Caglar İnovasyon
CAGLAR İNOVASYON

Tiefbohren optimieren. Fertigungsprozesse stabilisieren.

Werkzeuggeometrie, Spanabfuhr und Prozesskette gemeinsam verbessern: persönliche Projekterfahrung von Adem Çağlar aus seiner früheren Tätigkeit bei Mercedes-Benz.

  • Deutlich höhere Werkzeugstandmenge
  • Deutlich verbesserte Prozesssicherheit
  • Unvorhergesehene Werkzeugbrüche weitgehend vermieden
Jetzt Projekt anfragen
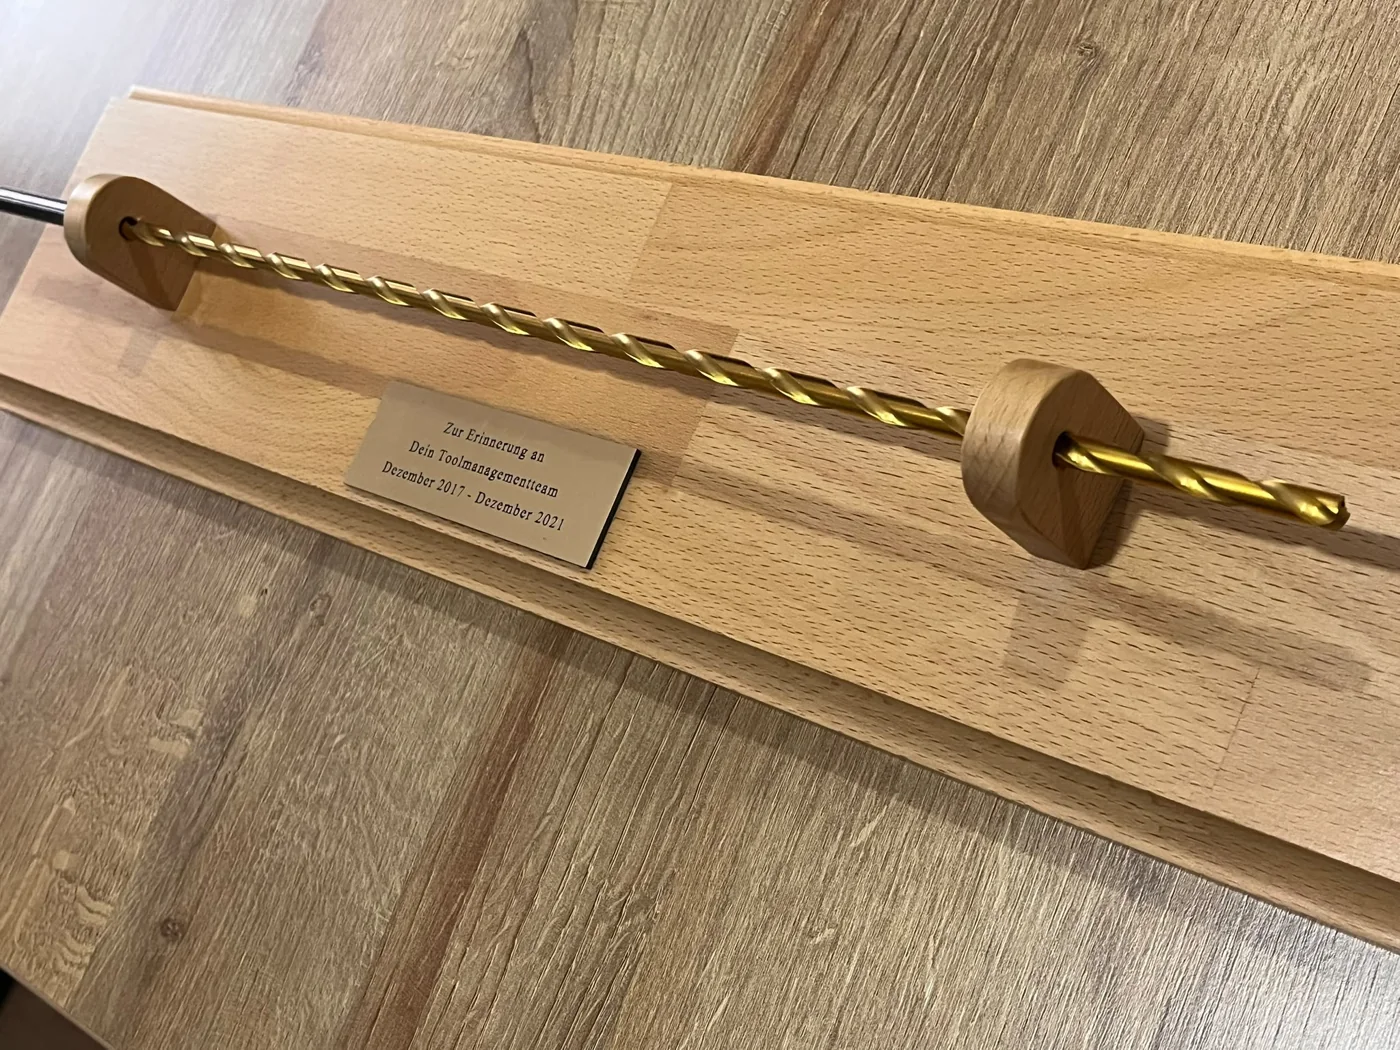
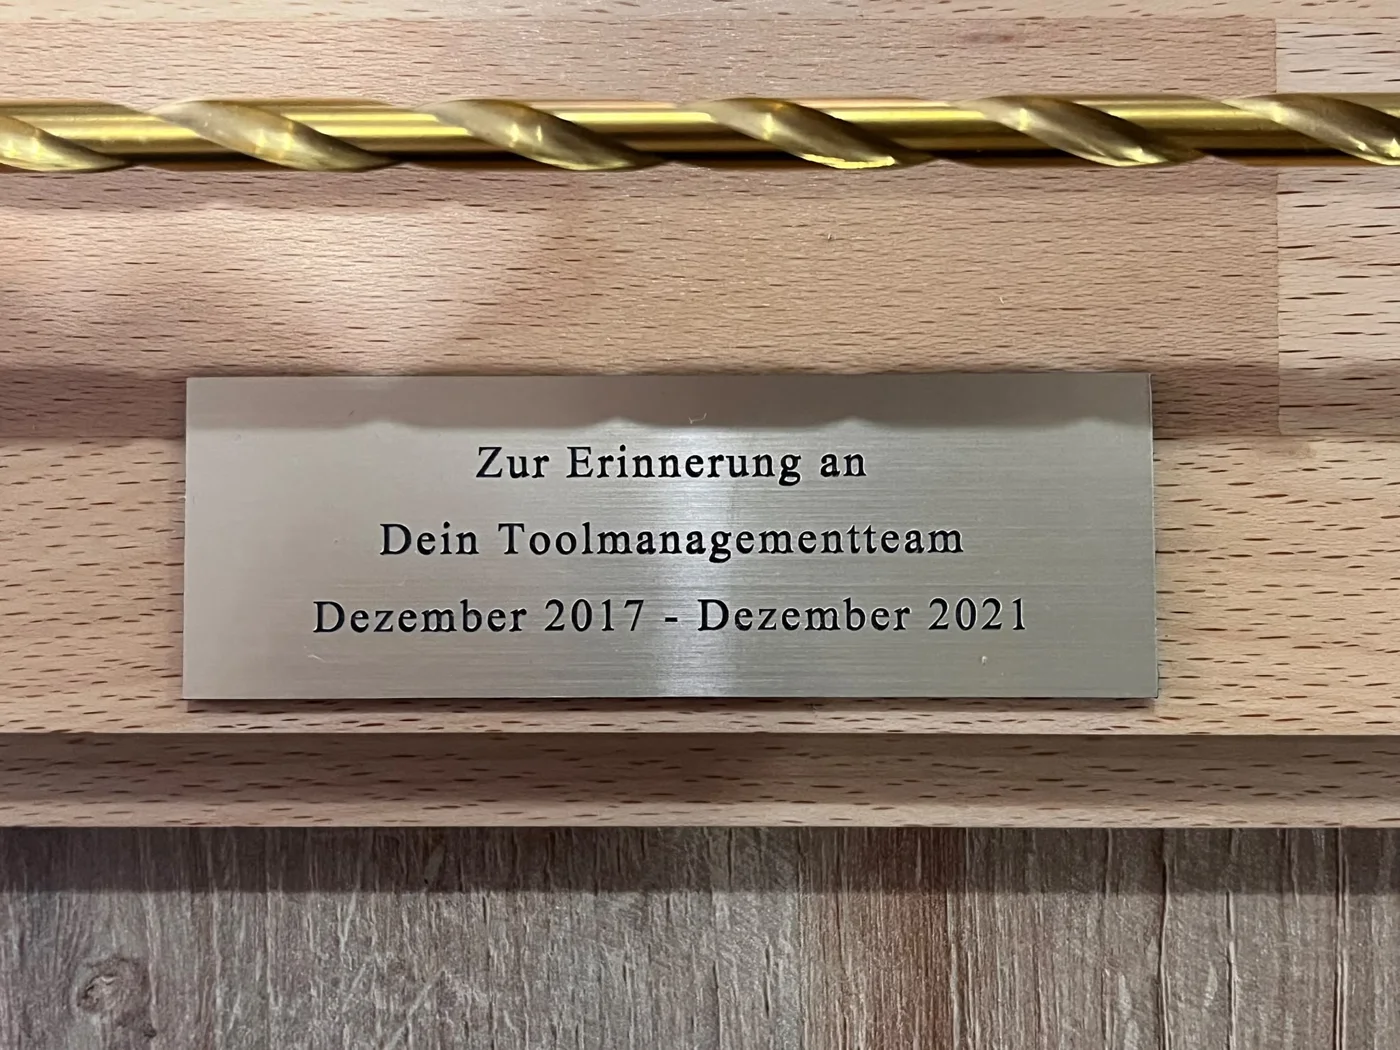
Original-Tiefbohrer · persönliches Erinnerungsstück
PERSÖNLICHE INDUSTRIEERFAHRUNG

Tiefbohren unter MMS: den gesamten Prozess stabilisieren

In der Getriebefertigung wurde eine Antriebswelle unter anspruchsvollen Bedingungen tiefgebohrt. Wiederkehrende, unvorhergesehene Werkzeugbrüche belasteten den Prozess. Das Ziel war eine höhere durchschnittliche Standmenge und eine verlässlichere Serienfertigung.
Tiefbohren unter MMS: den gesamten Prozess stabilisieren
Original-Tiefbohrer · Detailaufnahme des Erinnerungsstücks

Werkzeugstandmenge deutlich gesteigert – Prozesssicherheit nachhaltig verbessert.

Vor der Optimierung

Wiederkehrende Werkzeugbrüche · eingeschränkte Prozesssicherheit

Nach der Optimierung

Deutlich verbesserte Prozesssicherheit · weitgehend vermiedene Werkzeugbrüche · stabilerer Fertigungsprozess
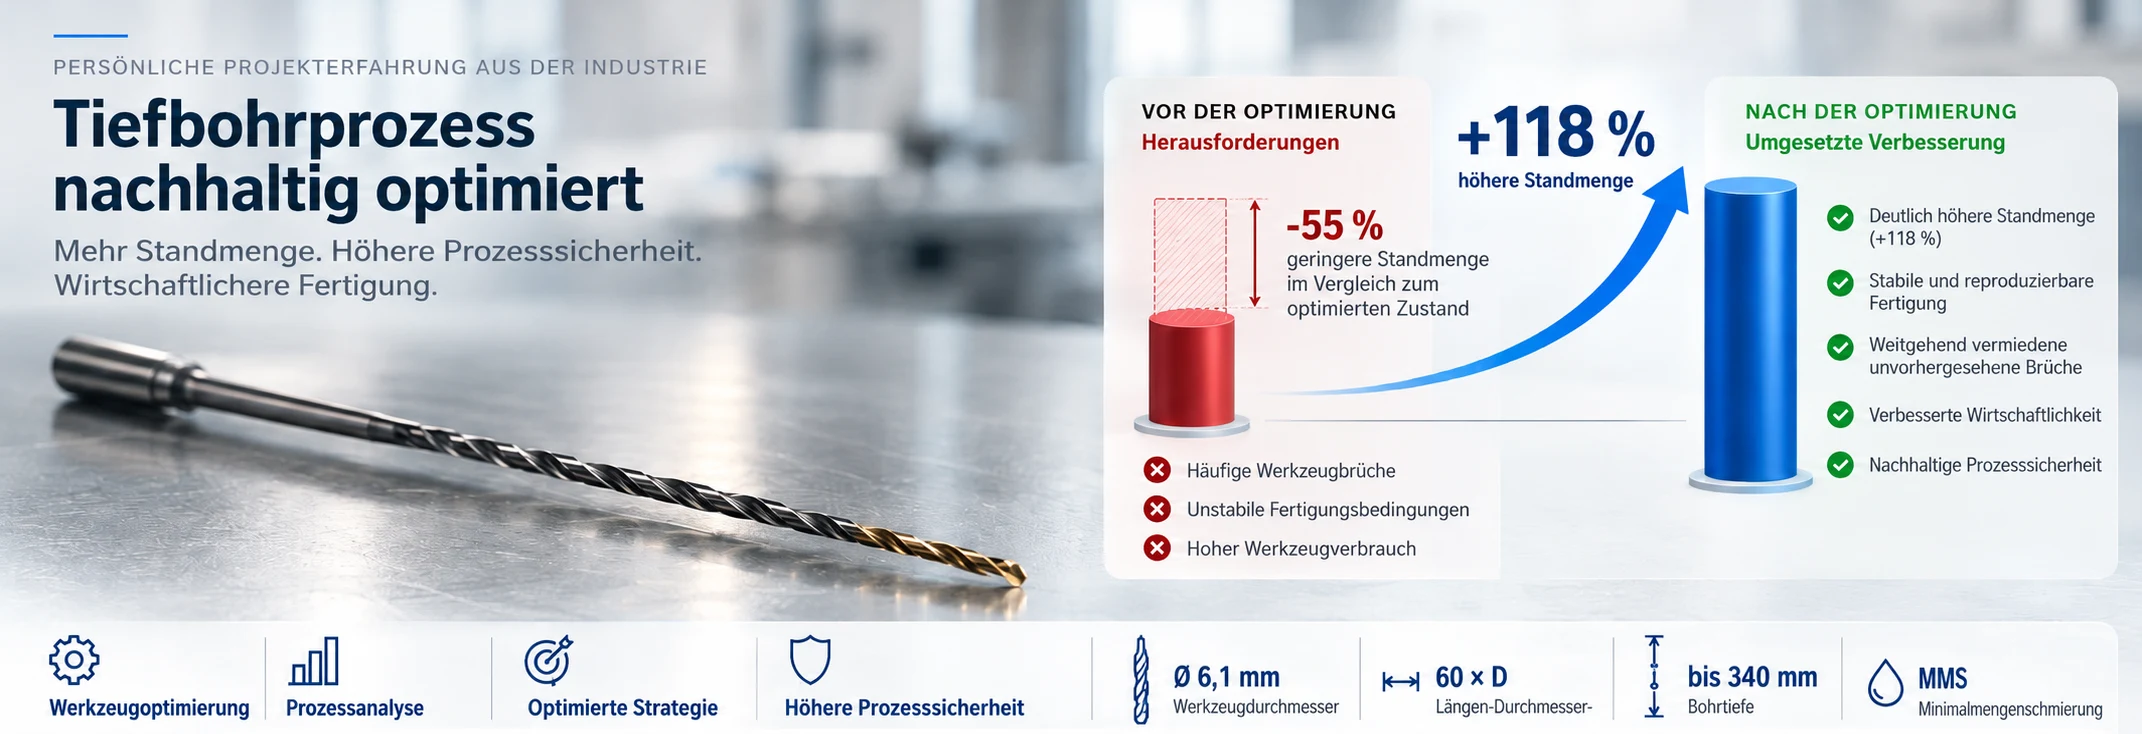
Bereinigte Projektgrafik · deutsche Originalfassung · schematische Illustration, kein Originalfoto. Prozentangaben gerundet; maßgeblich ist der Indexvergleich 100 zu 218.

Adem Çağlar übernahm die Optimierung gemeinsam mit Kollegen, Fachbereichen und dem Werkzeuglieferanten. Untersucht wurde die gesamte Kette – vom Lieferanten und Einstellraum über Lagerung und Einspannen bis zu CNC-Programm, Fertigung und Schichtbetrieb.

  • Werkzeuggeometrie, Mikrogeometrie, Beschichtung und Nachschliff verbessern
  • Werkzeugqualität, Vorbereitung und Handhabung überprüfen
  • CNC-Programme, Bohrstrategie, Spanabfuhr und MMS-Prozessbedingungen abstimmen
  • Werkzeugwechsel und Prozessüberwachung schichtübergreifend vereinheitlichen

Werkzeugstandmenge deutlich gesteigert – Prozesssicherheit nachhaltig verbessert.

Persönliche Berufserfahrung aus früherer Beschäftigung, kein Kundenprojekt von Caglar İnovasyon. Die sachliche Nennung früherer Arbeitgeber bedeutet weder eine aktuelle Geschäftsbeziehung noch eine offizielle Empfehlung. Es werden keine fremden Markenlogos ergänzt.

Adem Çağlar · Geschäftsführer

Fertigungsprozess gemeinsam verbessern

Sie möchten Werkzeugstandzeiten verbessern, Werkzeugbrüche reduzieren oder Ihre Fertigung stabilisieren? Beschreiben Sie uns Ihren Prozess, den Engpass und Ihr Ziel.

Fertigungsprozess gemeinsam verbessern
Praxisbeispiele zur Prozessoptimierung

50 % kürzere Bearbeitungszeit

Angepasste Werkzeuggeometrie halbierte die Bearbeitungszeit in einem Kundenprojekt.

Fräs-Fallstudie ansehen

Diamantfeder für Querbohrungen

Technisches Anwendungsbeispiel zur Entgratung. Kundenspezifische Einsparungen sind noch nicht nachgewiesen.

Entgratung kennenlernen
CAGLAR İNOVASYON · ERFOLGSGESCHICHTE

Kleine Veränderung. Große Wirkung.

Wo andere an Grenzen stoßen, entdecken wir neue Möglichkeiten.

−50 %Bearbeitungszeit

Bearbeitungszeit im Vergleich

Vorher · 100 %
Nachher · 50 %

Optimierte Werkzeuggeometrie. Wirtschaftlichere Fertigung. Neue Kapazitäten.

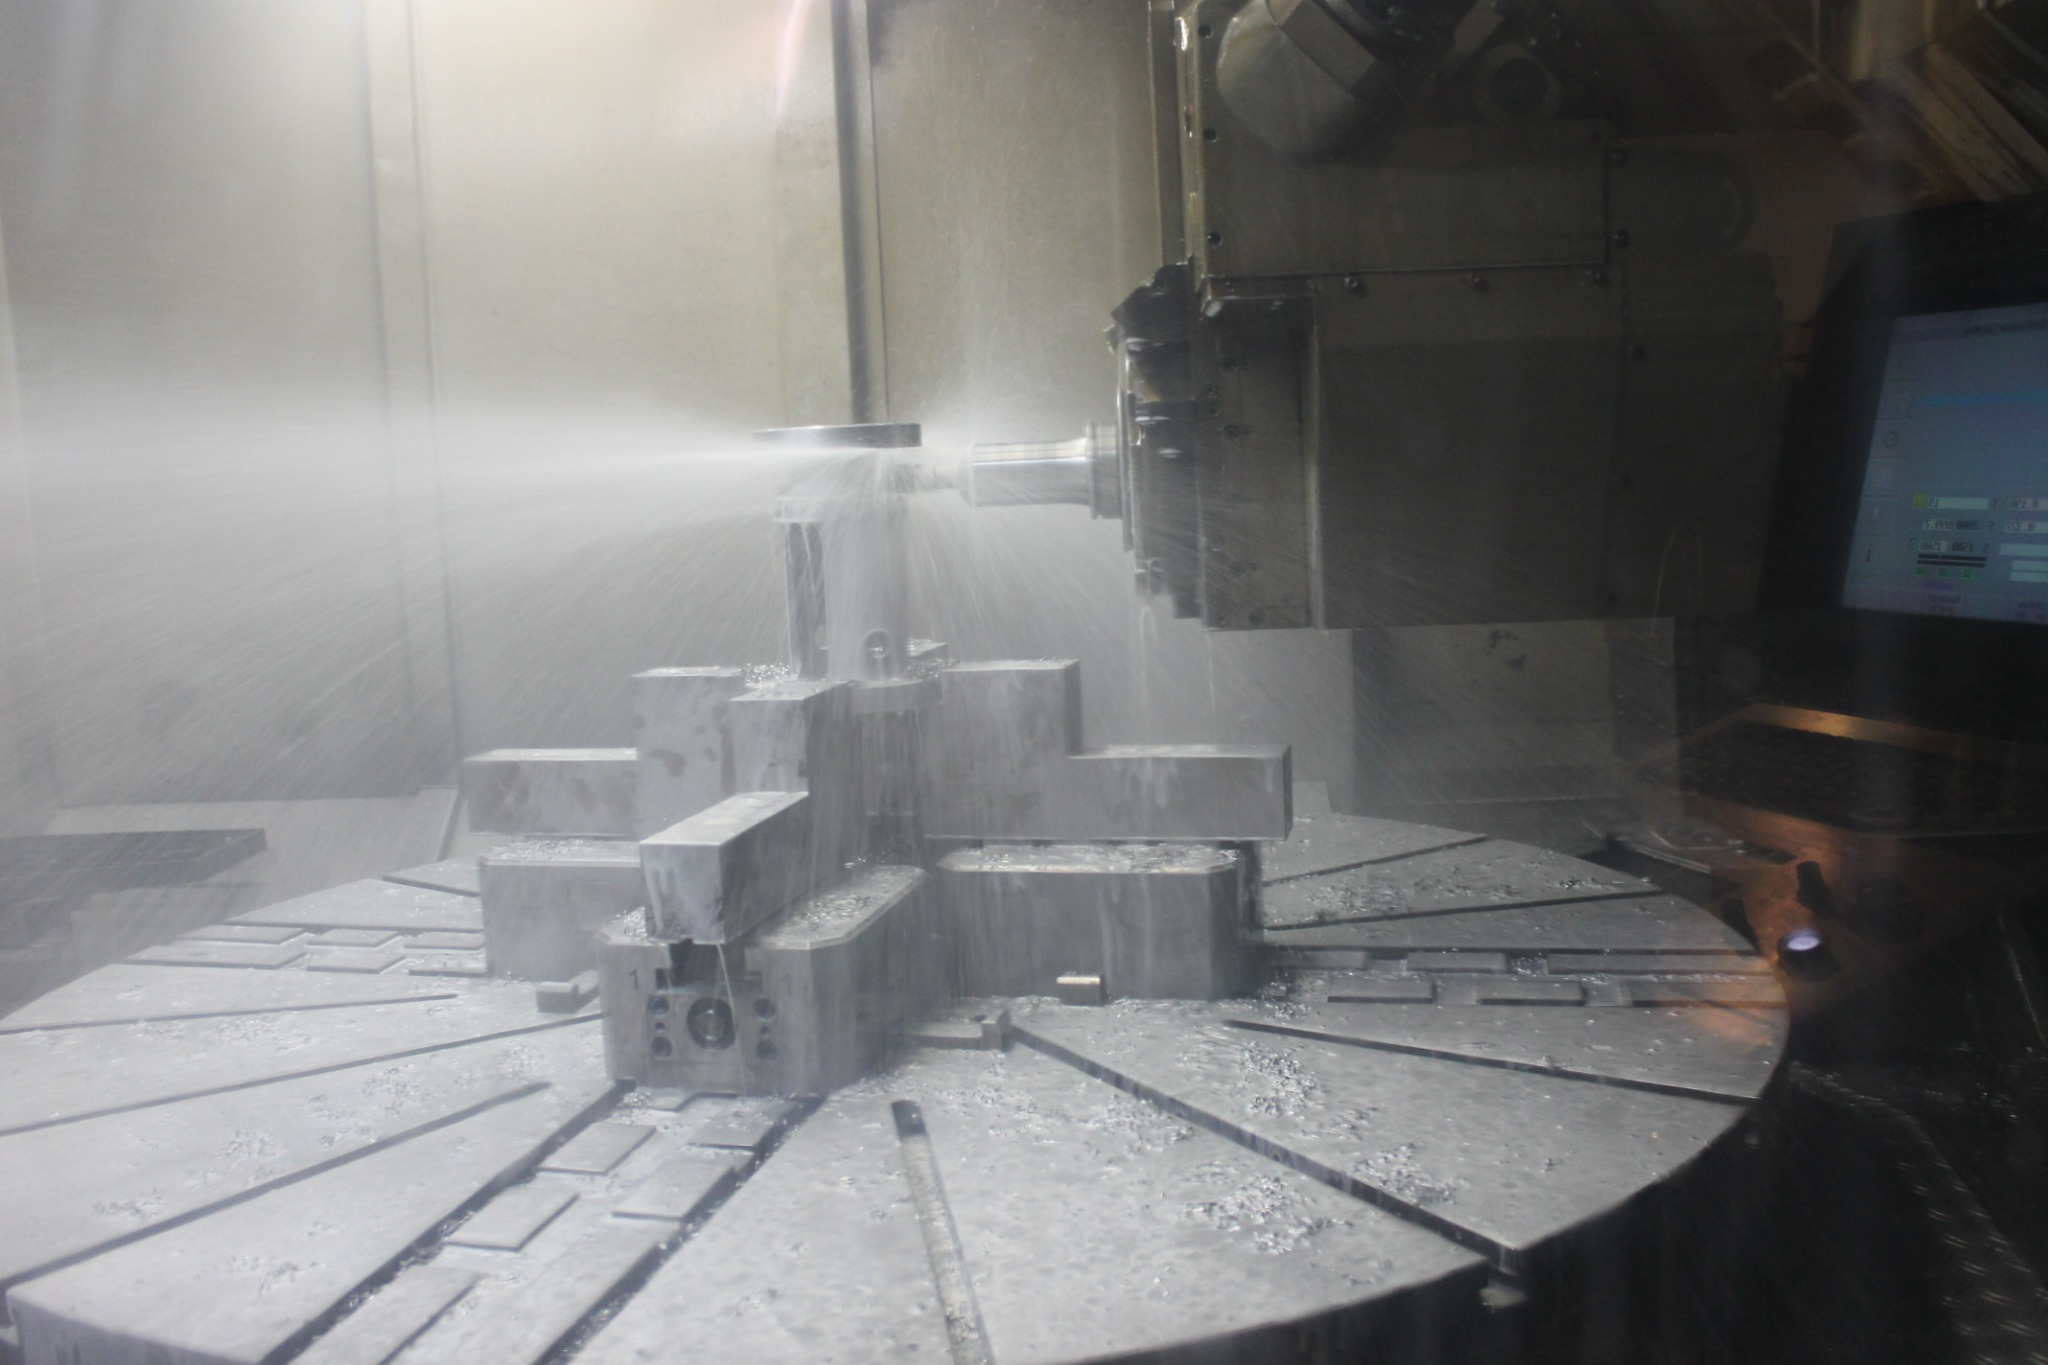
CNC-Bearbeitung unter Kühlschmierstoff
CNC-Bearbeitung unter Kühlschmierstoff. Die Aufnahme veranschaulicht die Fertigungsumgebung; sie zeigt nicht den konkreten Vorher-Nachher-Versuch.
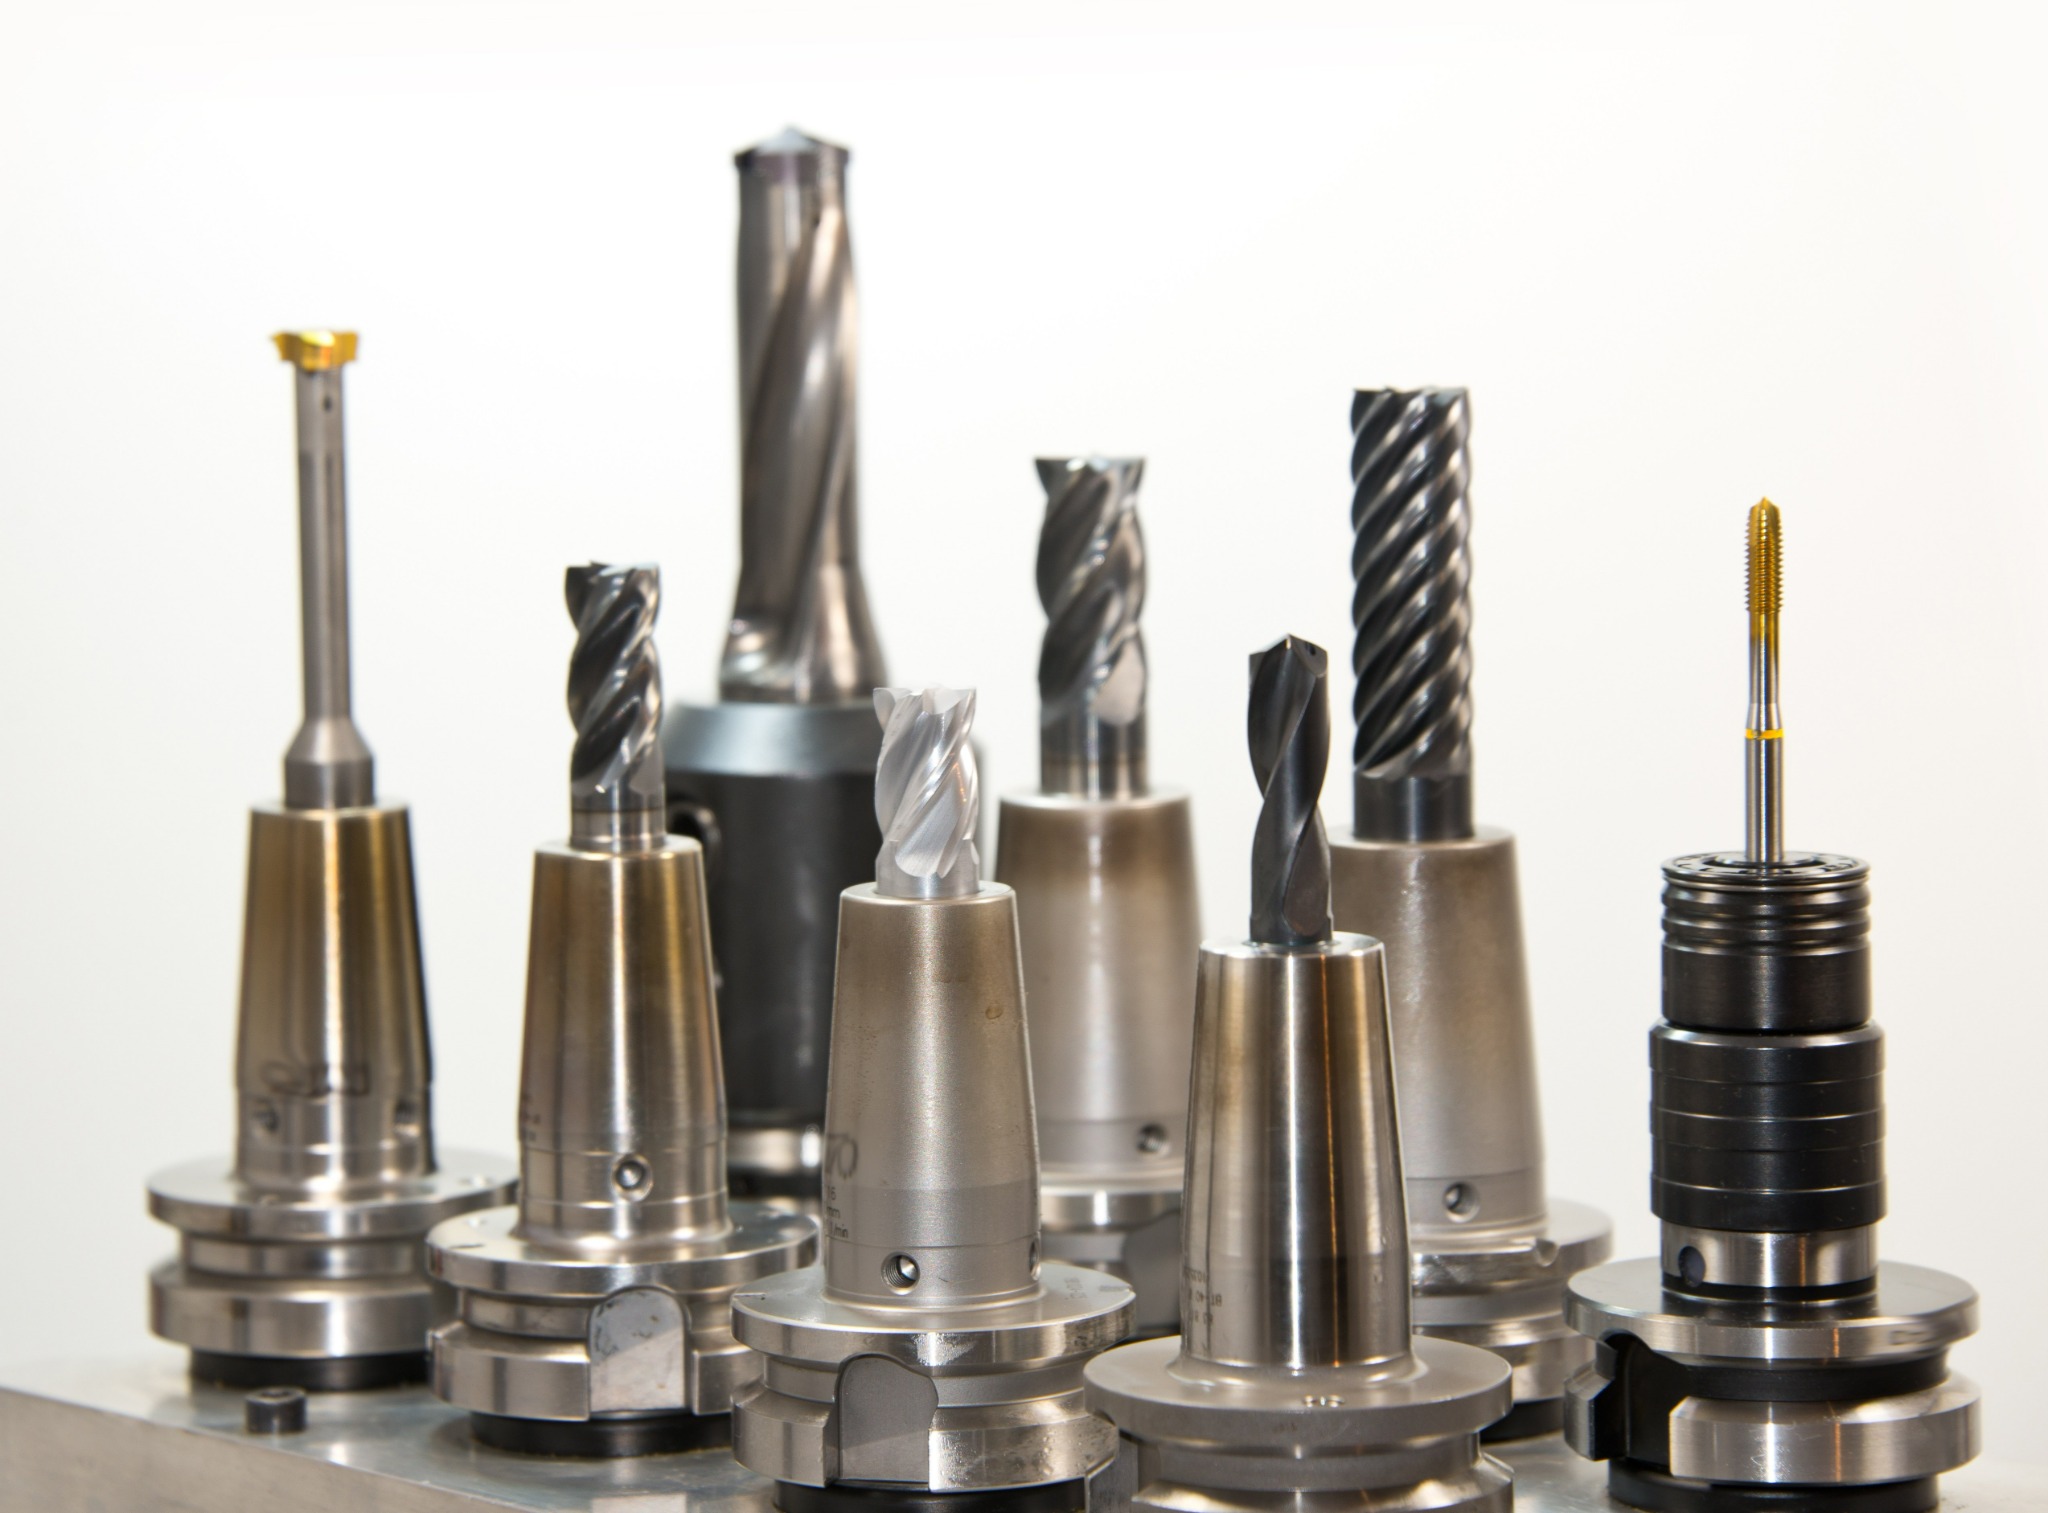
Auswahl von Zerspanungswerkzeugen
Auswahl von Zerspanungswerkzeugen. Die Aufnahme dient der Einordnung; sie belegt nicht, welches konkrete Werkzeug im Kundenversuch eingesetzt wurde.

Eine gezielte Änderung der Werkzeuggeometrie halbierte die Bearbeitungszeit eines Kunden. Ein Praxisfall zu wirtschaftlicherer Fertigung und freier Maschinenkapazität.

Erfolgsgeschichte entdecken
Originalaufnahme · Diamantfederentgratwerkzeug · zum Vergrößern anklicken
TASO · Diamantfederentgratwerkzeug

Querbohrungen gezielt und wirtschaftlich entgraten.

Für innenliegende Bohrungsverschneidungen, an denen Grate schwer zugänglich sind: Das flexible Diamantfederentgratwerkzeug unterstützt eine kontrollierte, wiederholbare Entgratung direkt im Bearbeitungsprozess.

Prozesssicher auslegen

Werkzeug, Zustellweg und Bearbeitungsparameter auf Bohrungsgeometrie und Qualitätsziel abstimmen.

Zeit sparen

Manuelle Nacharbeit reduzieren und die Entgratung in den maschinellen Ablauf integrieren.

Stückkosten senken

Bearbeitungszeit, Werkzeugstandzeit und Nacharbeitsaufwand gemeinsam optimieren.

Die federnde Werkzeuggeometrie passt sich der Oberfläche an. Eignung, Kantenqualität und Wirtschaftlichkeit werden am konkreten Bauteil erprobt. Keine pauschale Zusage für jede Geometrie oder jeden Werkstoff.

Entgrataufgabe besprechen
TASO · DIAMOND SPRING

So arbeitet die Diamantfeder

Die Animation zeigt das Entgraten innenliegender Querbohrungen beim Einfahren und beim Rückzug – mit einem vergrößerten Detailfenster.

21 Sekunden · ohne Ton · deutsche Beschriftung

Prinzipdarstellung, keine Aufnahme eines realen Versuchs. Die gezeigten Werte sind ein Anwendungsbeispiel, keine allgemeine Bearbeitungsempfehlung. Werkzeug, Parameter und Späneabfuhr müssen am konkreten Bauteil erprobt werden.

Ablauf als Text
  1. Das rotierende Werkzeug fährt axial in die Hauptbohrung ein. Die dargestellte Einführfase ist 3,5 mm lang.
  2. Beim Einfahren werden Grate an den Kanten der Querbohrungen abgetragen.
  3. Beim Rückzug werden die Kanten erneut bearbeitet; die Drehrichtung bleibt unverändert.
  4. Die Animation zeigt den Abtransport der Späne beim Herausfahren. Eine vollständige Späneabfuhr ist im realen Prozess zu prüfen.
36+Jahre Zerspanungserfahrung
20Jahre bei Mercedes-Benz
DE · TR · ENTechnische Zusammenarbeit über Ländergrenzen hinweg

Erfahrung, die am Werkstück ankommt.

Adem Çağlar bringt über 36 Jahre Berufserfahrung in der Zerspanung und 20 Jahre Tätigkeit bei Mercedes-Benz mit. Dazu gehören Entwicklungsarbeiten und Prozessoptimierungen im Toolmanagement der Getriebe- und Motorenfertigung bei Mercedes-Benz in Untertürkheim, CAD/CAM sowie die Arbeit an Fertigungsprojekten im Gesenkformenbau bei Mercedes-Benz. Heute unterstützt Caglar İnovasyon Unternehmen bei Werkzeugauswahl, Bearbeitungsstrategie und der Umsetzung wirtschaftlicher Prozesse.

Lieferreferenzen und berufliche Erfahrung

Lieferreferenzen in der Türkei
BoschSelsaPolteks
Berufliche Station · 20 Jahre Tätigkeit
Mercedes-Benz

Die Nennung von Mercedes-Benz beschreibt die Berufserfahrung von Adem Çağlar. Sie bedeutet keine Lieferbeziehung oder Empfehlung von Mercedes-Benz für Caglar İnovasyon.

Vom Engpass zum messbaren Ergebnis

01 · Prozess verstehen

Bauteil, Werkstoff, Maschine, Werkzeug, Taktzeit und Qualitätsanforderungen gemeinsam erfassen.

02 · Lösung auslegen

Schnittwerte, Werkzeuggeometrie, Standzeit, Spannkonzept und Entgratung aufeinander abstimmen.

03 · Im Versuch bewerten

Ausgangszustand und Versuch unter vergleichbaren Bedingungen anhand von Qualität, Bearbeitungszeit und Werkzeugverbrauch bewerten.

04 · In die Fertigung bringen

Bewährte Parameter dokumentieren und die Umsetzung mit Ihrem Fertigungsteam begleiten.

Technische Zusammenarbeit über Ländergrenzen hinweg

Analyse und technische Abstimmung auf Deutsch, Türkisch und Englisch. Remote-Begleitung sowie Vor-Ort-Einsätze nach Projektvereinbarung. Im Fokus: Bohren, Fräsen, Drehen, Entgraten, Werkzeugmanagement und Minimalmengenschmierung.

Häufige Fragen

Was benötigen Sie zur ersten Bewertung?

Informationen zu Operation, Material, Werkzeug, Taktzeit, Standzeit und Qualitätsproblem.

Wie wird eine Verbesserung bewertet?

Ausgangszustand und Versuch werden unter vergleichbaren Bedingungen bewertet. Taktzeit, Werkzeugkosten, Ausschuss und Werkstückqualität zählen gemeinsam.

Garantieren Sie eine bestimmte Einsparung?

Ohne Untersuchung und Versuch wird keine feste Einsparquote zugesagt. Ziele werden projektbezogen vereinbart.

Technisches Wissen und Anwendungen

Alle Beiträge

Ihr Projekt konkretisieren

Beschreiben Sie zunächst die Aufgabe und das gewünschte Ergebnis. Der passende Umfang wird im direkten Austausch geklärt.

Angebotsanfrage vorbereiten

Schnittdatenrechner für Fräsen, Bohren und Drehen

Drehzahl, Schnittgeschwindigkeit, Vorschub, Zeitspanvolumen und theoretische Bearbeitungszeit berechnen. Kostenlos, ohne Anmeldung und vollständig im Browser.

Schnittdatenrechner für Fräsen, Bohren und Drehen
ALPMILL F1