
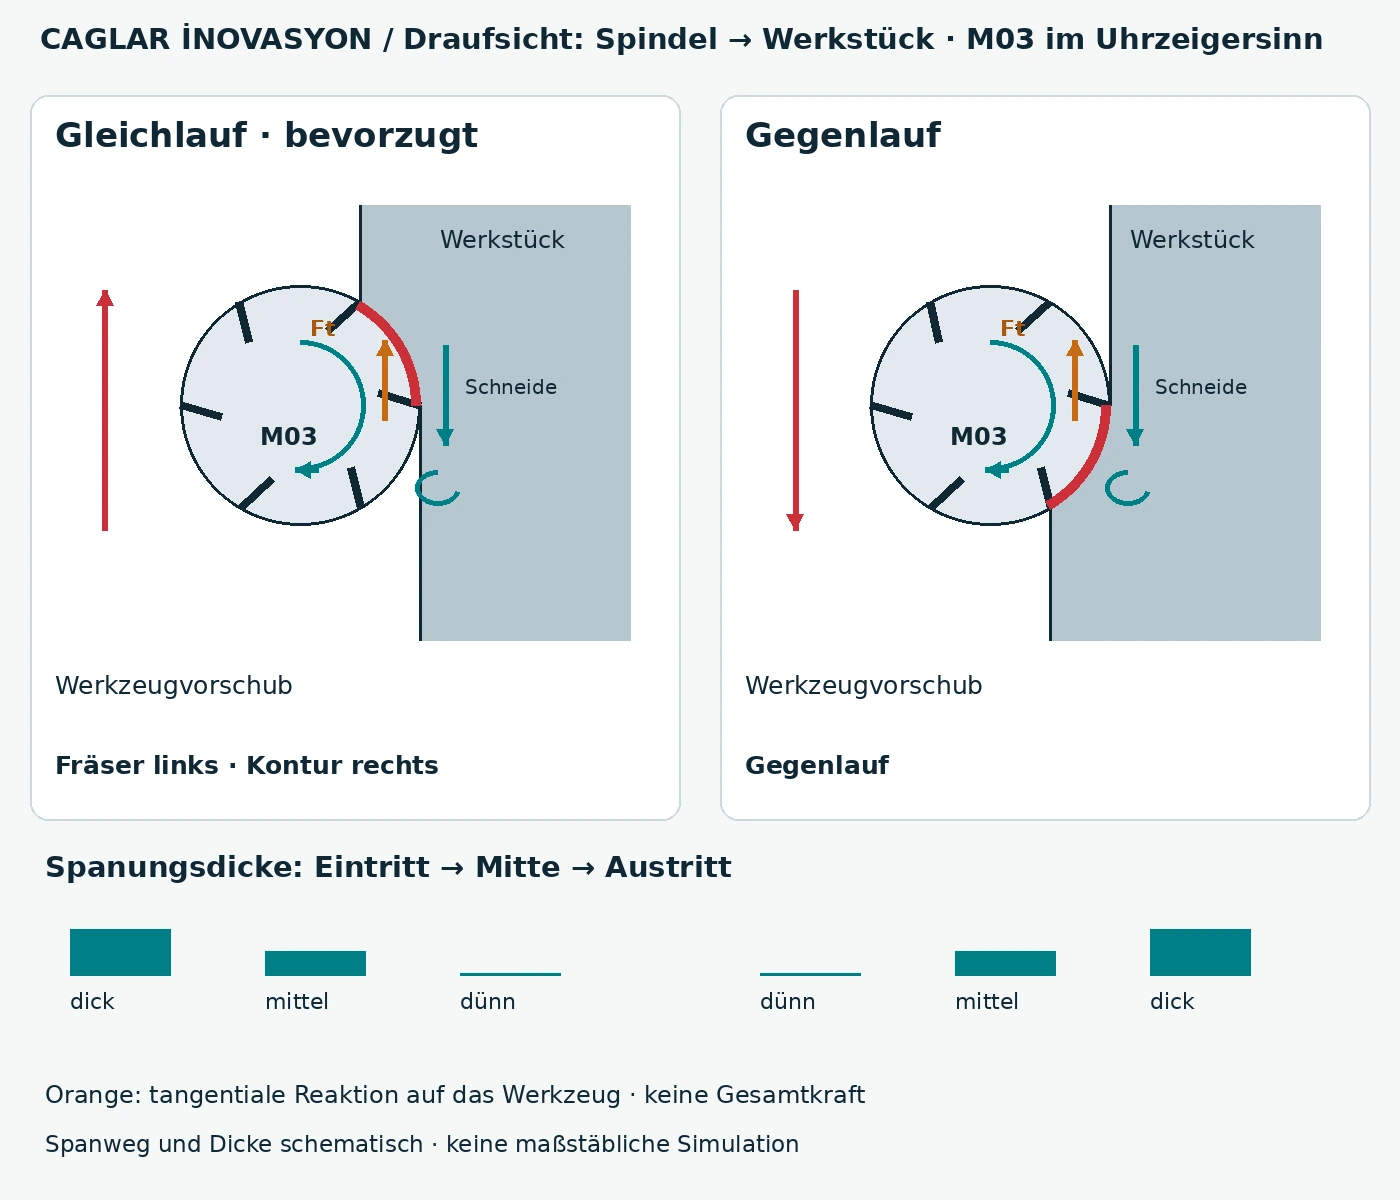
Gleichlauf auf geeigneten CNC-Maschinen bevorzugen
Bei modernen CNC-Fräsmaschinen mit beherrschtem Umkehrspiel, ausreichender Steifigkeit und sicherer Werkstückspannung ist Gleichlauffräsen grundsätzlich zu bevorzugen. Im idealisierten Umfangseingriff nimmt die Spanungsdicke vom Eintritt zum Austritt ab. Die Schneide beginnt dadurch mit wirksamer Spanabnahme statt zunächst auf der Oberfläche zu reiben. Das kann Oberfläche und Standzeit verbessern. Eine feste Verbesserung wird nicht garantiert. Bei instabiler Spannung, erheblichem Umkehrspiel oder besonderen Randzonen muss die Strategie überprüft werden; einziehende Kräfte können sonst den Eingriff unkontrolliert vergrößern.
Orientierung: Fräser links – Kontur rechts
Beim Gleichlauffräsen mit einem rechtsdrehenden Fräser positionierst du den Fräser – in seine Vorschubrichtung betrachtet – links von der zu bearbeitenden Kontur. Stelle dich gedanklich an die Werkzeugposition und schaue entlang seiner Bewegung: Die Kontur liegt rechts von dir. In der gezeigten Draufsicht blickst du von der Spindel zum Werkstück; M03 erscheint im Uhrzeigersinn. Die Regel gilt für diese seitliche Konturbearbeitung, nicht pauschal für Vollnuten oder jede 3D-Bahn. Es geht um eine gedankliche Orientierung, niemals um einen Standort in der laufenden Maschine.
Werkzeugbewegung und Tischbewegung unterscheiden
Die Abbildung zeigt Werkzeugvorschub relativ zum feststehenden Werkstück. Am rechten Eingriff läuft die Schneide bei M03 nach unten, während der Fräser beim Gleichlauf nach oben fährt. Wird stattdessen der Tischvorschub bei räumlich feststehendem Werkzeug betrachtet, kehrt sich der Vorschubpfeil um. Diese zwei Bezugssysteme dürfen nicht gemischt werden. Bei M04 ändert sich die Seitenzuordnung.
Gleichlauf und Gegenlauf im Vergleich
Beide Strategien sind mit identischem Durchmesser und Eingriff dargestellt. Kräftepfeile zeigen nur die tangentiale Reaktionskomponente auf das Werkzeug, keine berechnete Gesamtkraft oder axiale Spannkraft. Die Spanform ist schematisch; Material, Geometrie und Schnittbedingungen bestimmen die reale Form.
| Kriterium | Gleichlauf · bevorzugt | Gegenlauf |
|---|---|---|
| Spanbildung | Dick → dünn | Dünn → dick |
| Reibung / Wärme | Weniger anfängliches Reiben möglich | Reibphase beim Eintritt möglich |
| Oberfläche | Häufig günstiger bei stabilem Prozess | Reiben oder Anhaftungen können stören |
| Verschleiß / Standzeit | Oft günstigere Schneidenbeanspruchung | Reiben und dicker Austritt können belasten |
| Kräfte | Einzieheffekt berücksichtigen | Abdrängende Kraftkomponenten berücksichtigen |
| Maschine / Spannung | Beherrschtes Umkehrspiel, steife Spannung | Kann bei problematischem Spiel erwogen werden |
| Anwendungen | Regelfall geeigneter CNC-Konturbearbeitung | Sonderfälle nach Werkzeug- und Prozessvorgabe |
Spanbildung in drei Phasen
Gleichlauf: Eintritt mit großer Spanungsdicke, Abnahme im Eingriff, Austritt gegen null. Gegenlauf: Beginn nahe null, Aufbau der Spanungsdicke, Austritt mit dickem Span. Die Detailleiste zeigt normierte Phasen und keine zeit- oder maßstabsgetreue Spanbahnsimulation.
Vorteile und Grenzen
Gleichlauf kann unter passenden Maschinenbedingungen den reibenden Eintritt verkürzen. Gegenlauf kann bei bestimmten Randbedingungen sinnvoll sein, ist aber kein allgemeines Mittel gegen Rattern. Beide Verfahren verlangen eine sichere Spannung und eine zur Kraftrichtung passende Abstützung.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: Eine gefräste Gehäusewand zeigt Rattermarken. Vor einem Richtungswechsel werden Wandabstützung und Werkzeugauskragung überprüft. Eine Vergleichsbahn mit gleicher Zustellung trennt den Einfluss der Richtung von dem einer veränderten Belastung.
Alternativen abwägen
Bei dünnen Wänden kann eine andere Reihenfolge der Schnitte oder eine kleinere Eingriffsbreite wichtiger sein als die Richtungswahl. Eine Vollnut ist nicht als reiner Gleichlauf zu betrachten.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Rattermarken oder plötzliches Einziehen |
| Mögliche Ursachen | Nachgiebigkeit, Umkehrspiel, wechselnder Eingriff |
| Systematisch eingrenzen | Aufspannung und Antriebsspiel bei sicherem Stillstand prüfen; Eingriff in der Bahn vergleichen |
| Konkrete Abhilfe | Spielproblem zuerst beheben; Abstützung und Auskragung verbessern, dann einen dokumentierten Versuch durchführen |
| Vorbeugen | Freigegebene Aufspannung und Bahn festhalten; Schneide und Oberfläche nach festem Intervall prüfen |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Rattermarken oder plötzliches Einziehen | Nachgiebigkeit, Umkehrspiel, wechselnder Eingriff | Spielproblem zuerst beheben; Abstützung und Auskragung verbessern, dann einen dokumentierten Versuch durchführen |