
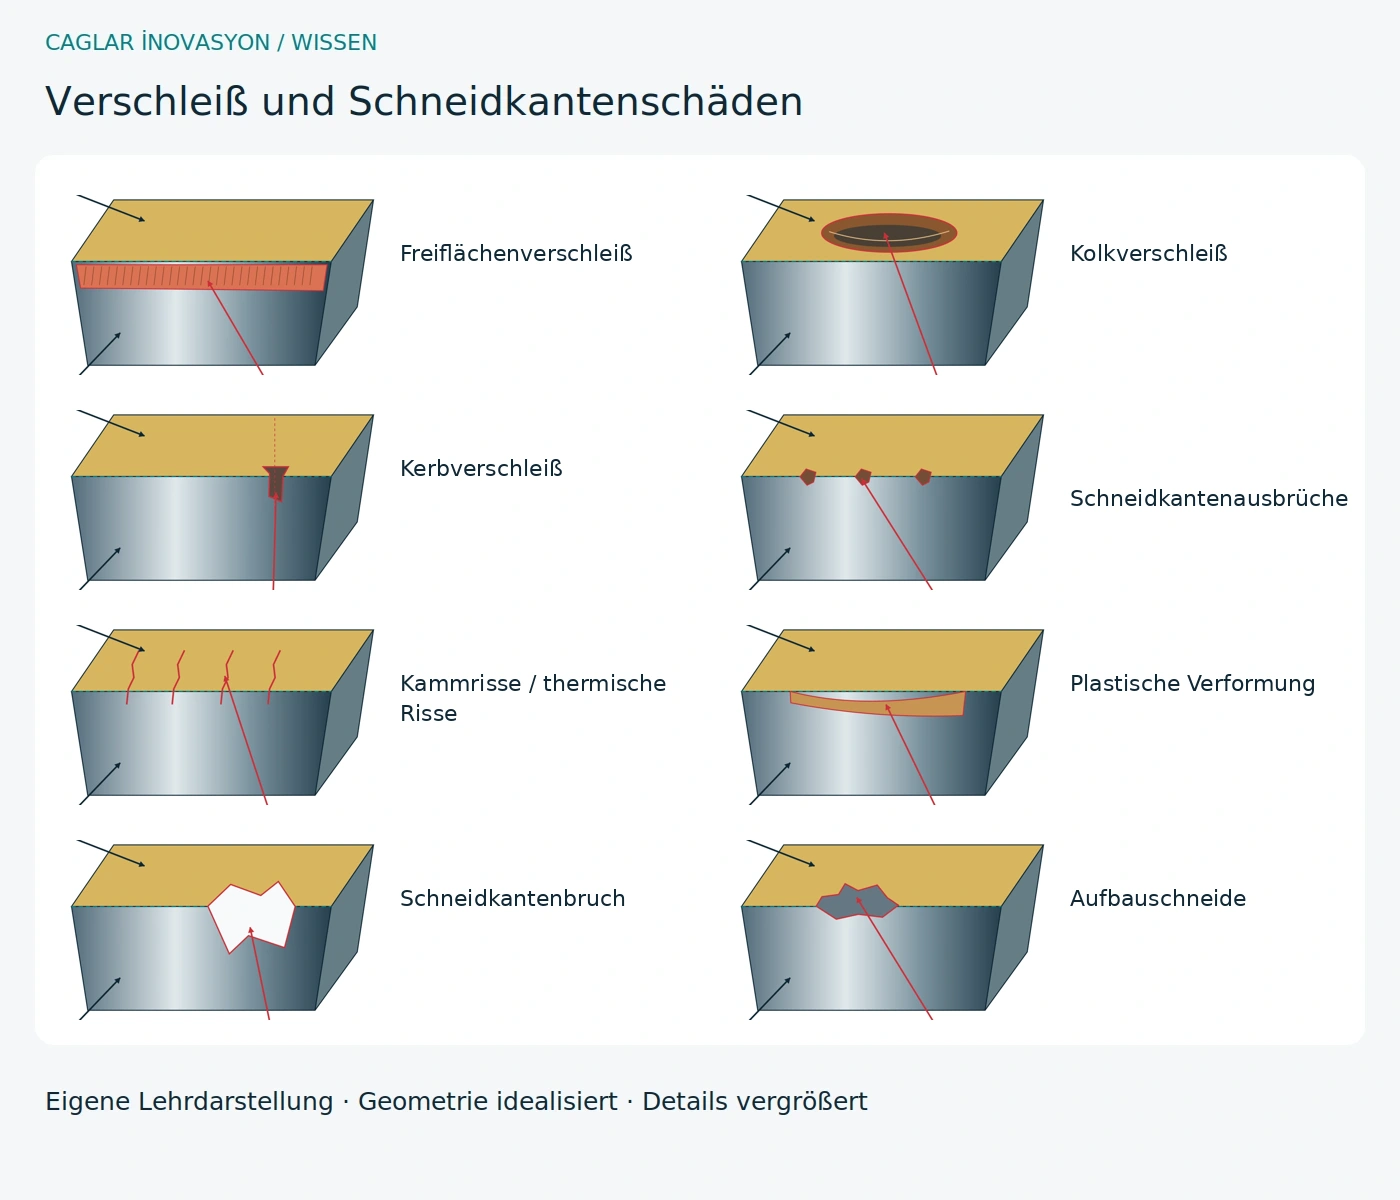
Erscheinung, Mechanismus oder Schaden?
Die Erscheinung beschreibt den sichtbaren Ort und die Form. Abrasion ist mechanischer Abtrag; Adhäsion beginnt mit Anhaften und kann beim Ablösen Material mitnehmen. Diffusion verändert bei geeigneter Stoffpaarung und Temperatur die Grenzzone durch Stofftransport. Oxidation ist eine Reaktion mit Sauerstoff. Mechanische Überlast und thermische Wechselbeanspruchung erzeugen zusätzlich Brüche oder Risse. Mehrere Vorgänge können gleichzeitig wirken; aus einem Foto allein folgt keine sichere Ursachenanalyse.
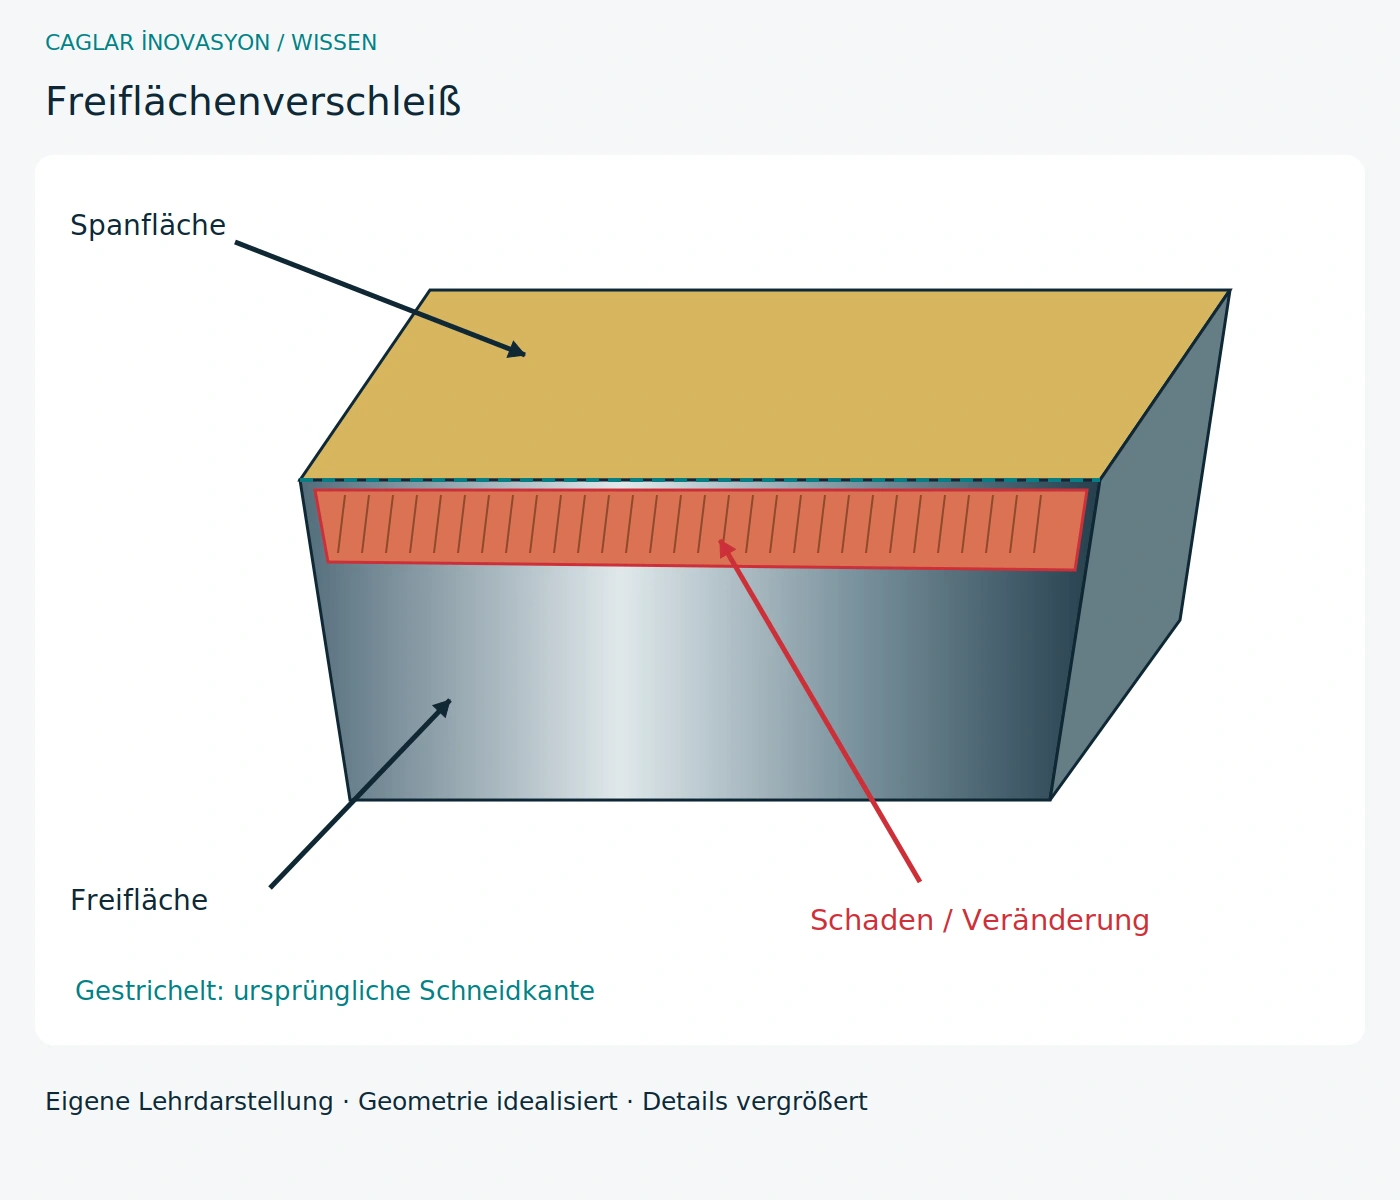
Freiflächenverschleiß
Erkennen und Ursachen: Eine zunehmende Verschleißmarke liegt unterhalb der Schneidkante an der Freifläche. Reibung und abrasive Teilchen tragen dazu bei.
Mögliche Folgen: Maßdrift, steigende Kräfte und eine schlechtere Oberfläche können den planbaren Standzeitverbrauch anzeigen.
Gezielt prüfen und handeln: Verschleißmarke regelmäßig messen, Standzeitgrenze festlegen; Schnittgeschwindigkeit und verschleißfestere Sorte anhand des Herstellers prüfen.
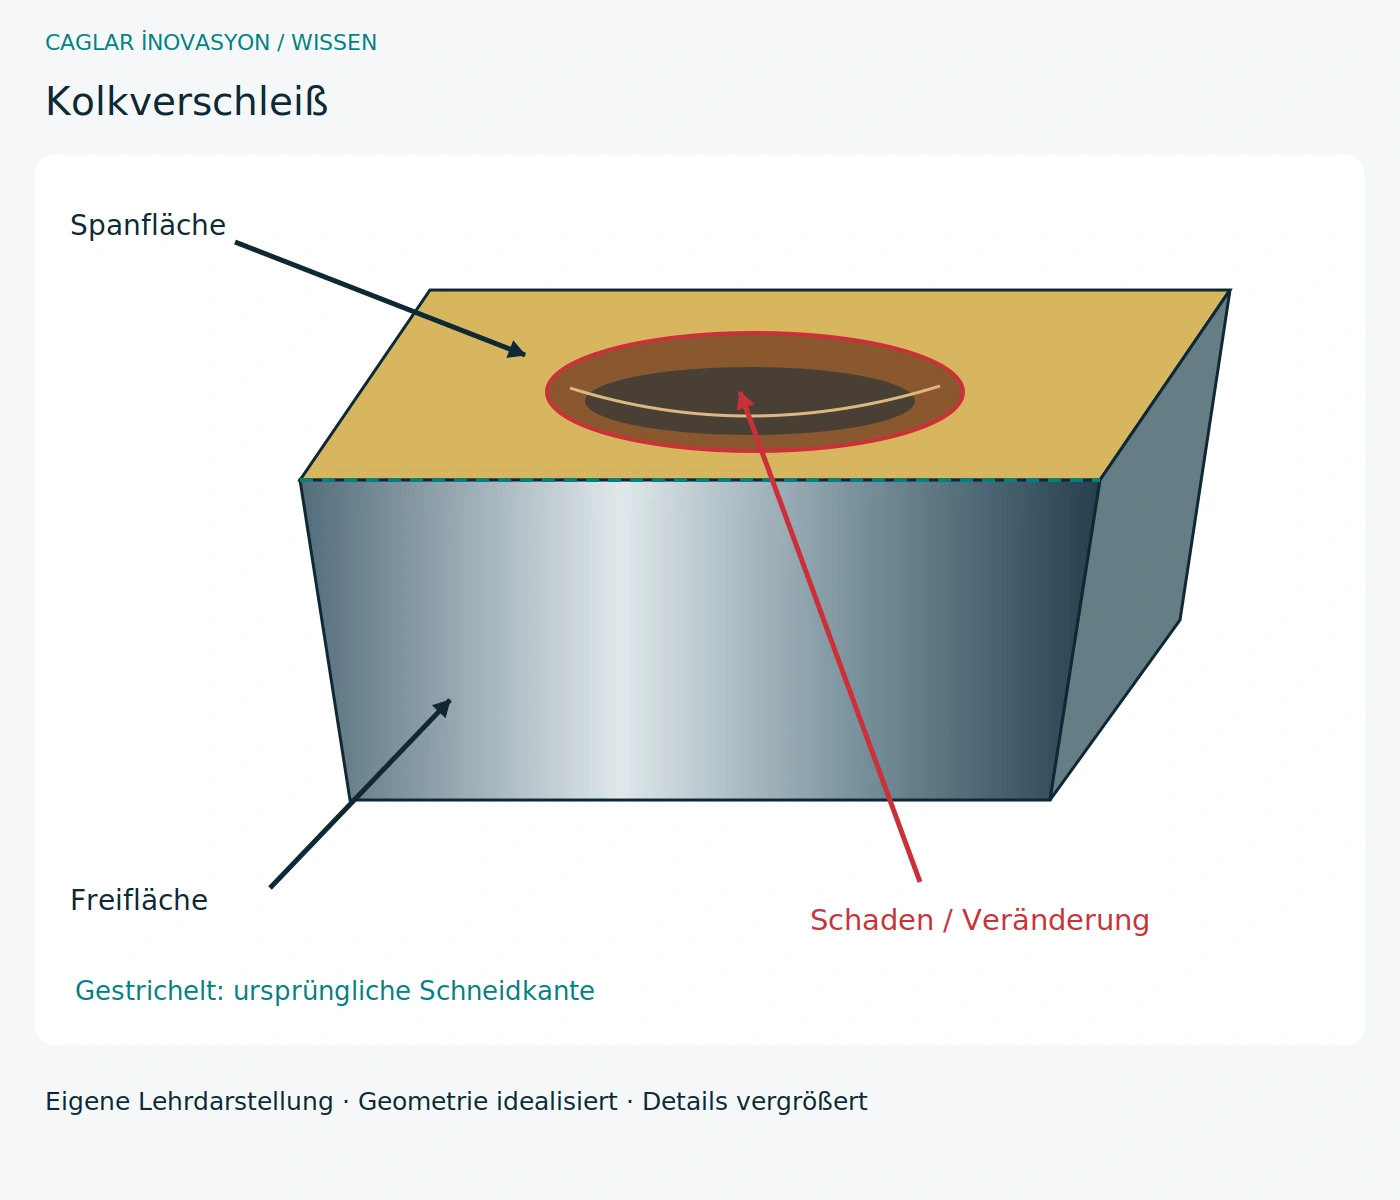
Kolkverschleiß
Erkennen und Ursachen: Auf der Spanfläche entsteht eine Vertiefung im Kontaktbereich des ablaufenden Spans. Abrasion und temperaturabhängige chemische Vorgänge können zusammenwirken.
Mögliche Folgen: Eine tiefe Mulde schwächt den verbleibenden Schneidkeil; die Kante kann schließlich brechen.
Gezielt prüfen und handeln: Temperaturniveau über passende Schnittdaten senken; geeignete Beschichtung und Spanführung prüfen. Vor Durchbruch wechseln.
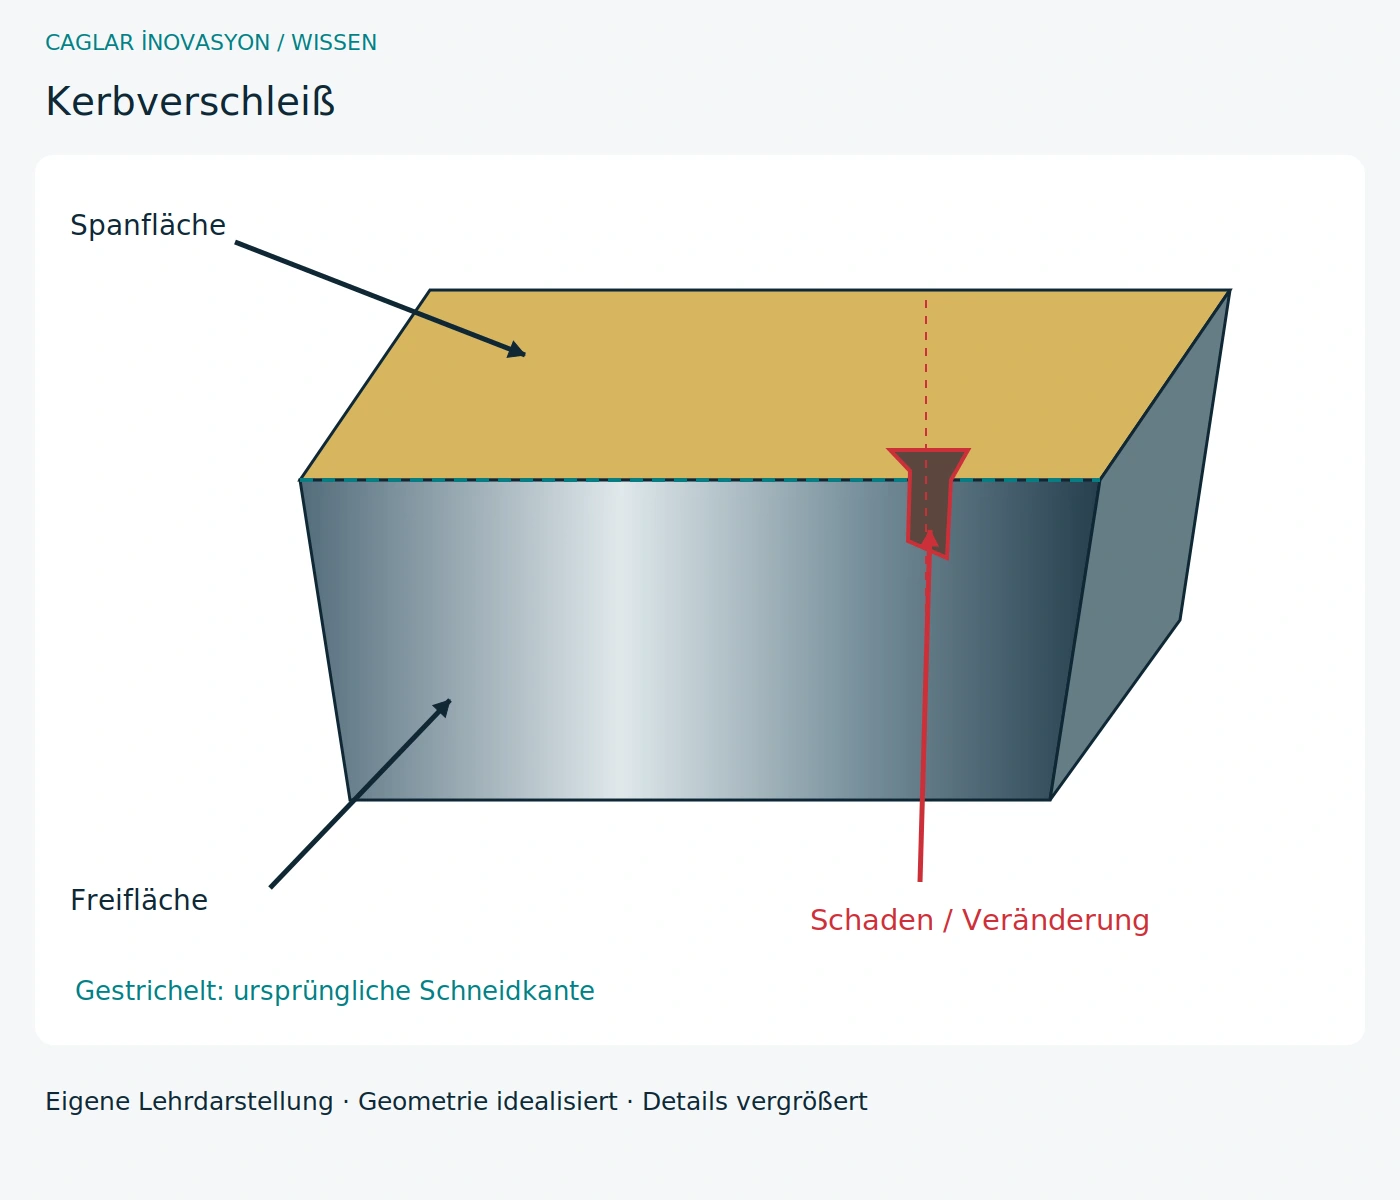
Kerbverschleiß
Erkennen und Ursachen: Örtlicher Schaden konzentriert sich an der Schnitttiefenlinie, etwa bei verfestigten Randzonen, Zunder oder adhäsivem Angriff.
Mögliche Folgen: Eine einzelne Kerbe kann Grate, Maßfehler und späteren Bruch verursachen.
Gezielt prüfen und handeln: Randzone und Eingriff prüfen; Schnitttiefe im zulässigen Rahmen variieren, passende Geometrie und Sorte wählen.
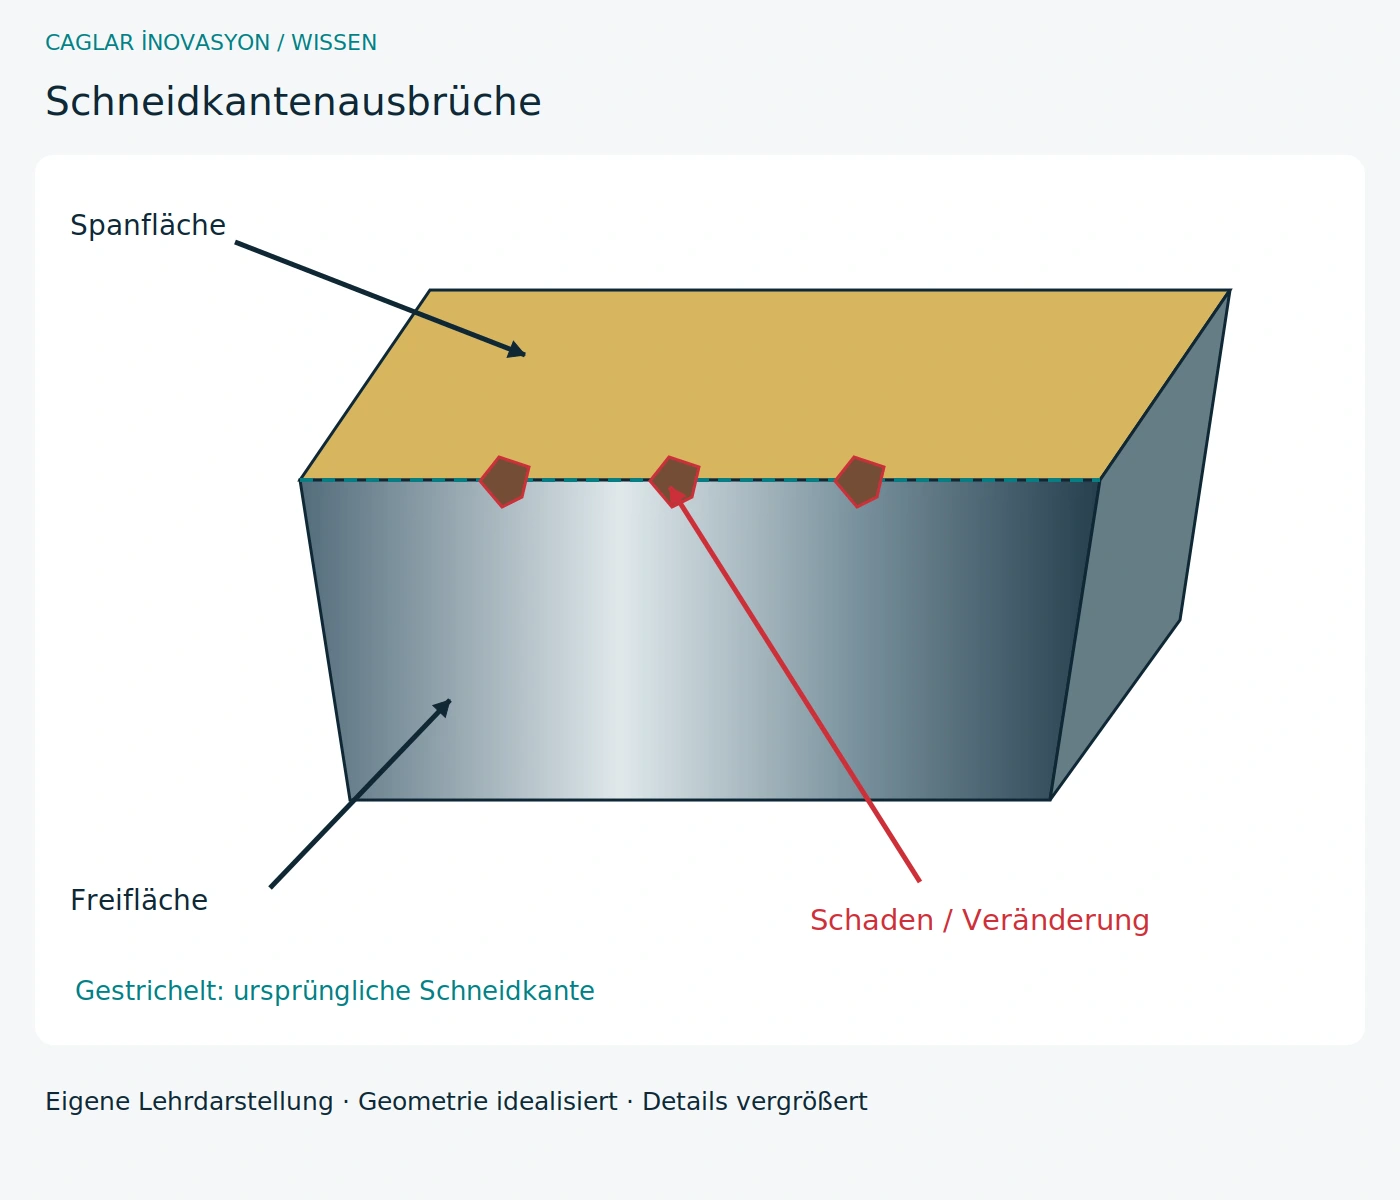
Schneidkantenausbrüche
Erkennen und Ursachen: Kleine Stücke fehlen an der Kante. Schwingungen, Spanaufschlag, harte Einschlüsse oder eine zu empfindliche Schneide sind mögliche Auslöser.
Mögliche Folgen: Unregelmäßige Spuren und sprunghaft schlechtere Oberfläche statt gleichmäßigen Verschleißes.
Gezielt prüfen und handeln: Aufspannung, Rundlauf und Spanabfuhr zuerst prüfen; stabilere Kante oder zähere Sorte testen und stoßartigen Eintritt vermeiden.
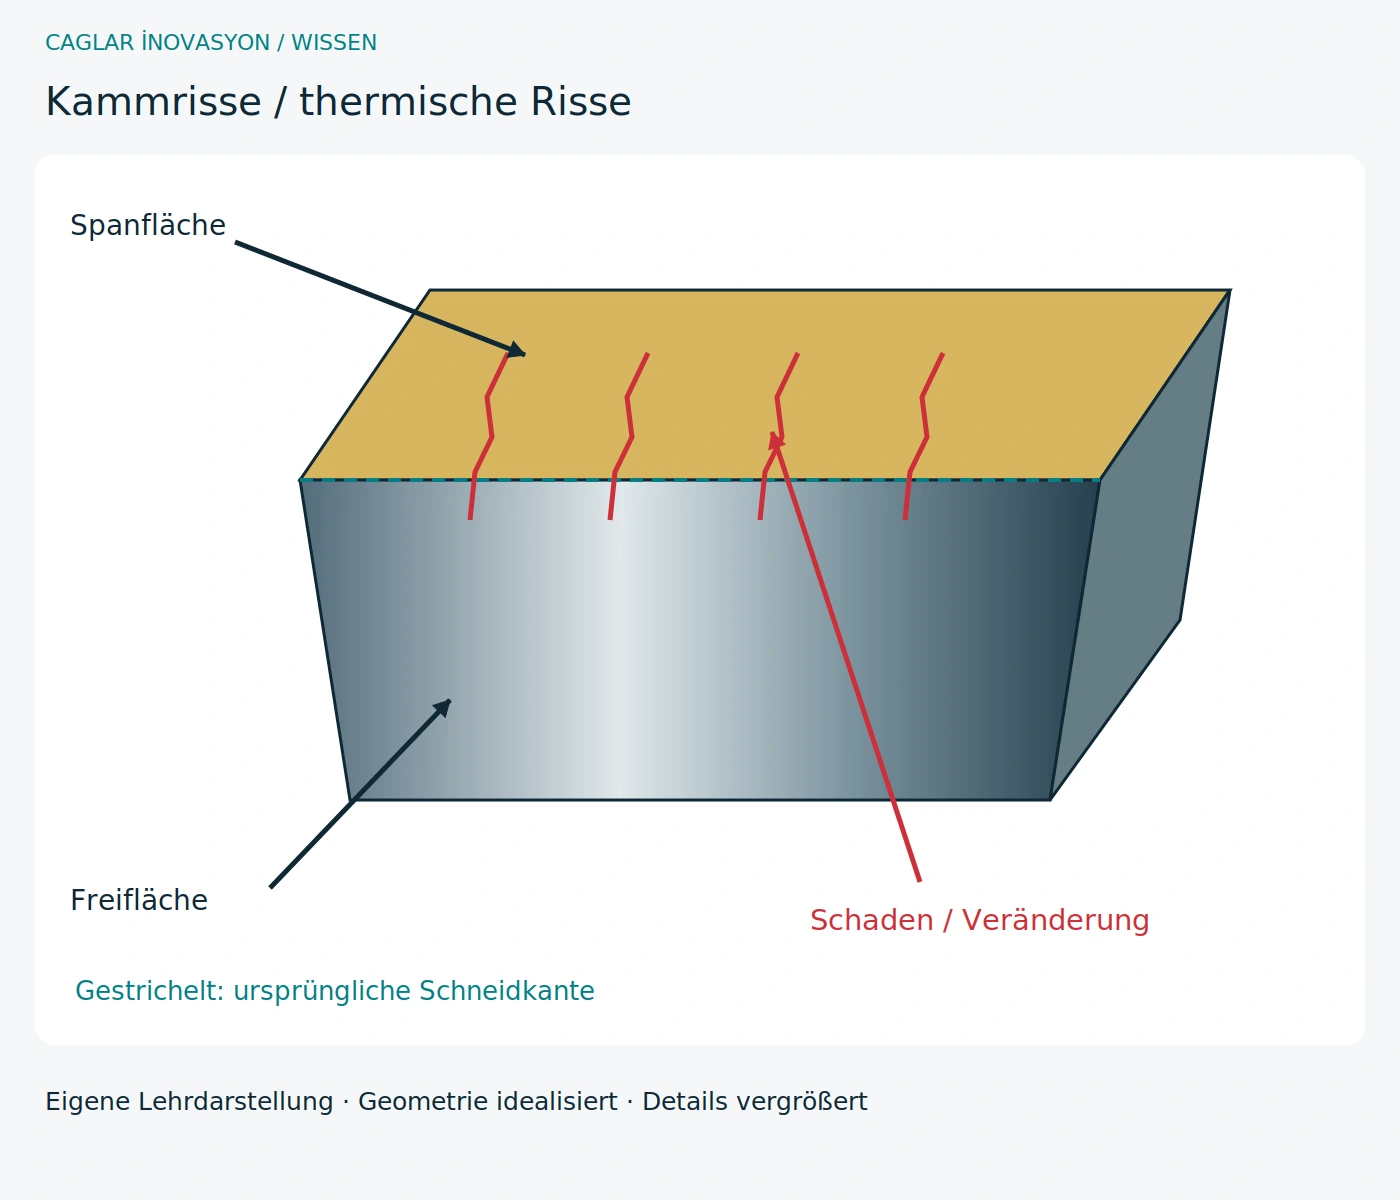
Kammrisse / thermische Risse
Erkennen und Ursachen: Mehrere Risse stehen annähernd quer zur Schneidkante. Wiederholtes Aufheizen und Abkühlen belastet besonders den unterbrochenen Schnitt.
Mögliche Folgen: Risse können wachsen und Ausbrüche auslösen. Ein einmaliger Temperaturschock ist vom zyklischen Temperaturwechsel zu unterscheiden.
Gezielt prüfen und handeln: Kühlstrategie konstant halten und herstellerseitig abstimmen; thermisch geeignete Sorte wählen. Nicht pauschal jede Bearbeitung auf trocken umstellen.
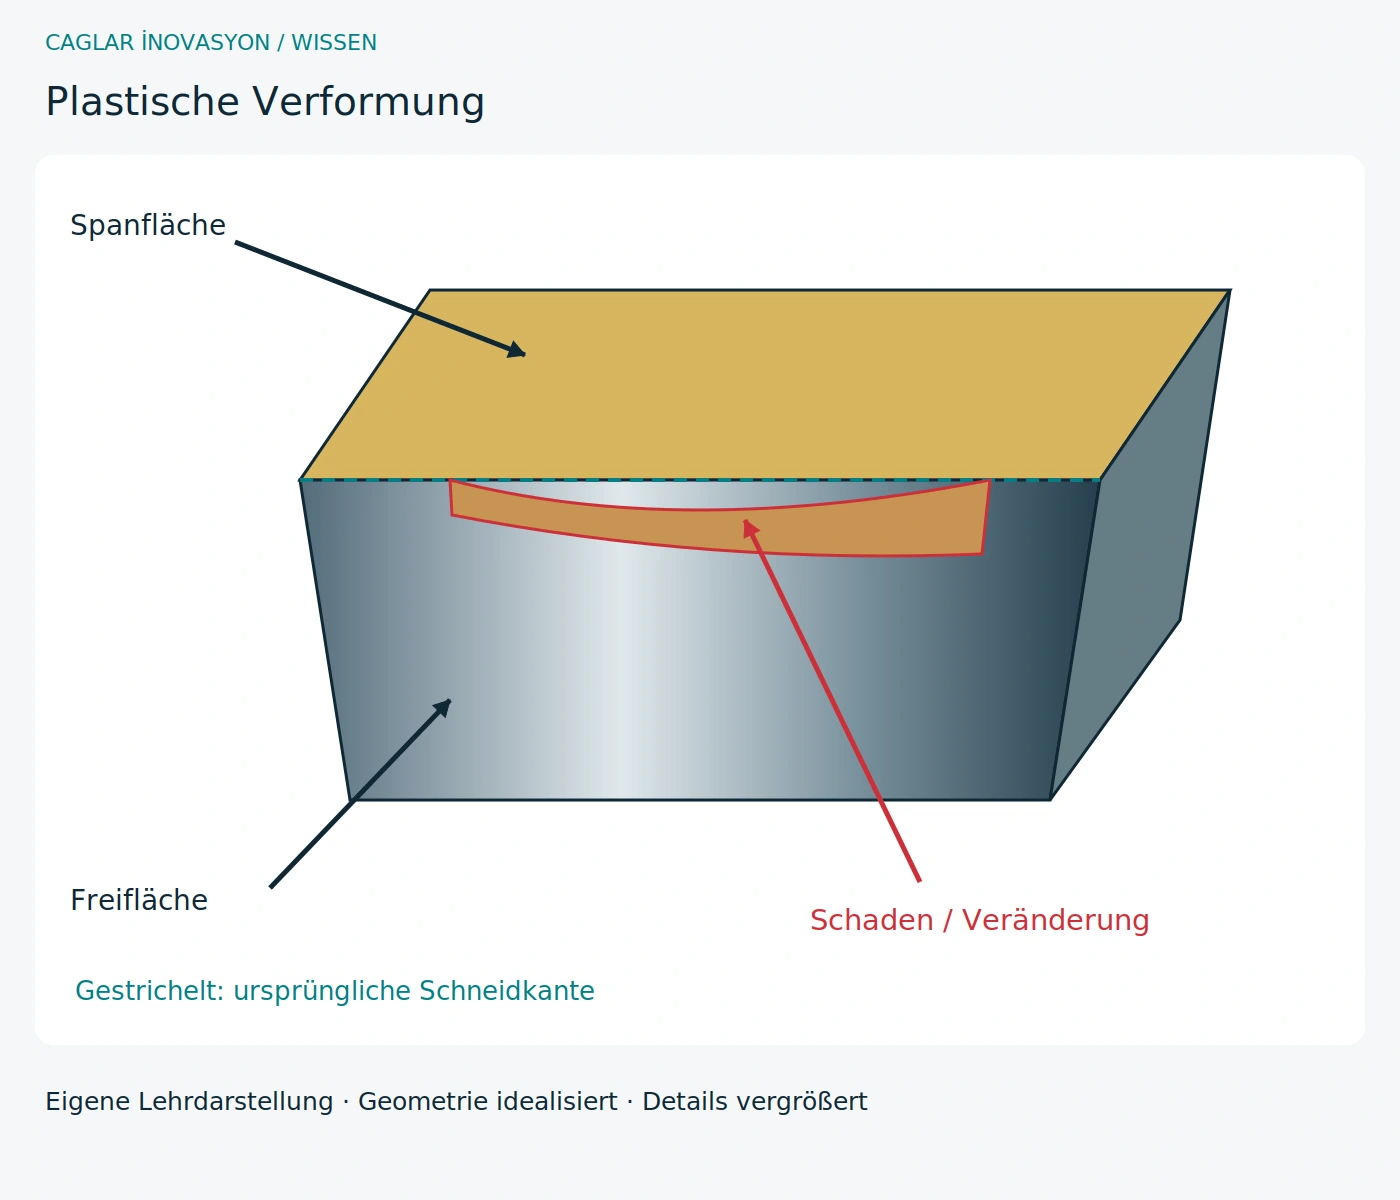
Plastische Verformung
Erkennen und Ursachen: Die Kante wird unter hoher Temperatur und Druck dauerhaft verdrückt. Der ursprüngliche Keil bleibt nicht erhalten.
Mögliche Folgen: Profiländerung, erhöhte Reibung und Maßabweichungen können in Bruch übergehen.
Gezielt prüfen und handeln: Thermische und mechanische Last reduzieren; warmfestere Sorte und ausreichend gestützte Schneide wählen.
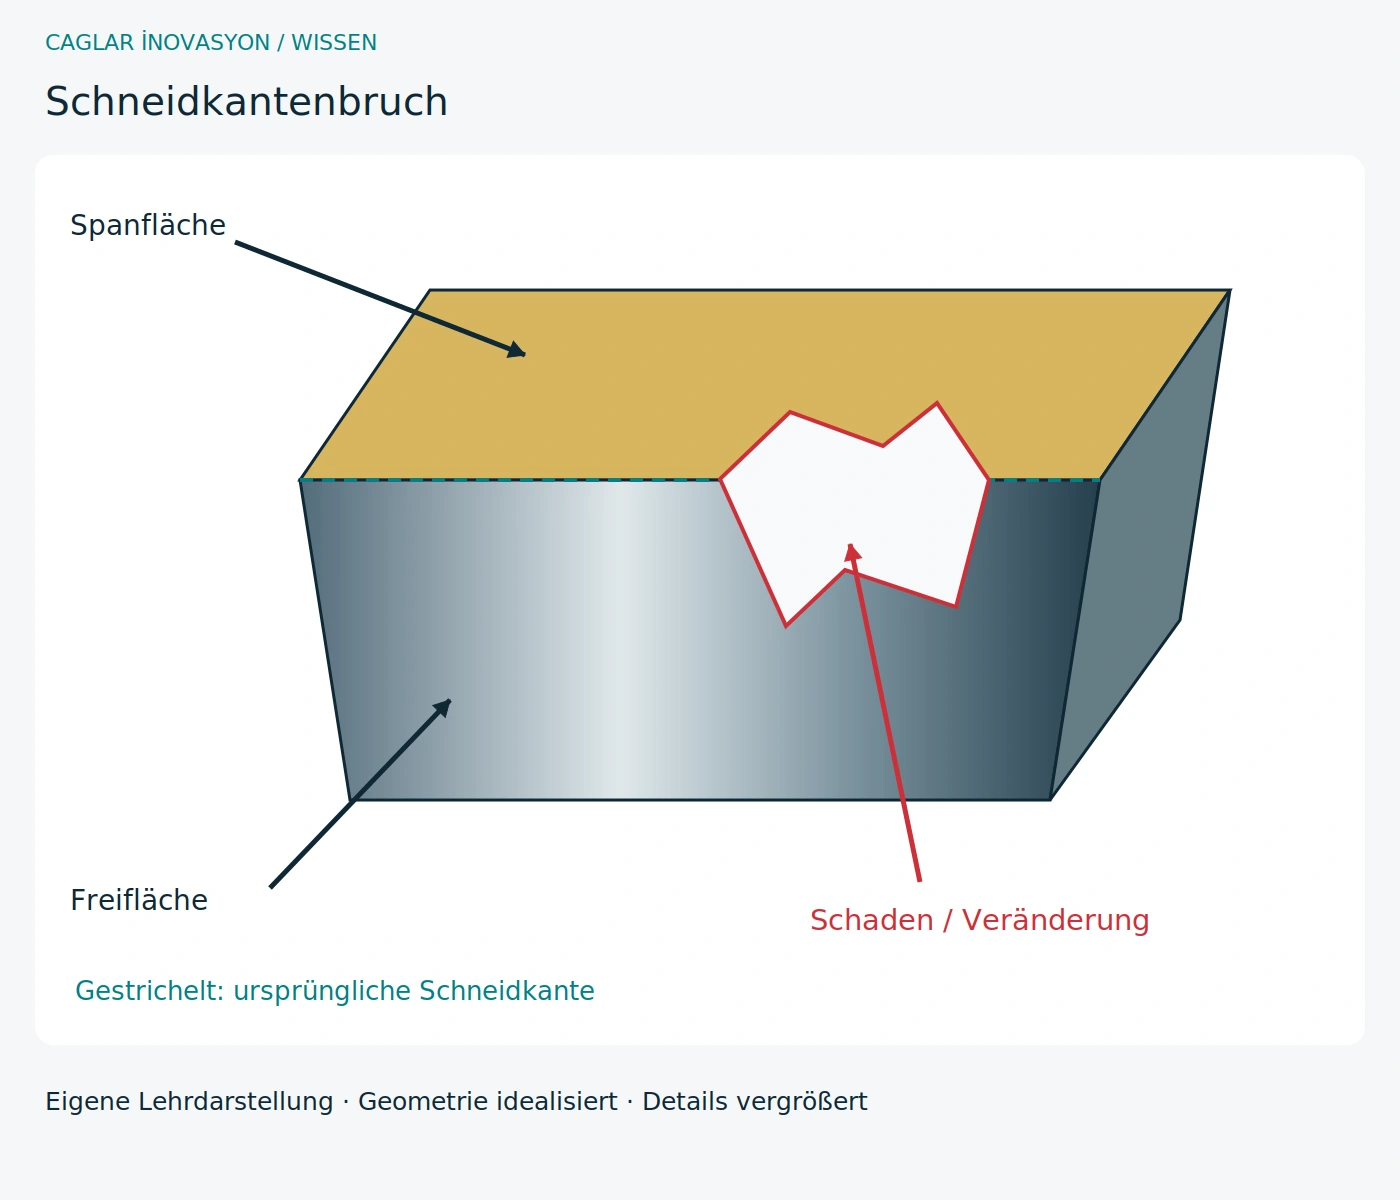
Schneidkantenbruch
Erkennen und Ursachen: Ein größerer Teil der Schneide fehlt. Überlastung, Kollision oder fortgeschrittene Vorschädigung kommen als Ursache infrage.
Mögliche Folgen: Plötzlicher Werkzeugausfall mit Risiko für Werkstück und Folgewerkzeuge.
Gezielt prüfen und handeln: Prozess stoppen, Bruchstücke entfernen und Ursache prüfen; Werkzeugweg, Aufspannung und Last kontrollieren, bevor neu gestartet wird.
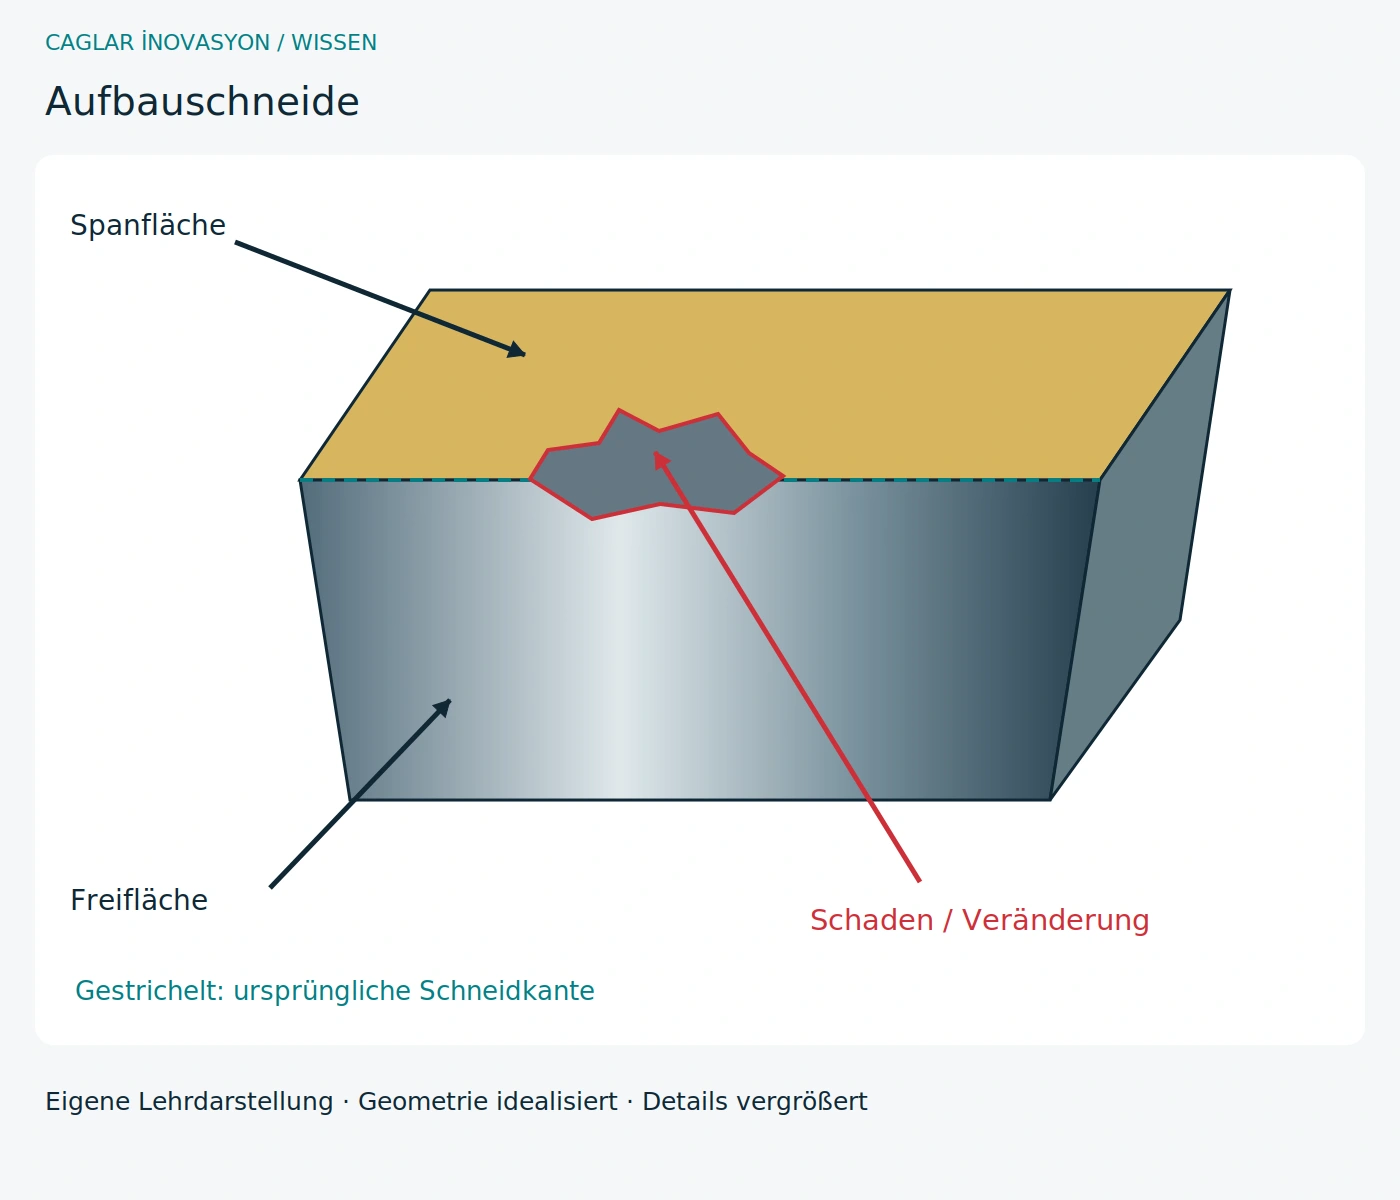
Aufbauschneide
Erkennen und Ursachen: Werkstückmaterial haftet an der Schneide und verändert ihre wirksame Geometrie. Das ist Materialanlagerung, nicht einfach abgetragenes Werkzeugvolumen.
Mögliche Folgen: Wechselndes Anhaften und Ablösen kann schmieren, Maßfehler erzeugen und Schneidstoff herausreißen.
Gezielt prüfen und handeln: Schmierwirkung, Spanfläche und werkstoffgeeignete Geometrie prüfen; Schnittgeschwindigkeit nur innerhalb freigegebener Bereiche anpassen.
Vergleich und Maßnahmen
Ursache erst prüfen, dann gezielt eine Einflussgröße ändern. Schadensbilder können sich überlagern.
| Verschleißbild | Mögliche Ursache / Anzeichen | Auswirkung | Abhilfe und Vorbeugung |
|---|---|---|---|
| Freiflächenverschleiß | Eine zunehmende Verschleißmarke liegt unterhalb der Schneidkante an der Freifläche. Reibung und abrasive Teilchen tragen dazu bei. | Maßdrift, steigende Kräfte und eine schlechtere Oberfläche können den planbaren Standzeitverbrauch anzeigen. | Verschleißmarke regelmäßig messen, Standzeitgrenze festlegen; Schnittgeschwindigkeit und verschleißfestere Sorte anhand des Herstellers prüfen. |
| Kolkverschleiß | Auf der Spanfläche entsteht eine Vertiefung im Kontaktbereich des ablaufenden Spans. Abrasion und temperaturabhängige chemische Vorgänge können zusammenwirken. | Eine tiefe Mulde schwächt den verbleibenden Schneidkeil; die Kante kann schließlich brechen. | Temperaturniveau über passende Schnittdaten senken; geeignete Beschichtung und Spanführung prüfen. Vor Durchbruch wechseln. |
| Kerbverschleiß | Örtlicher Schaden konzentriert sich an der Schnitttiefenlinie, etwa bei verfestigten Randzonen, Zunder oder adhäsivem Angriff. | Eine einzelne Kerbe kann Grate, Maßfehler und späteren Bruch verursachen. | Randzone und Eingriff prüfen; Schnitttiefe im zulässigen Rahmen variieren, passende Geometrie und Sorte wählen. |
| Schneidkantenausbrüche | Kleine Stücke fehlen an der Kante. Schwingungen, Spanaufschlag, harte Einschlüsse oder eine zu empfindliche Schneide sind mögliche Auslöser. | Unregelmäßige Spuren und sprunghaft schlechtere Oberfläche statt gleichmäßigen Verschleißes. | Aufspannung, Rundlauf und Spanabfuhr zuerst prüfen; stabilere Kante oder zähere Sorte testen und stoßartigen Eintritt vermeiden. |
| Kammrisse / thermische Risse | Mehrere Risse stehen annähernd quer zur Schneidkante. Wiederholtes Aufheizen und Abkühlen belastet besonders den unterbrochenen Schnitt. | Risse können wachsen und Ausbrüche auslösen. Ein einmaliger Temperaturschock ist vom zyklischen Temperaturwechsel zu unterscheiden. | Kühlstrategie konstant halten und herstellerseitig abstimmen; thermisch geeignete Sorte wählen. Nicht pauschal jede Bearbeitung auf trocken umstellen. |
| Plastische Verformung | Die Kante wird unter hoher Temperatur und Druck dauerhaft verdrückt. Der ursprüngliche Keil bleibt nicht erhalten. | Profiländerung, erhöhte Reibung und Maßabweichungen können in Bruch übergehen. | Thermische und mechanische Last reduzieren; warmfestere Sorte und ausreichend gestützte Schneide wählen. |
| Schneidkantenbruch | Ein größerer Teil der Schneide fehlt. Überlastung, Kollision oder fortgeschrittene Vorschädigung kommen als Ursache infrage. | Plötzlicher Werkzeugausfall mit Risiko für Werkstück und Folgewerkzeuge. | Prozess stoppen, Bruchstücke entfernen und Ursache prüfen; Werkzeugweg, Aufspannung und Last kontrollieren, bevor neu gestartet wird. |
| Aufbauschneide | Werkstückmaterial haftet an der Schneide und verändert ihre wirksame Geometrie. Das ist Materialanlagerung, nicht einfach abgetragenes Werkzeugvolumen. | Wechselndes Anhaften und Ablösen kann schmieren, Maßfehler erzeugen und Schneidstoff herausreißen. | Schmierwirkung, Spanfläche und werkstoffgeeignete Geometrie prüfen; Schnittgeschwindigkeit nur innerhalb freigegebener Bereiche anpassen. |
Vorteile und Grenzen
Verschleißbeobachtung ermöglicht einen planbaren Wechsel, bevor Maßfehler oder Bruch entstehen. Sie kostet Prüfzeit und benötigt vergleichbare Bilder; ein einzelnes Schadensbild liefert selten eine eindeutige Ursache.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: Ein Drehprozess zeigt zunehmend Maßdrift und eine wachsende Freiflächenzone. Werkzeugzustand und Maßwerte werden nach derselben Stückzahl erfasst. Das Wechselintervall wird aus Qualitätsgrenze und Streuung abgeleitet, nicht aus einem erfundenen universellen Verschleißgrenzwert.
Alternativen abwägen
Standzeitverlängerung ist nicht immer wirtschaftlicher als ein früherer, planbarer Wechsel. Ausschussrisiko und Wechselkosten mitbewerten. Kerben und Risse separat von gleichmäßigem Verschleiß behandeln.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Plötzlicher Ausbruch nach vorher stabilem Lauf |
| Mögliche Ursachen | Spanwiederzerspanung, Kollision, schwankender Eingriff oder fortgeschrittener Verschleiß |
| Systematisch eingrenzen | Letztes Gutteil, Werkzeugbild und Programmschritt zeitlich zuordnen; beschädigte Schneide nicht weiter einsetzen |
| Konkrete Abhilfe | Ursache vor dem Neustart beseitigen; Ersatzwerkzeug kontrollieren und überwachten Erstlauf durchführen |
| Vorbeugen | Definierte Kontrollen, Spanabfuhr und dokumentierte Standzeitgrenzen einführen |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Plötzlicher Ausbruch nach vorher stabilem Lauf | Spanwiederzerspanung, Kollision, schwankender Eingriff oder fortgeschrittener Verschleiß | Ursache vor dem Neustart beseitigen; Ersatzwerkzeug kontrollieren und überwachten Erstlauf durchführen |