
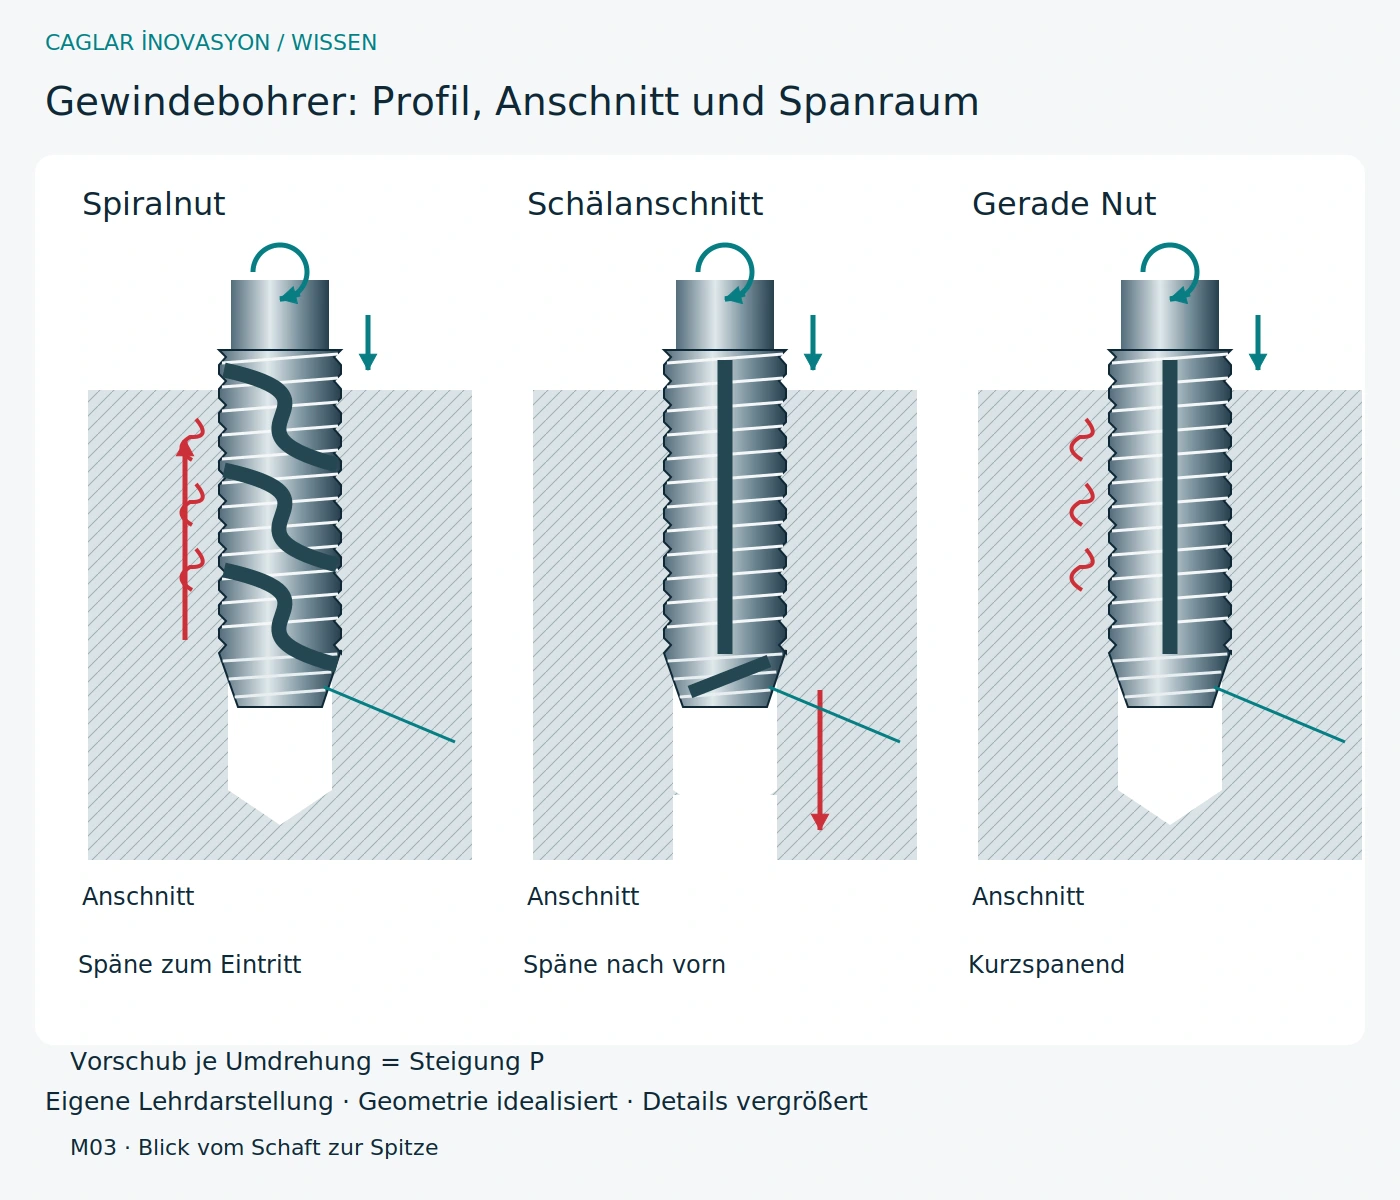
Kernloch, Anschnitt und Gewindeprofil
Der Gewindebohrer ist in der Zeichnung nur so weit größer als das Kernloch, wie es das entstehende Profil erfordert. Die Schneiden am Anschnitt erzeugen das Gewinde schrittweise; der volle Profilbereich führt und kalibriert. Für ein rein erklärendes metrisches M10 × 1,5-Beispiel ergibt D − P einen Richtwert von 8,5 mm zum Schneiden. Das ist keine Freigabe: Toleranz, Werkstoff und Herstellermaß gelten. Formen benötigt ein anderes, typischerweise größeres und enger toleriertes Vorloch. Beim eingängigen Rechtsgewinde wird Einfahren mit M03 und Vorschub pro Umdrehung gleich Steigung dargestellt; Rücklauf erfordert synchronisierte Umkehr.
Grundprinzip
Bei langspanenden Werkstoffen wird für Sacklöcher häufig ein spiralgenuteter Gewindebohrer eingesetzt, der Späne zur Eintrittsseite transportiert. Ein Gewindebohrer mit Schälanschnitt fördert sie nach vorn und benötigt dort freien Raum – typischerweise beim Durchgangsloch.
Wichtige Zusammenhänge
Gerade Nuten sind unter anderem für kurzspanende Werkstoffe gebräuchlich. Die Nutform allein beschreibt jedoch nicht die Eignung: Drall, Schneidstoff, Beschichtung und Anschnitt sind gemeinsam zu betrachten. Ein Gewindeformer ist trotz ähnlicher Außenform kein spanender Gewindebohrer.
Auswahl und Grenzen
Anschnittformen bezeichnen den Einlaufbereich mit schrittweise ansteigendem Profil. Häufige Katalogbezeichnungen sind A: lang, B: mit Schälanschnitt, C: kurz und E: sehr kurz. Die genaue Gangzahl im Herstellerdatenblatt prüfen. Ein kurzer Anschnitt erlaubt mehr Vollgewinde nahe dem Grund, belastet aber weniger Zähne.
In der Praxis prüfen
Bei der Anfrage zwischen nutzbarer Gewindetiefe und Bohrtiefe unterscheiden. Werkstoff, Sack- oder Durchgangsloch, verfügbarer Spanraum, Gewindenorm und Kühlung nennen. Ein wiederkehrender Bruch am Grund kann auch durch Spanverdichtung oder unzureichenden Freiraum entstehen.
Vorteile und Grenzen
Gezielte Spanlenkung kann den Prozess stabilisieren. Eine Spiralnut unterstützt die Spanrückführung, während ein Schälanschnitt Platz nach vorn braucht. Ein sehr kurzer Anschnitt spart Auslaufweg, verteilt die Last aber auf weniger Anschnittzähne.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: Zwei Bauteile haben dasselbe Gewinde, eines mit Durchgangsloch und eines mit Sackloch. Der gleiche Nenndurchmesser rechtfertigt nicht denselben Gewindebohrer. Spanraum, volle Gewindelänge und nutzbare Bohrtiefe werden separat geprüft.
Alternativen abwägen
Anschnittform und Nutform sind verschiedene Eigenschaften. A, B, C, D und E nicht allein nach dem Buchstaben bestellen: Norm-/Katalogausführung, tatsächliche Anschnittlänge und Anwendung prüfen.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Spanknäuel an der Eintrittsseite oder Spanverdichtung am Grund |
| Mögliche Ursachen | Unpassende Spanrichtung, Werkzeuggeometrie, Kühlschmierung |
| Systematisch eingrenzen | Spanlage, Nutzustand und Lochart dokumentieren; Werkzeugdatenblatt abgleichen |
| Konkrete Abhilfe | Geometrie auf Loch und Werkstoff abstimmen; freien Spanraum und Versorgung sicherstellen |
| Vorbeugen | Artikelnummer und Lochtyp im Arbeitsplan festhalten; Änderungen nicht nur nach Gewindegröße ersetzen |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Spanknäuel an der Eintrittsseite oder Spanverdichtung am Grund | Unpassende Spanrichtung, Werkzeuggeometrie, Kühlschmierung | Geometrie auf Loch und Werkstoff abstimmen; freien Spanraum und Versorgung sicherstellen |