
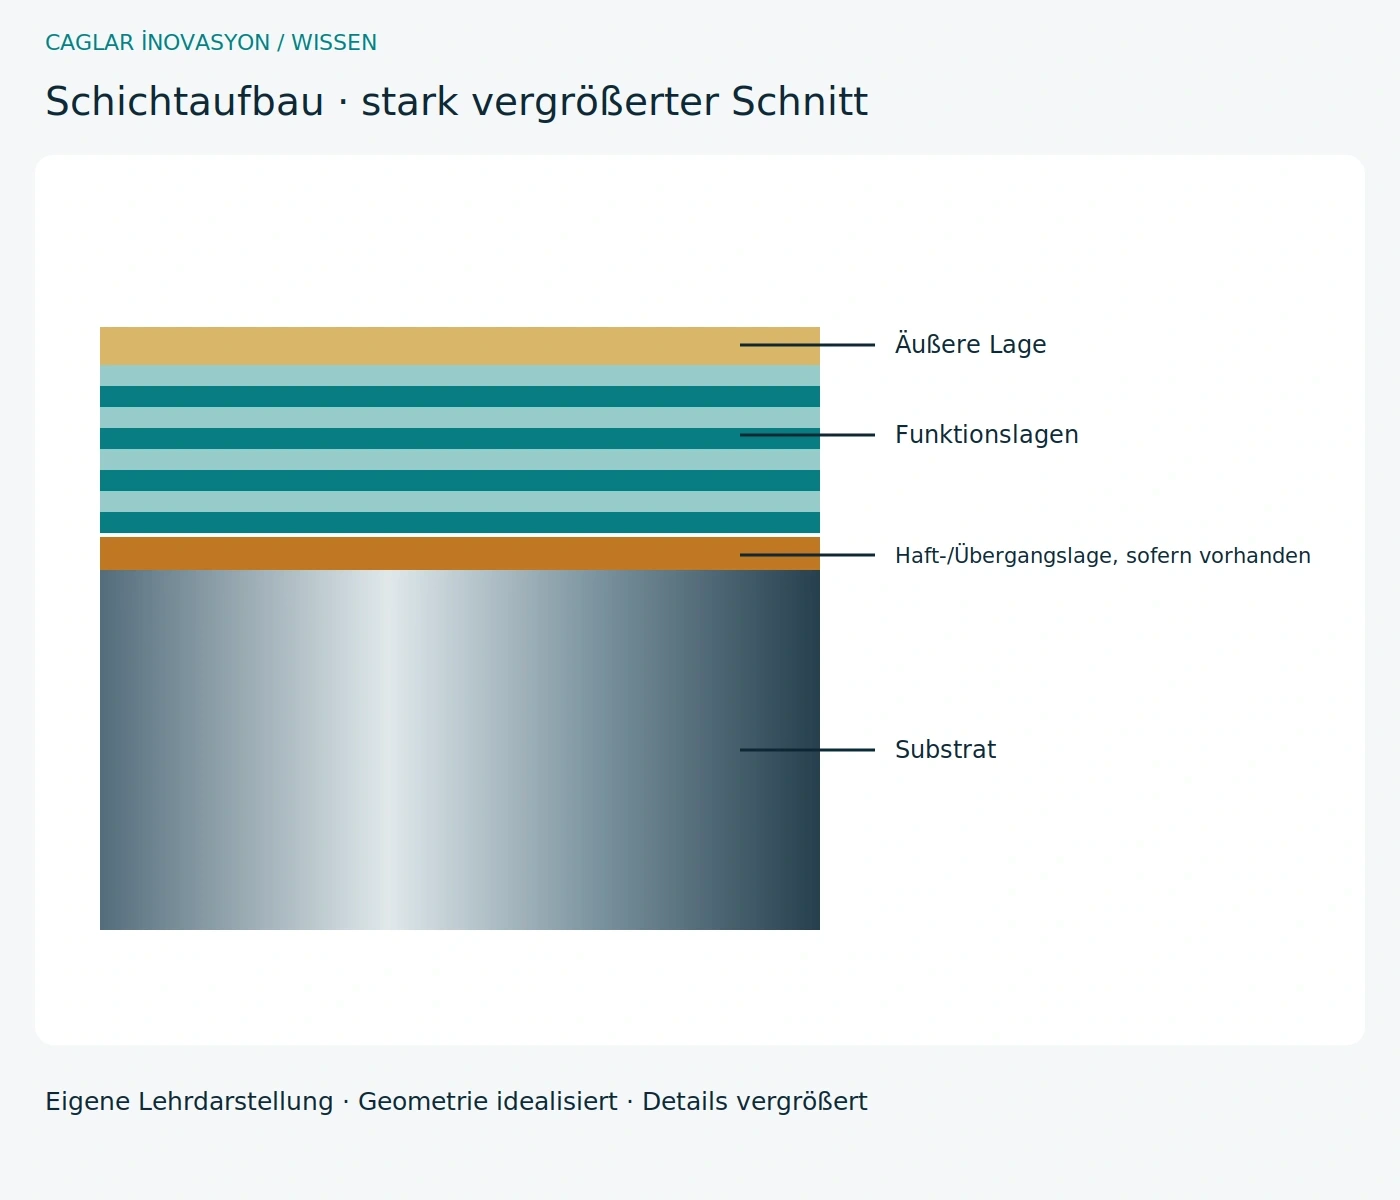
Schichtaufbau: Tragfähigkeit beginnt im Substrat
Das Substrat trägt die Schnittkräfte. Eine geeignete, saubere Grenzfläche verbindet es mit der Schicht; eine gesonderte Haftlage ist nicht bei jedem System vorhanden. Funktionslagen können Abrasion, Wärmeeintrag oder Anhaftung beeinflussen. Die Zeichnung vergrößert Schichtdicken stark und zeigt keine universelle Schichtrezeptur.
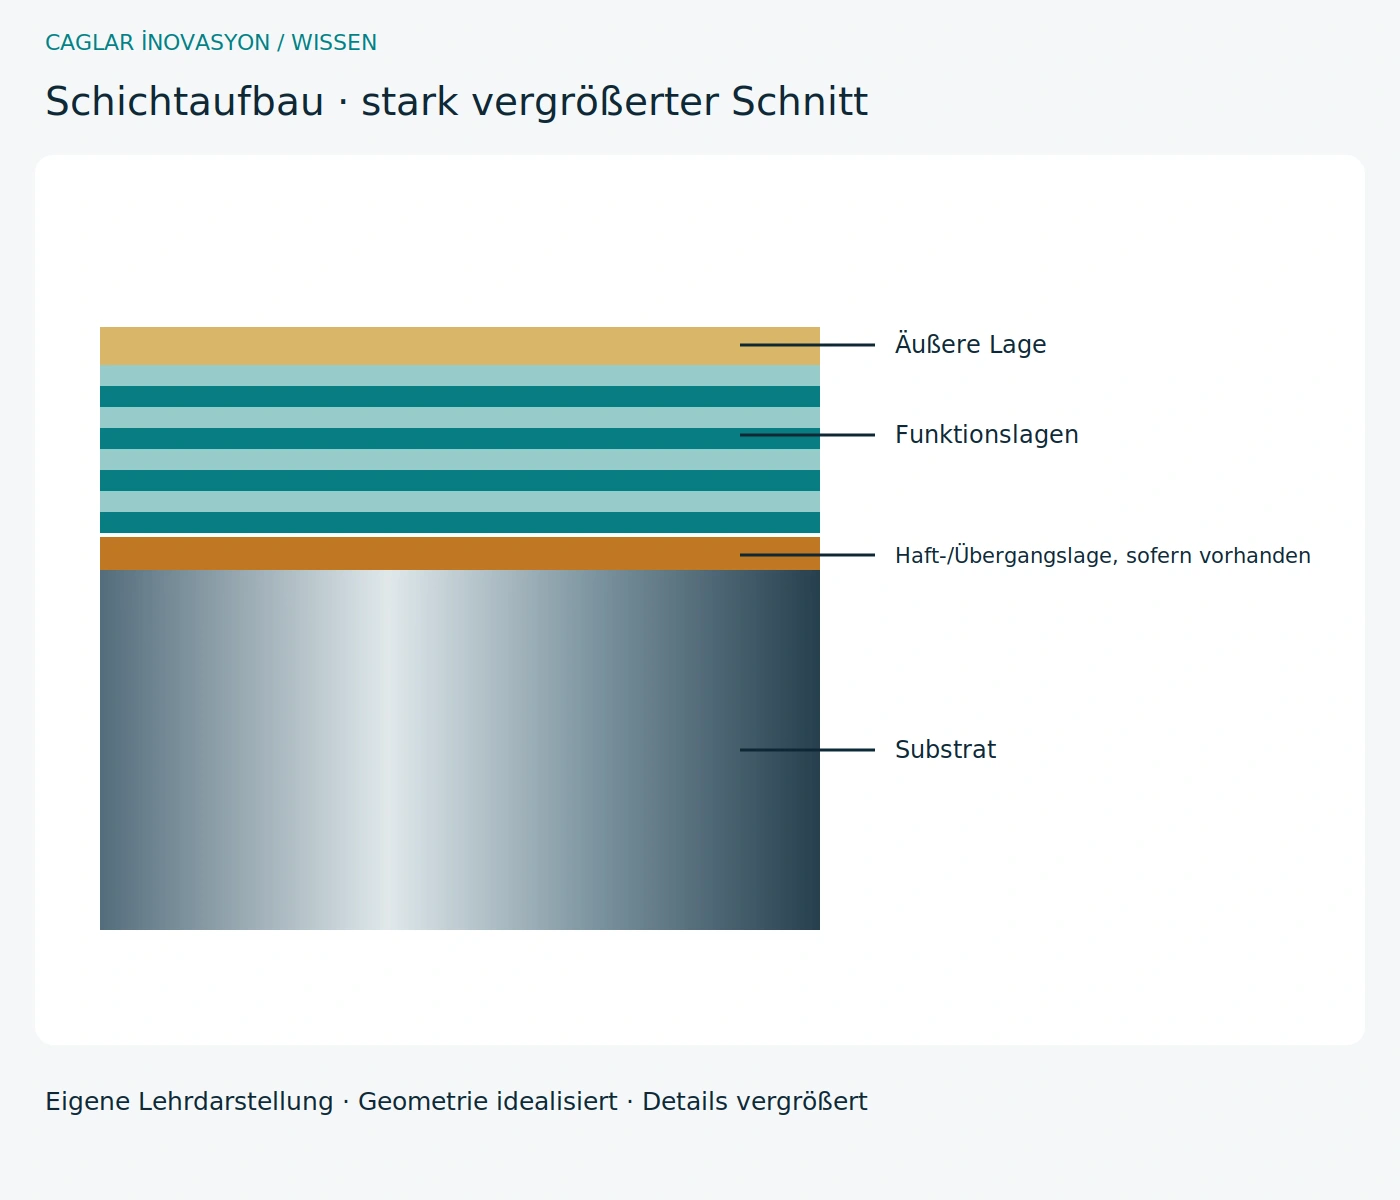
PVD und CVD: Verfahren passend zum Werkzeug wählen
Bei PVD gelangt Material aus einer physikalisch erzeugten Dampfphase auf das Werkzeug, zum Beispiel durch Lichtbogenverdampfen oder Sputtern. CVD erzeugt die Schicht durch chemische Reaktionen gasförmiger Ausgangsstoffe. PVD ermöglicht häufig dünne Schichten an scharfen Bohrern, Fräsern und Gewindewerkzeugen. CVD-Systeme mit TiCN und Aluminiumoxid werden unter anderem für hoch belastete Wendeschneidplatten eingesetzt. Prozesstemperatur, Kantenpräparation und Substratverträglichkeit begrenzen die Auswahl; keines der Verfahren ist grundsätzlich besser.
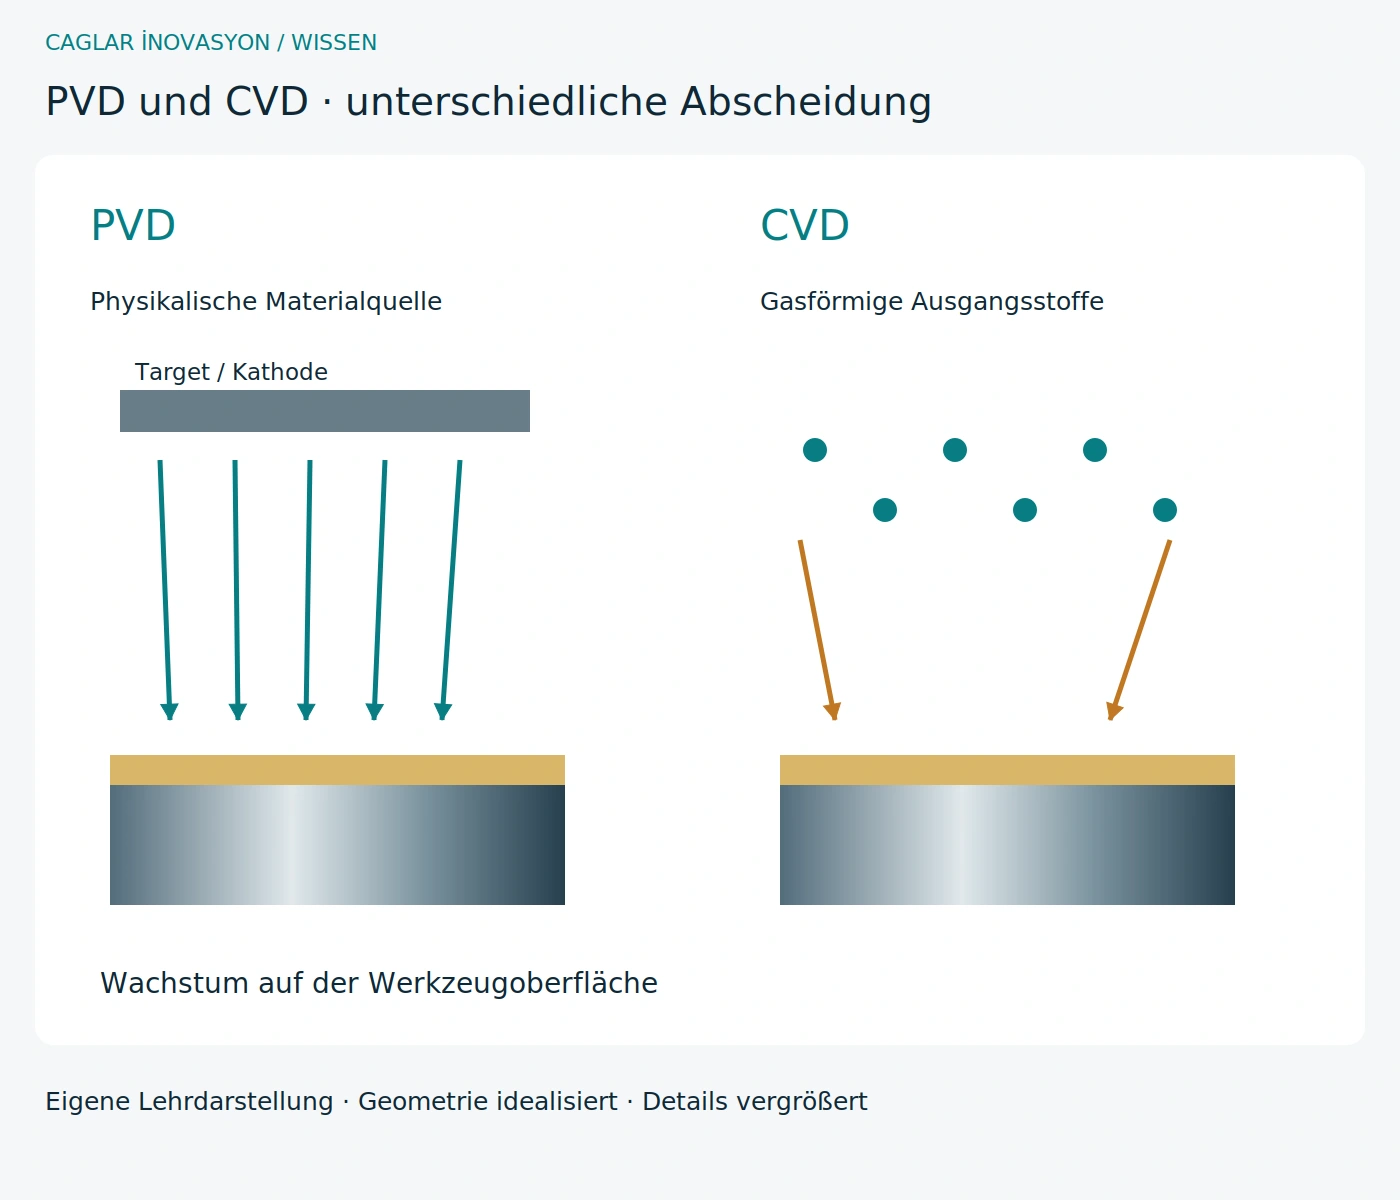
Droplets: kleine Teilchen mit großer Oberflächenwirkung
Beim kathodischen Lichtbogen können neben dem Beschichtungsstrom flüssige Metalltröpfchen aus dem Target austreten. Eingebaute oder anhaftende Teilchen erzeugen Erhebungen; lösen sie sich, können Fehlstellen zurückbleiben. Je nach Größe und Anwendung beeinflussen sie Rauheit, lokale Kontakte, Reibung und Spanablauf. Optimierte Lichtbogenführung, Filterkonzepte oder geeignete Sputterverfahren reduzieren diese Partikel. Kontrollierte Nachbehandlung kann Spitzen glätten, ersetzt aber keine einwandfreie Haftung. Nicht jede PVD-Schicht besitzt dieselbe Droplet-Dichte.
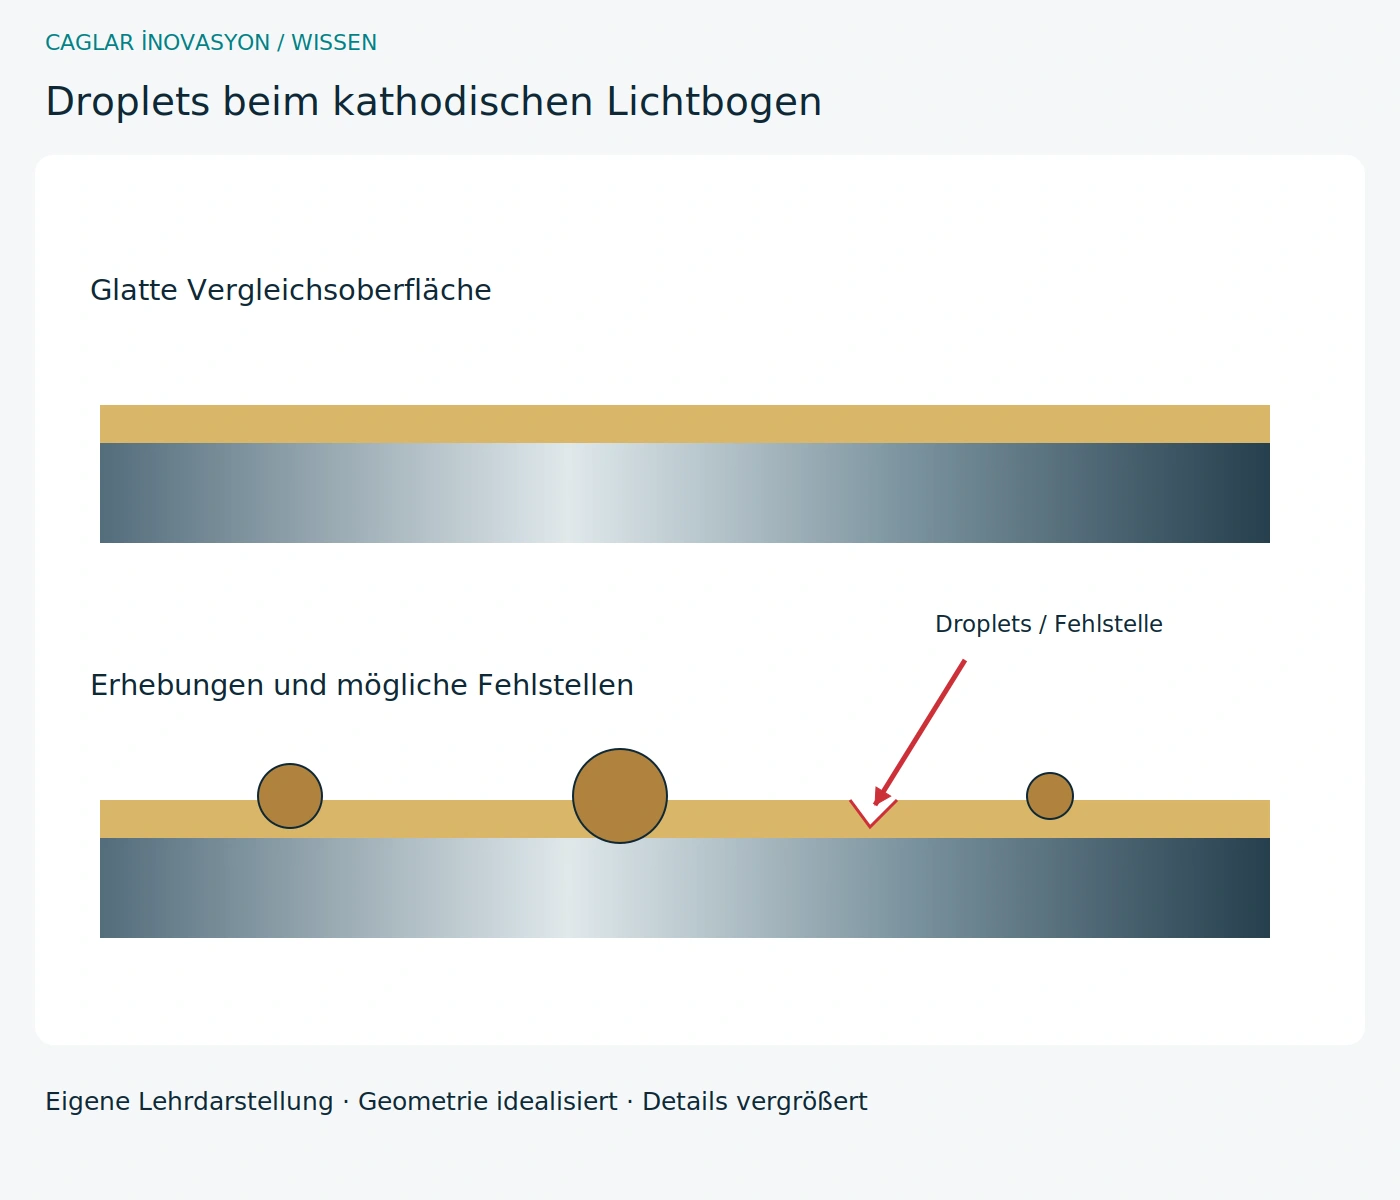
Mehrlagen und Nanolaminate: Grenzflächen bewusst gestalten
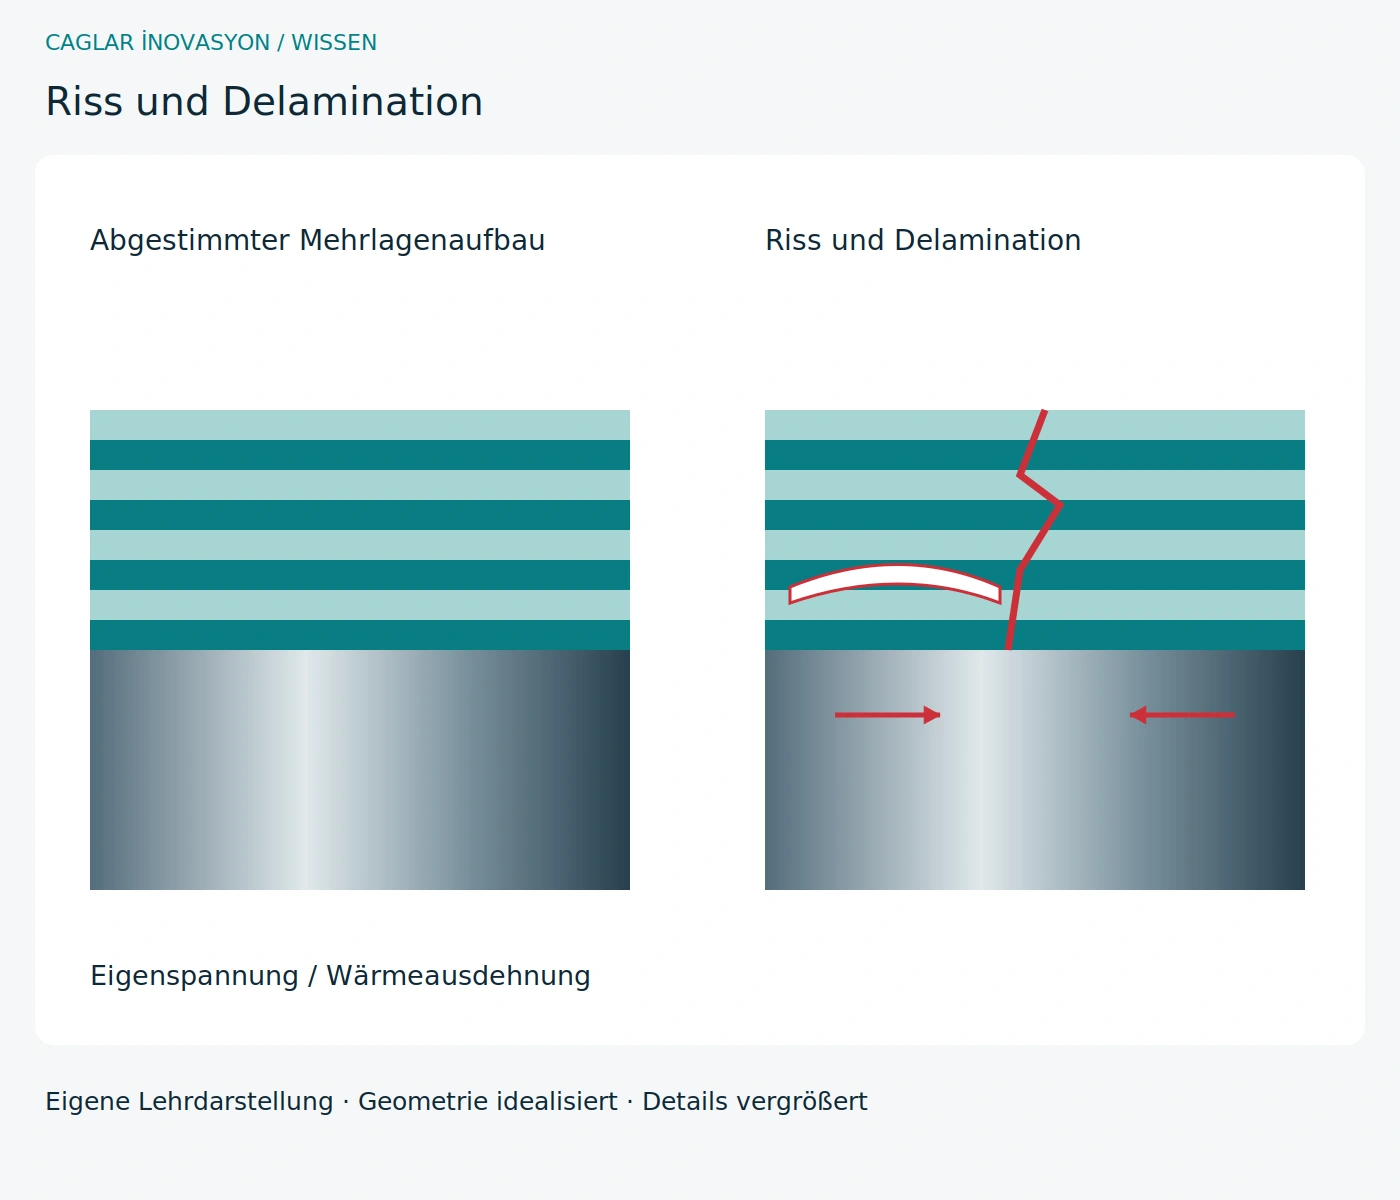
Abgestimmte Lagen können unterschiedliche Funktionen verbinden und Rissausbreitung erschweren. Nanolaminate verwenden sehr dünne, wiederholte Lagen; die Leistung folgt nicht allein aus ihrer Anzahl. Jede zusätzliche Grenzfläche verlangt geeignete Haftung. Unterschiedliche Wärmeausdehnung, Eigenspannung und unpassende Gesamtdicke können Risse oder Delamination begünstigen. Die Grafik trennt einen beabsichtigten Mehrlagenaufbau von einem schadhaften Aufbau.
Wiederbeschichten ist nicht einfach Schicht auf Schicht
Nachschliff, Restschicht, Verunreinigung und Kantenpräparation bestimmen den nächsten Prozess. Vor erneutem Beschichten muss geprüft werden, ob Entschichten nötig und für das Substrat verträglich ist. Unkontrollierter Schichtaufbau verändert Durchmesser, Kantenradius und Gewindeprofil; Vorschäden bleiben unter neuen Lagen erhalten. Der Aufbereiter muss zulässige Geometrie, Haftung und Anzahl der Zyklen bewerten. Eine größere Gesamtdicke garantiert keine höhere Standzeit.
Vier Anwendungen, vier Prüfaufgaben
Beim Fräsen zählt neben Abrasionsschutz die Beständigkeit gegen wechselnde Last und Temperatur. Beim Bohren sind Spanraum, Randzone und Schmierung wichtig. Beim Drehen kann eine geeignete CVD-Aluminiumoxid-Lage den Wärmeeintrag begrenzen. Beim Gewindeschneiden müssen scharfe Geometrie, Profilmaß und Reibung zusammenpassen. Beim Gewindeformen kommt die hohe Kontaktpressung hinzu. Versuche deshalb bei gleicher Geometrie und gleichem Substrat dokumentieren; Schichtnamen allein erklären keinen Standzeitunterschied.
Beschichtung auswählen: kein universeller Sieger
Die Tabelle nennt Auswahlrichtungen, keine zugesicherten Produktdaten. Härte, Warmbeständigkeit, Oxidationsverhalten, Reibung, Haftung und Dicke hängen vom konkreten System ab. Herstellerdaten und Versuche am eigenen Werkstoff haben Vorrang vor Farb- oder Markennamen.
| System | Mögliche Anwendung | Grenzen |
|---|---|---|
| TiN | Vielseitige Referenz, etwa an HSS-Werkzeugen | Kein universeller Schutz bei sehr hoher Temperatur |
| TiCN | Abrasionsbeständigkeit, beispielsweise beim Gewindeschneiden | Temperatur- und Schmierbedingungen berücksichtigen |
| TiAlN / AlTiN | Warm-/Oxidationsbeständigkeit bei geeigneten Fräs- und Bohranwendungen | Aluminiumanteil und Struktur zählen; nicht pauschal für Al-Werkstücke |
| AlCrN | Warmbeanspruchte Fräs- und Verzahnwerkzeuge je nach System | Haftung, Kantenpräparation und Kühlstrategie prüfen |
| Al₂O₃ | Thermisch/chemisch beständige Lage, häufig in CVD-Drehplatten | Sprödigkeit und Gesamtsystem bei Schnittunterbrechungen beachten |
| DLC | Reibungsarme, anhaftungsarme Oberflächen für passende NE-Anwendungen | Amorpher Kohlenstoff; nicht mit kristallinem Diamant gleichsetzen, thermische Grenzen prüfen |
| Diamant | Abrasive NE-Werkstoffe und Verbundwerkstoffe bei geeignetem Substrat | Für heiße Stahlzerspanung gewöhnlich ungeeignet; Haftung und Kantenradius beachten |
Vorteile und Grenzen
Eine passende Schicht kann die Standzeit verbessern, bringt aber zusätzliche Kosten und verändert zusammen mit der Präparation die Schneide. Ein scharf ausgelegtes unbeschichtetes Werkzeug kann in einer passenden Anwendung sinnvoller sein als eine ungeeignete Beschichtung.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: Zwei beschichtete Fräser werden verglichen. Ändern sich gleichzeitig Hartmetall, Geometrie und Kantenverrundung, ist ein Standzeitunterschied nicht allein der Schicht zuzuordnen. Ein kontrollierter Vergleich hält diese Größen möglichst konstant.
Alternativen abwägen
Bei Nachschliff ist zu klären, welche Flächen neu beschichtet werden und ob Geometrie und Maß nach der Aufbereitung der Anwendung entsprechen. Eine Farbänderung allein beweist keinen Qualitätsmangel.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Abplatzungen oder schnelle Aufbauschneidenbildung |
| Mögliche Ursachen | Überlast, Anhaftung, ungeeignetes Schichtsystem oder Präparation |
| Systematisch eingrenzen | Schadensort und Zeitpunkt dokumentieren; Herstellerbereich und ursprüngliche Schneide vergleichen |
| Konkrete Abhilfe | Mechanische Ursache zuerst prüfen; geeignetes Gesamtsystem aus Substrat, Schicht und Geometrie testen |
| Vorbeugen | Versuche vergleichbar halten und Aufbereitungsprozess festlegen |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Abplatzungen oder schnelle Aufbauschneidenbildung | Überlast, Anhaftung, ungeeignetes Schichtsystem oder Präparation | Mechanische Ursache zuerst prüfen; geeignetes Gesamtsystem aus Substrat, Schicht und Geometrie testen |