
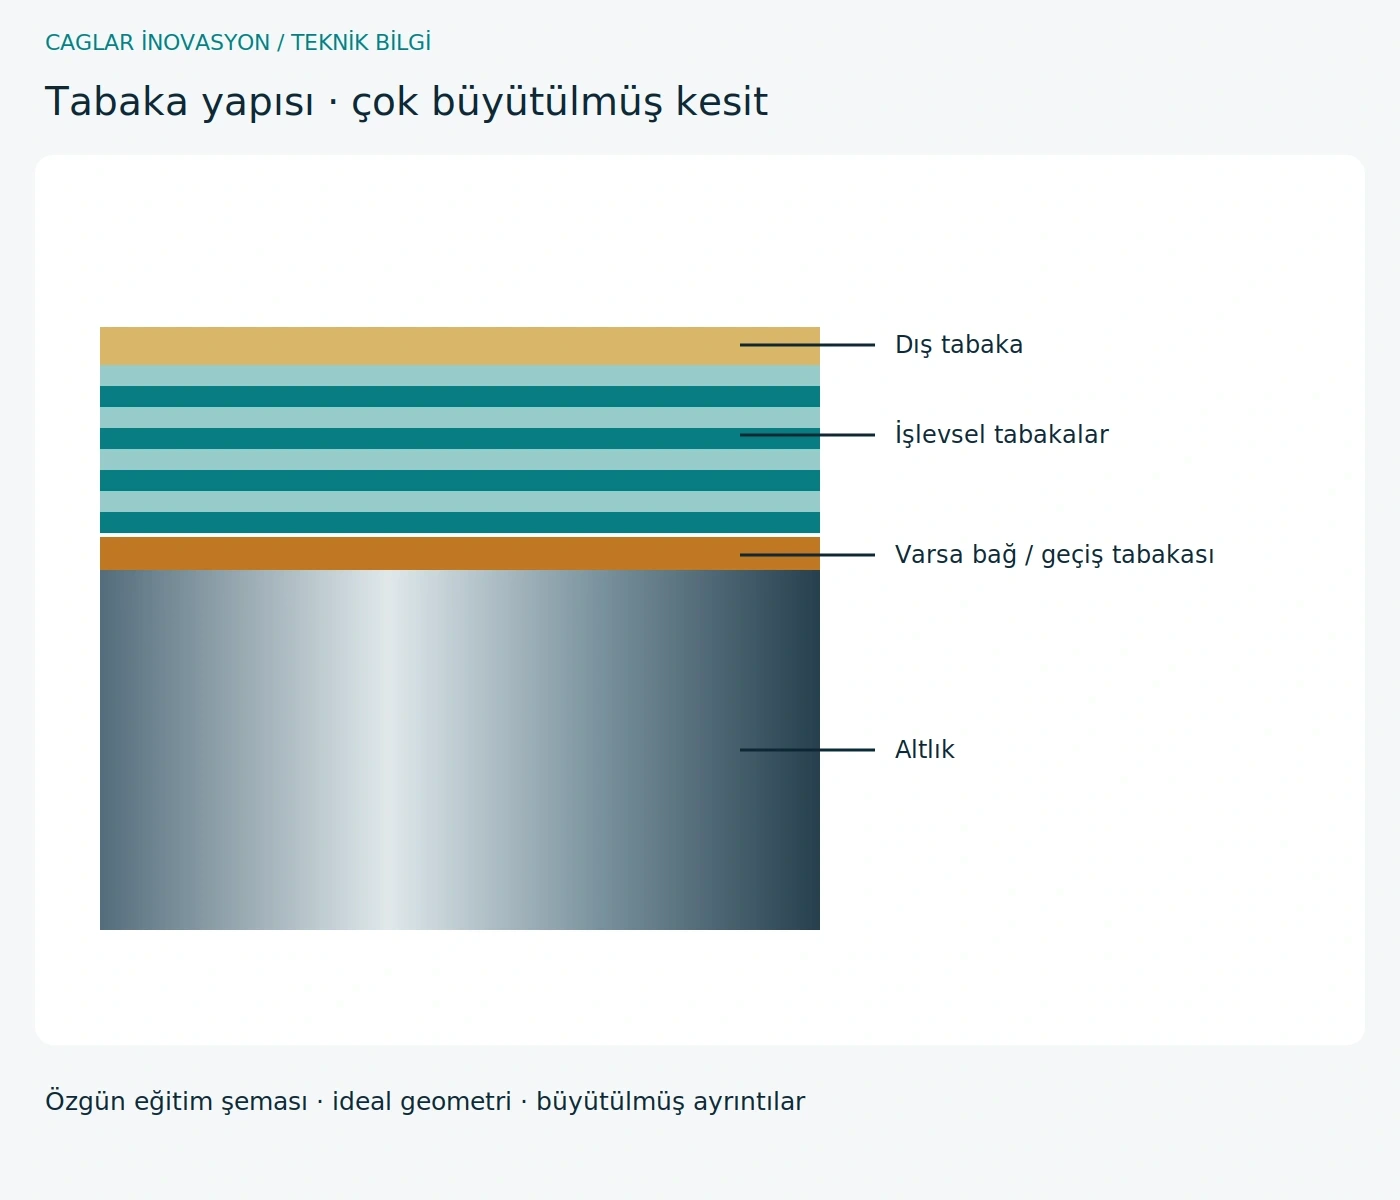
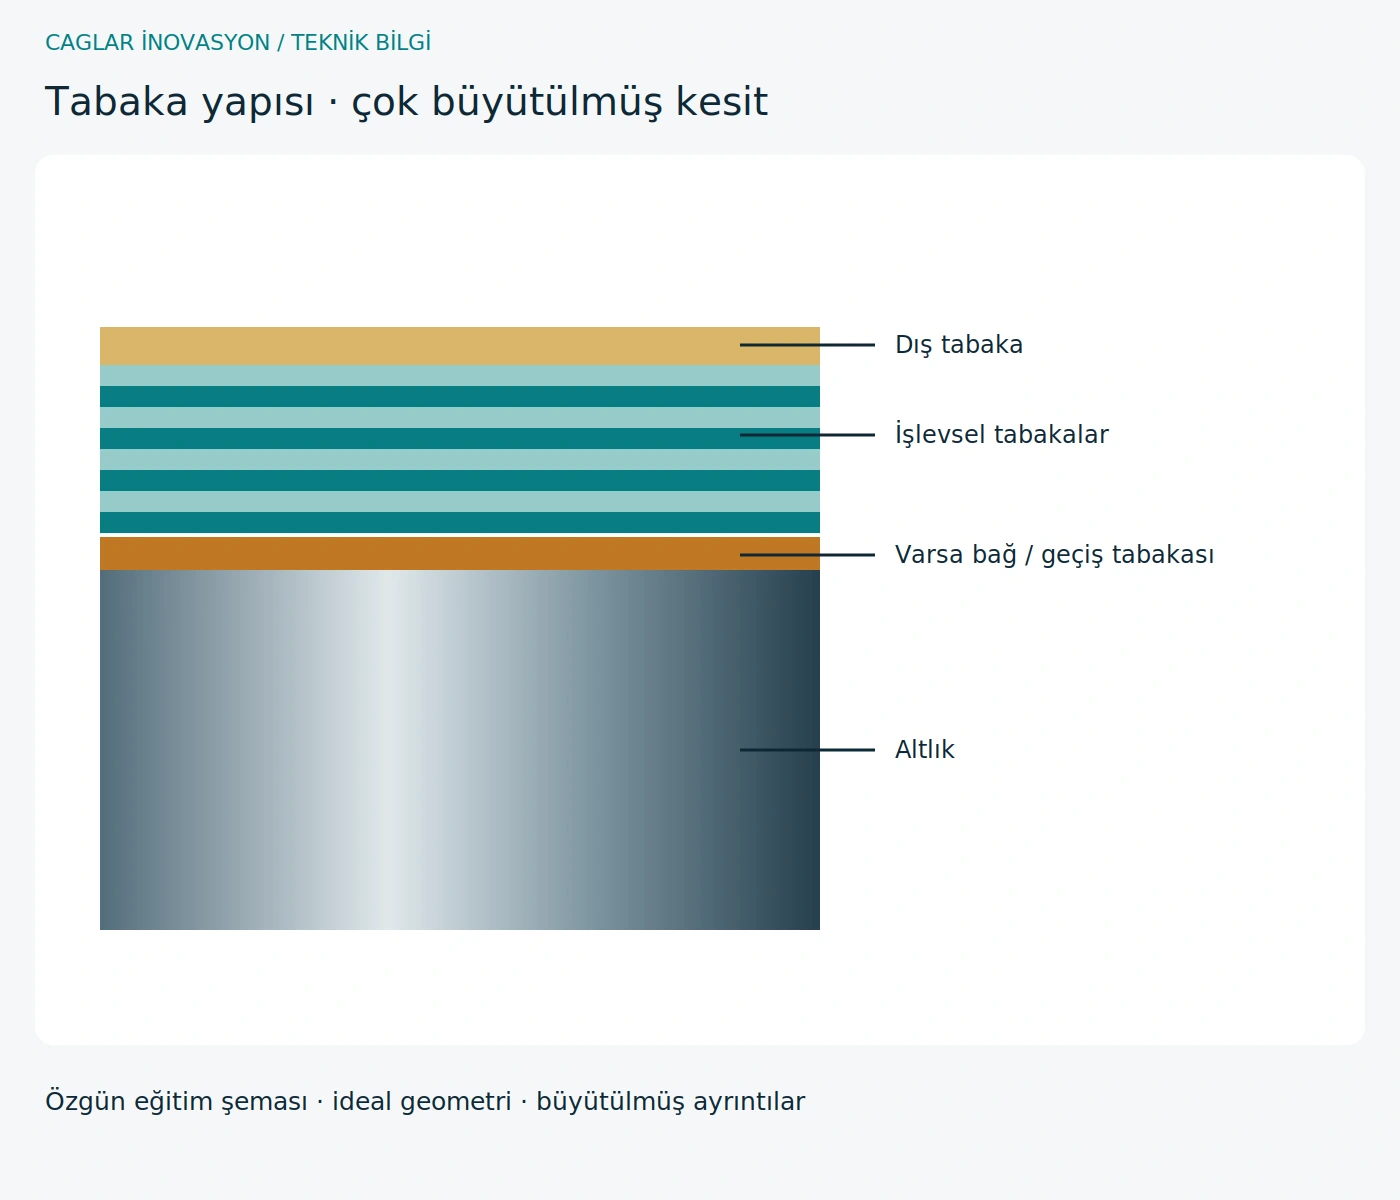
Kaplama yapısı altlıkla başlar
Kesme kuvvetlerini altlık taşır. Uygun ve temiz arayüz kaplamayı altlığa bağlar; her sistemde ayrı bir bağ tabakası bulunmaz. İşlevsel katmanlar abrazyonu, ısı geçişini ve yapışmayı etkileyebilir. Çizimde tabaka kalınlıkları çok büyütülmüştür; evrensel bir kaplama reçetesi gösterilmez.
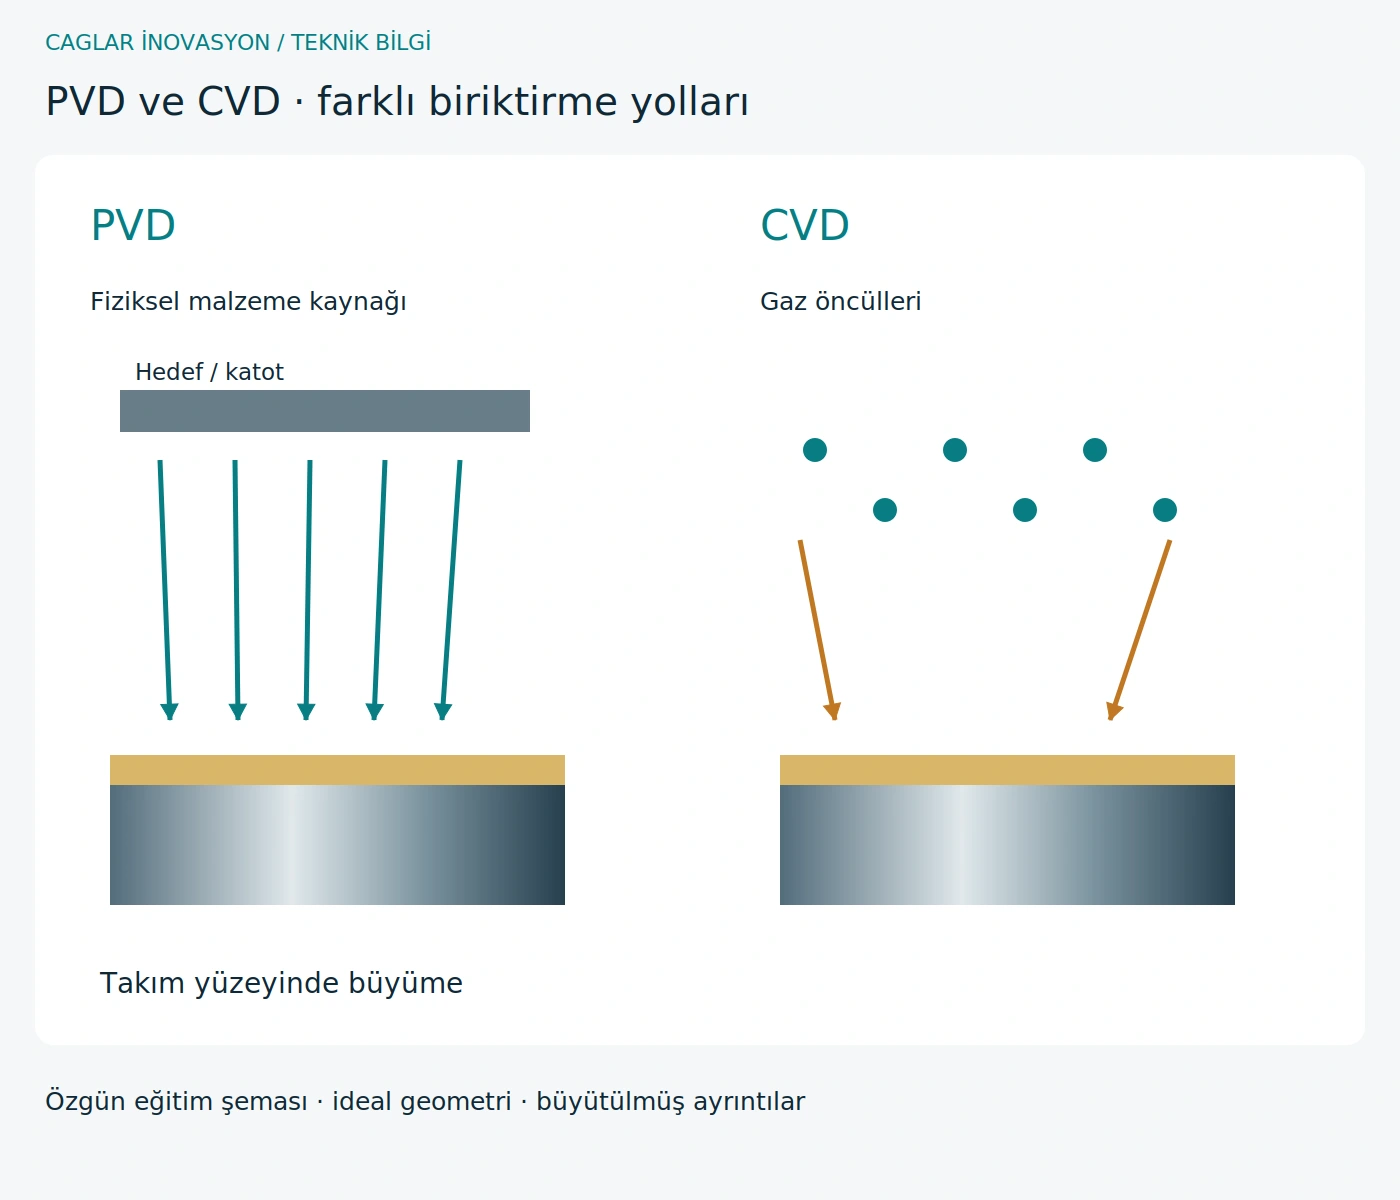
PVD ve CVD: prosesi takıma göre seçmek
PVD, örneğin ark buharlaştırma veya sıçratmayla fiziksel olarak oluşturulan buhar fazından kaplama yapar. CVD, gaz öncüllerinin kimyasal tepkimeleriyle tabaka oluşturur. PVD, keskin matkap, freze ve diş takımlarında ince tabakalara olanak verebilir. TiCN ve alümina içeren CVD sistemleri yüksek yüklü değiştirilebilir uçlarda da kullanılır. Proses sıcaklığı, kenar hazırlığı ve altlık uyumu seçimi sınırlar; hiçbir yöntem her koşulda üstün değildir.
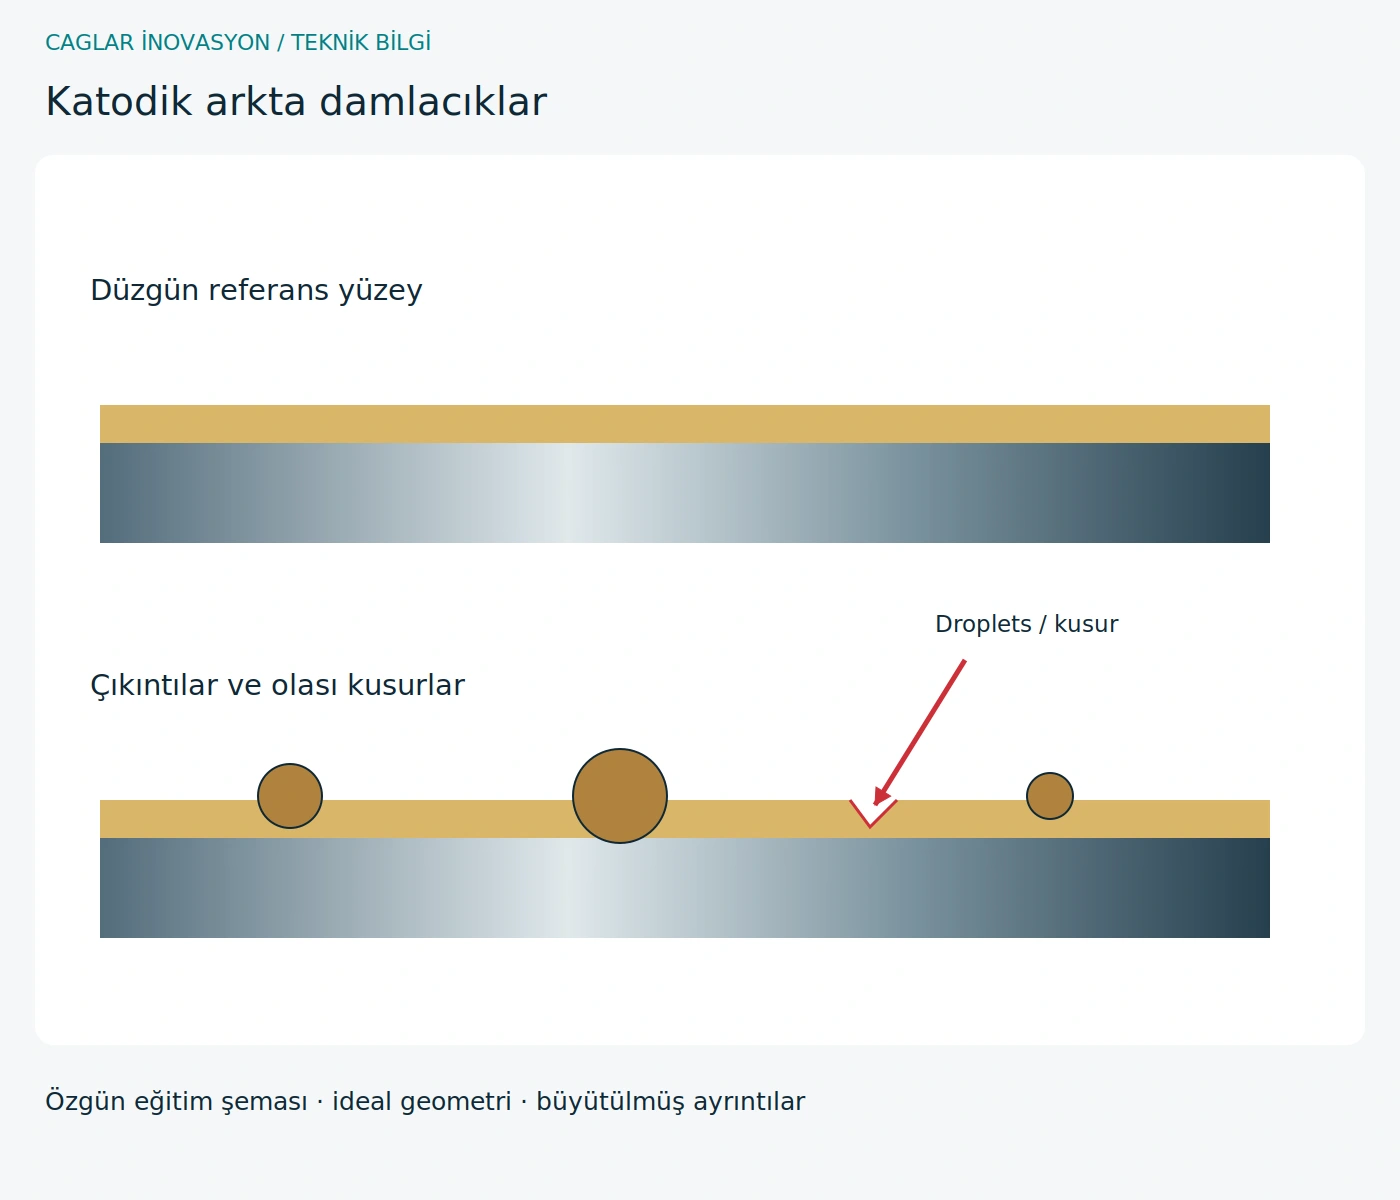
Droplet: yüzeydeki damlacıkların etkisi
Katodik ark sırasında kaplama akışına ek olarak hedeften sıvı metal damlacıkları fırlayabilir. Gömülen veya yapışan parçacıklar çıkıntı oluşturur; kopmaları kusur bırakabilir. Boyut ve uygulamaya göre pürüzlülük, yerel temas, sürtünme ve talaş akışını etkilerler. Uygun ark kontrolü, filtreleme veya uygun sıçratma yöntemleri bu parçacıkları azaltır. Kontrollü son işlem tepeleri düzeltebilir fakat sağlam yapışmanın yerini tutmaz. Her PVD kaplamada aynı droplet yoğunluğu bulunmaz.
Çok katman ve nanolaminat: arayüz tasarımı
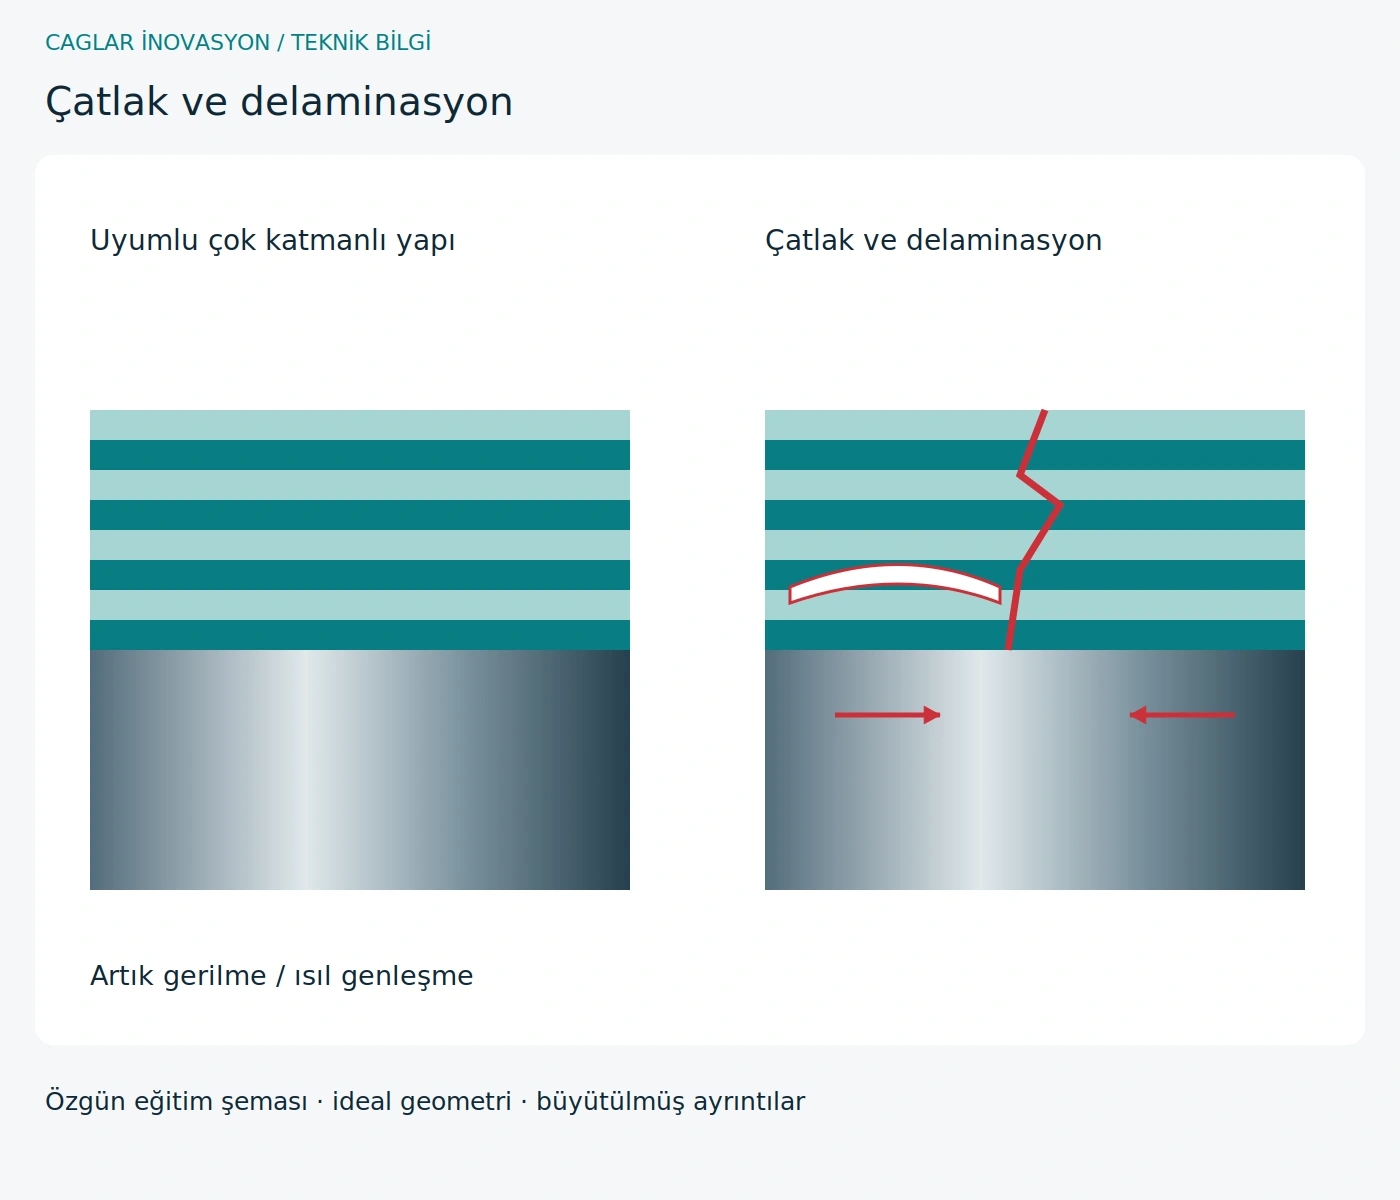
Uyumlu tabakalar farklı işlevleri birleştirip çatlak ilerlemesini zorlaştırabilir. Nanolaminatlar çok ince tekrarlı tabakalardan oluşur; başarı yalnızca katman sayısına bağlı değildir. Her ek arayüz uygun bağ gerektirir. Isıl genleşme farkı, artık gerilme ve uygun olmayan toplam kalınlık çatlak veya delaminasyonu kolaylaştırabilir. Şema, tasarlanmış çok katmanı hasarlı yapıyla karşılaştırır.
Yeniden kaplamak yalnızca yeni tabaka eklemek değildir
Bileme, kalan kaplama, kirlenme ve kenar hazırlığı sonraki işlemi belirler. Yeniden kaplamadan önce sökme gereği ve altlığa uyumu değerlendirilmelidir. Kontrolsüz birikim çapı, kenar yarıçapını ve diş profilini değiştirir; yeni tabakalar alttaki hasarı gidermez. Yenileme firması geometriyi, yapışmayı ve izin verilen çevrimleri değerlendirmelidir. Daha kalın kaplama otomatik olarak daha uzun ömür sağlamaz.
Dört uygulama, dört kontrol
Frezelemede abrazyona ek olarak değişken yük ve sıcaklık dayanımı önemlidir. Delmede talaş alanı, kenar durumu ve yağlama birlikte değerlendirilir. Tornalamada uygun CVD alümina tabakası ısı geçişini sınırlayabilir. Kılavuz çekmede keskin geometri, profil ölçüsü ve sürtünme birlikte çalışmalıdır; ovalama yüksek temas basıncı ekler. Karşılaştırmaları aynı geometri ve altlıkla kaydedin; kaplama adı tek başına ömür farkını açıklamaz.
Kaplama seçimi: her işe uyan tek sistem yok
Tablo seçim yönlerini gösterir, garantili ürün verisi değildir. Sertlik, sıcak dayanım, oksidasyon, sürtünme, yapışma ve kalınlık gerçek sisteme bağlıdır. Üretici verileri ve gerçek malzemeyle denemeler renk veya marka adından daha belirleyicidir.
| Sistem | Olası uygulama | Sınırlar |
|---|---|---|
| TiN | Örneğin HSS takımlarda çok yönlü referans | Çok yüksek sıcaklık için evrensel koruma değildir |
| TiCN | Örneğin kılavuz çekmede abrazyon direnci | Sıcaklık ve yağlama koşullarını dikkate alın |
| TiAlN / AlTiN | Uygun frezeleme ve delmede sıcak/oksidasyon dayanımı | Al oranı ve yapı önemlidir; Al parçalar için genel seçim değildir |
| AlCrN | Sisteme bağlı olarak ısıl yüklü freze ve dişli takımları | Yapışma, kenar hazırlığı ve soğutmayı kontrol edin |
| Al₂O₃ | Genellikle CVD torna uçlarında ısıl/kimyasal dayanıklı tabaka | Kesintili kesmede gevreklik ve tüm kaliteyi değerlendirin |
| DLC | Uygun demir dışı uygulamalarda düşük sürtünme ve yapışma | Amorf karbon kristal elmas değildir; sıcaklık sınırını kontrol edin |
| Elmas | Uygun altlıkla aşındırıcı demir dışı ve kompozit malzemeler | Sıcak çelik kesmeye genellikle uygun değildir; yapışma ve kenar yarıçapı önemlidir |
Yararlar ve sınırlar
Uygun kaplama ömrü artırabilir ama maliyet ekler ve kenar hazırlığıyla birlikte çalışır. Keskin kaplamasız takım uygun uygulamada yanlış kaplamadan iyi olabilir.
Uygulama örneği · müşteri performans kanıtı değildir
Örnek: iki kaplamalı freze karşılaştırılırken karbür, geometri ve kenar yuvarlatma da değişiyorsa ömür farkı yalnız kaplamaya bağlanamaz. Bunlar mümkün olduğunca sabit tutulur.
Alternatifleri değerlendirme
Bilemede hangi yüzeyin yeniden kaplandığı ve geometri/ölçünün uygulamaya uyduğu netleşmelidir. Renk değişimi tek başına kalite kusuru değildir.
Sık sorunlar, nedenler ve çözümler
Bu adımlar tanı yoludur, kesin uzaktan teşhis değildir. Değişiklikten sonra kontrollü koşullarda yeniden doğrulayın.
| Adım | Kontrol ve işlem |
|---|---|
| Belirti | Soyulma veya hızlı yığıntı talaş |
| Olası nedenler | Aşırı yük, yapışma, uygunsuz katman veya kenar hazırlığı |
| Sistematik ayırma | Hasarın yerini/zamanını kaydedin; kullanım aralığını ve ilk kenarı karşılaştırın |
| Düzeltici işlem | Önce mekanik nedeni inceleyin; uygun altlık/kaplama/geometriyi deneyin |
| Tekrarı önleme | Karşılaştırılabilir deneme ve yenileme koşulları belirleyin |
Bir bakışta sorun – neden – çözüm
İşlemden önce yukarıdaki kontrollerle nedeni ayırın. Tek belirti tek nedeni kanıtlamaz.
| Sorun | Olası neden | Önerilen işlem |
|---|---|---|
| Soyulma veya hızlı yığıntı talaş | Aşırı yük, yapışma, uygunsuz katman veya kenar hazırlığı | Önce mekanik nedeni inceleyin; uygun altlık/kaplama/geometriyi deneyin |