
Grundprinzip
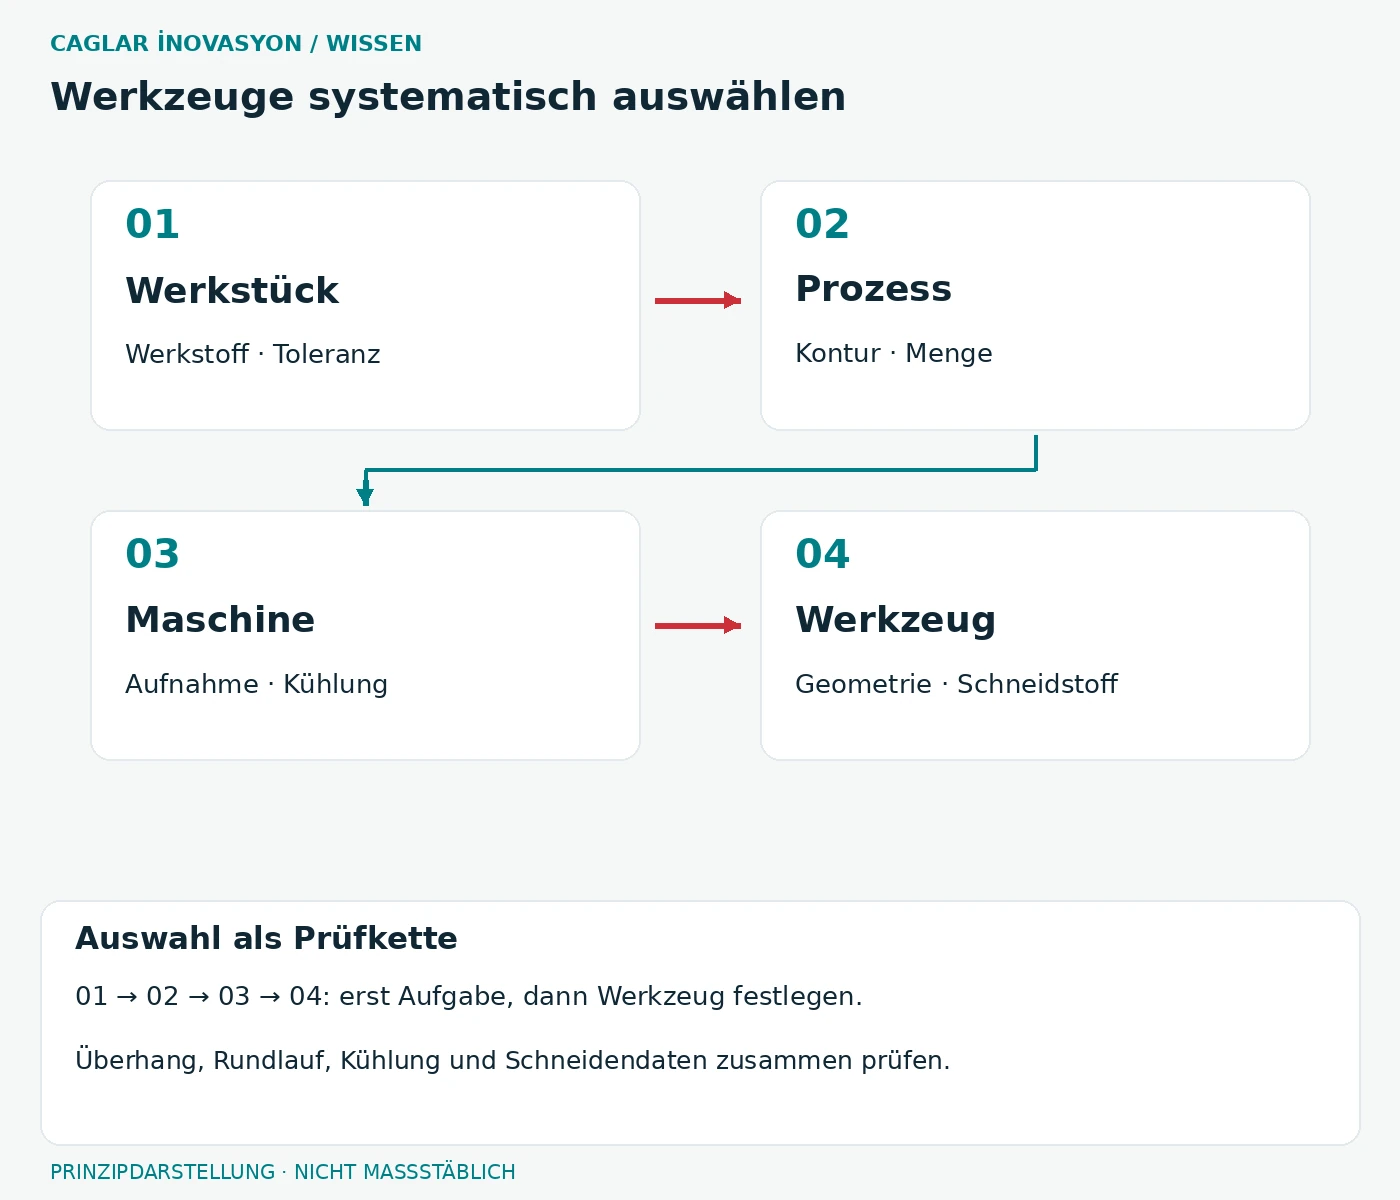
Beginnen Sie mit Werkstoffbezeichnung und Zustand, Kontur, Toleranz und Stückzahl. Erst danach folgen Schneidstoff, Geometrie und Beschichtung. Die Bezeichnung „für Stahl“ ist für eine belastbare Auswahl zu ungenau.
Wichtige Zusammenhänge
HSS und Hartmetall unterscheiden sich unter anderem in Zähigkeit, Warmhärte und erreichbaren Einsatzbedingungen. Hartmetall ist nicht automatisch bei jeder instabilen Anwendung die bessere Wahl. Auch die Schneidengeometrie und die kleinste zuverlässig spannbare Werkzeuglänge zählen.
Auswahl und Grenzen
Prüfen Sie Aufnahme, Rundlauf, Drehzahlbereich, Drehmoment, Kühlmittelversorgung und verfügbaren Bauraum. Ein geeigneter Schneidstoff kann eine ungeeignete Einspannung nicht ausgleichen. Sonderlösungen wie PKD oder CBN benötigen eine werkstoff- und prozessbezogene Beurteilung.
In der Praxis prüfen
Vergleichen Sie Kosten pro Gutteil statt nur Einkaufspreise. Standzeit, Nachschliff, Wechselzeit, Ausschuss und Bearbeitungszeit in denselben Vergleich aufnehmen. Für die Anfrage genügen zunächst eine nicht vertrauliche Aufgabenbeschreibung und die bisherigen Werkzeugdaten.
Vorteile und Grenzen
Eine passende Auswahl vermeidet unnötige Spezialwerkzeuge und kann Wechsel- oder Ausschusskosten senken. Ein Universalwerkzeug reduziert Vielfalt, erreicht aber nicht zwangsläufig das Optimum jeder Serienoperation.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: Für wechselnde kleine Lose wird ein vielseitiger Bohrer bewertet; für ein wiederkehrendes Serienbauteil kann eine angepasste Geometrie sinnvoll sein. Beide werden über Gutteilkosten und reproduzierbare Qualität statt Einzelpreis verglichen.
Alternativen abwägen
Standard, Sonderwerkzeug und Nachschliff unterscheiden sich in Beschaffung, Flexibilität und Prozessrisiko. Lieferfähigkeit und Ersatzstrategie gehören zur technischen Entscheidung.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Neue Sorte hält kürzer als erwartet |
| Mögliche Ursachen | Nicht vergleichbare Randbedingungen, falsche Geometrie, abweichender Nachschliff |
| Systematisch eingrenzen | Alte und neue Versuchsbedingungen einschließlich Rundlauf und Materialcharge nebeneinanderstellen |
| Konkrete Abhilfe | Nur eine wesentliche Einflussgröße ändern; geeignete Schneide/Geometrie nach Herstellerangaben bemustern |
| Vorbeugen | Freigegebene Kombination aus Werkzeug, Halter und Prozess dokumentieren |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Neue Sorte hält kürzer als erwartet | Nicht vergleichbare Randbedingungen, falsche Geometrie, abweichender Nachschliff | Nur eine wesentliche Einflussgröße ändern; geeignete Schneide/Geometrie nach Herstellerangaben bemustern |