
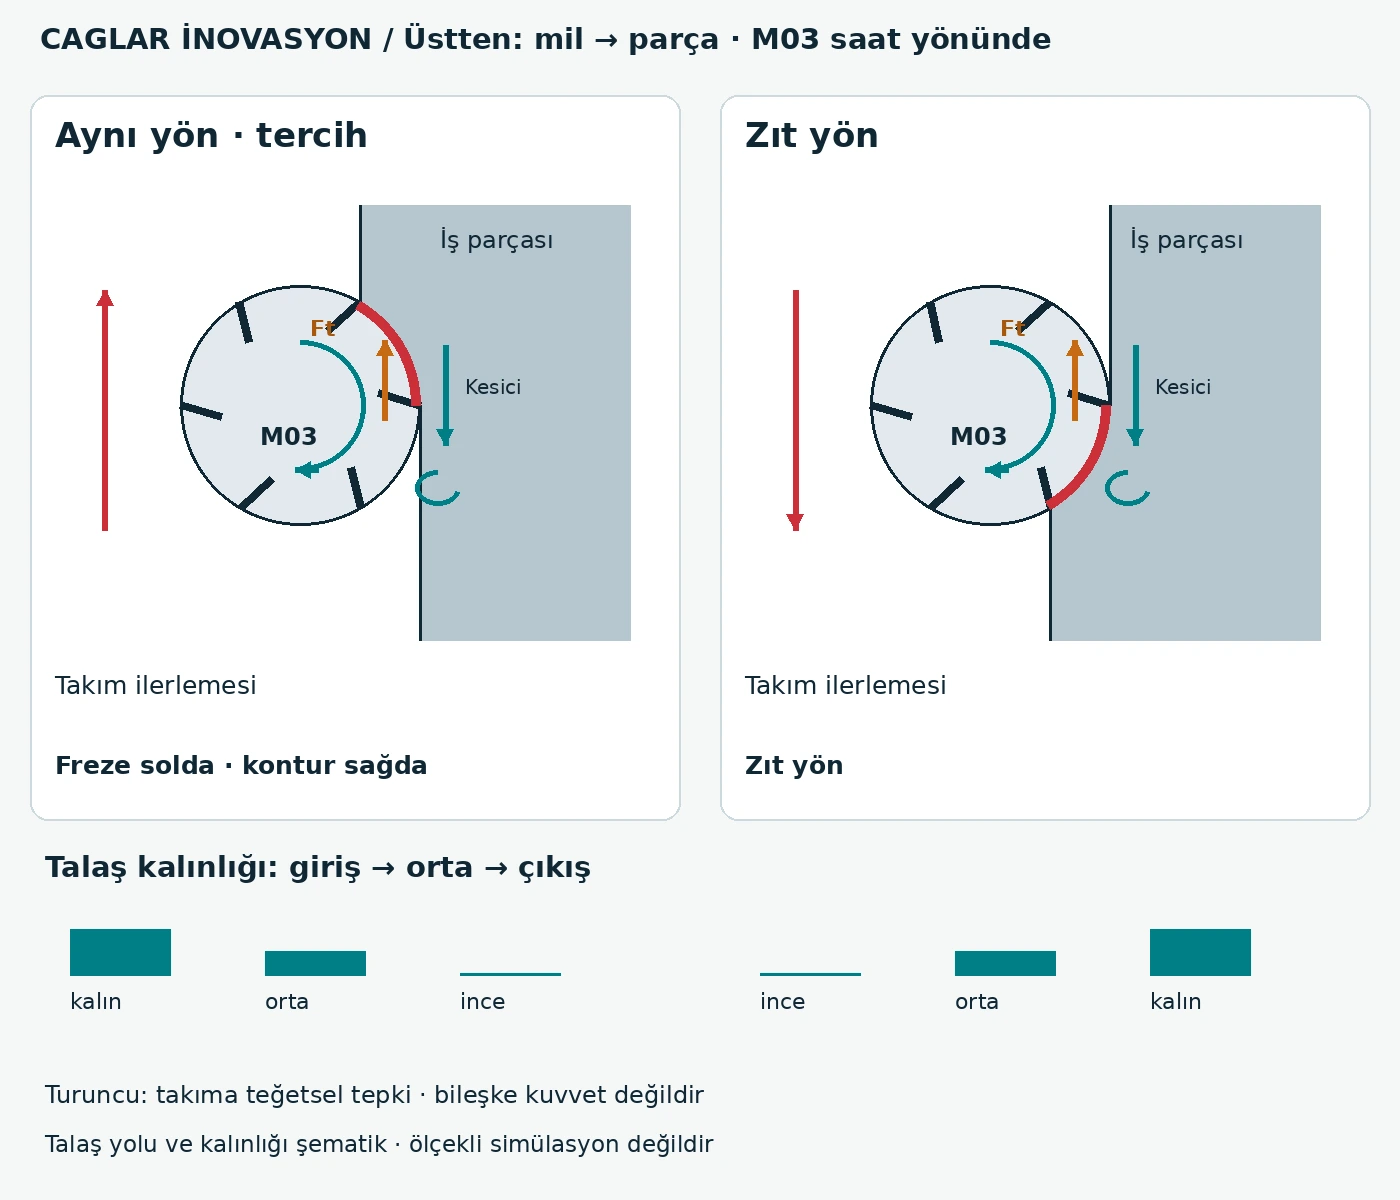
Uygun CNC makinelerinde aynı yönlü frezelemeyi tercih edin
Boşluğu kontrol altında, yeterince rijit ve parçası güvenli bağlanmış modern CNC makinelerinde aynı yönlü frezeleme temel tercih olmalıdır. İdealleştirilmiş çevresel temasta talaş kalınlığı girişten çıkışa azalır. Kesici, yüzeyde önce sürtünmek yerine talaş kaldırmaya başlar. Yüzey ve takım ömrü iyileşebilir; sabit kazanç vaat edilmez. Belirgin boşluk, kararsız bağlama veya özel yüzey koşullarında içeri çekme etkisi teması kontrolsüz artırabileceğinden strateji incelenmelidir.
Yön bulma: freze solda – kontur sağda
Saat yönünde dönen frezeyi, takımın ilerleme yönüne bakarken konturun soluna yerleştirin. Kendinizi zihnen frezenin konumunda düşünün ve hareket yönüne bakın: kontur sağınızdadır. Üstten görünüş, milden parçaya doğrudur; M03 saat yönünde görünür. Kural gösterilen yanal kontur işleme içindir; tam kanal veya her 3B yol için genel değildir. Bu yalnız zihinsel bakıştır; çalışan makinenin içine girilmez.
Takım ilerlemesi ile tabla ilerlemesini ayırın
Şema sabit parçaya göre takım ilerlemesini gösterir. Sağ temas noktasında M03 kesici hareketi aşağı, aynı yönlü frezelemede takım ilerlemesi yukarıdır. Sabit takım altında tabla hareketi gösterilirse ilerleme oku ters döner. Bu iki referans sistemi karıştırılmamalıdır. M04 ile taraf kuralı değişir.
Aynı ve zıt yönlü frezelemenin karşılaştırması
İki yöntemde çap ve temas aynıdır. Kuvvet okları yalnız takıma etkiyen teğetsel tepki bileşenidir; hesaplanmış bileşke veya eksenel bağlama kuvveti değildir. Gerçek talaş biçimi malzeme, geometri ve kesme koşullarına bağlıdır.
| Ölçüt | Aynı yön · tercih | Zıt yön |
|---|---|---|
| Talaş oluşumu | Kalın → ince | İnce → kalın |
| Sürtünme / ısı | Başlangıç sürtünmesi azalabilir | Giriş sürtünmesi olabilir |
| Yüzey | Kararlı proseste çoğunlukla uygun | Sürtünme veya yapışma bozabilir |
| Aşınma / ömür | Kesici yüklenmesi sıklıkla daha uygun | Sürtünme ve kalın çıkış kenarı zorlayabilir |
| Kuvvetler | İçeri çekme etkisini hesaba katın | Ayırıcı bileşenleri hesaba katın |
| Makine / bağlama | Kontrollü boşluk ve rijit bağlama | Sorunlu boşlukta değerlendirilebilir |
| Kullanım | Uygun CNC kontur işlemede temel tercih | Takım/proses yönergesine göre özel durumlar |
Üç aşamada talaş oluşumu
Aynı yön: kalın giriş, temas boyunca azalma, sıfıra yaklaşan çıkış. Zıt yön: sıfıra yakın giriş, artan kalınlık, kalın çıkış. Ayrıntı şeridi normalize aşamalar gösterir; zamana veya ölçeğe uygun talaş yolu simülasyonu değildir.
Yararlar ve sınırlar
Uygun makine koşullarında aynı yönlü frezeleme girişte sürtünmeyi azaltabilir. Zıt yönlü yöntem bazı koşullarda uygundur; her titreşimin çözümü değildir. İkisinde de güvenli bağlama ve kuvvet yönüne uygun destek gerekir.
Uygulama örneği · müşteri performans kanıtı değildir
Örnek: bir gövde duvarında titreşim izleri görülür. Yön değiştirmeden önce duvar desteği ve takım çıkması kontrol edilir. Aynı derinlikte karşılaştırma yolu, yön etkisini yük değişiminden ayırır.
Alternatifleri değerlendirme
İnce duvarda paso sırası veya düşük radyal temas yön seçiminden daha etkili olabilir. Tam kanal saf aynı yönlü frezeleme sayılmaz.
Sık sorunlar, nedenler ve çözümler
Bu adımlar tanı yoludur, kesin uzaktan teşhis değildir. Değişiklikten sonra kontrollü koşullarda yeniden doğrulayın.
| Adım | Kontrol ve işlem |
|---|---|
| Belirti | Titreşim izi veya ani kesime çekilme |
| Olası nedenler | Esneklik, boşluk, değişken temas |
| Sistematik ayırma | Güvenli duruşta bağlama ve boşluğu; programda teması kontrol edin |
| Düzeltici işlem | Önce boşluğu giderin; desteği ve çıkmayı düzeltip kayıtlı deneme yapın |
| Tekrarı önleme | Onaylı bağlama ve yolu kaydedin; kenar ve yüzeyi belirli aralıklarla inceleyin |
Bir bakışta sorun – neden – çözüm
İşlemden önce yukarıdaki kontrollerle nedeni ayırın. Tek belirti tek nedeni kanıtlamaz.
| Sorun | Olası neden | Önerilen işlem |
|---|---|---|
| Titreşim izi veya ani kesime çekilme | Esneklik, boşluk, değişken temas | Önce boşluğu giderin; desteği ve çıkmayı düzeltip kayıtlı deneme yapın |