
Grundprinzip
Beim Fräsen arbeiten mehrere Schneiden eines rotierenden Werkzeugs nacheinander. Planflächen, Schultern und Nuten stellen unterschiedliche Anforderungen. Zuerst werden Kontur, Zugänglichkeit und gewünschte Oberfläche festgelegt; daraus folgen Werkzeugform und Bearbeitungsstrategie.
Wichtige Zusammenhänge
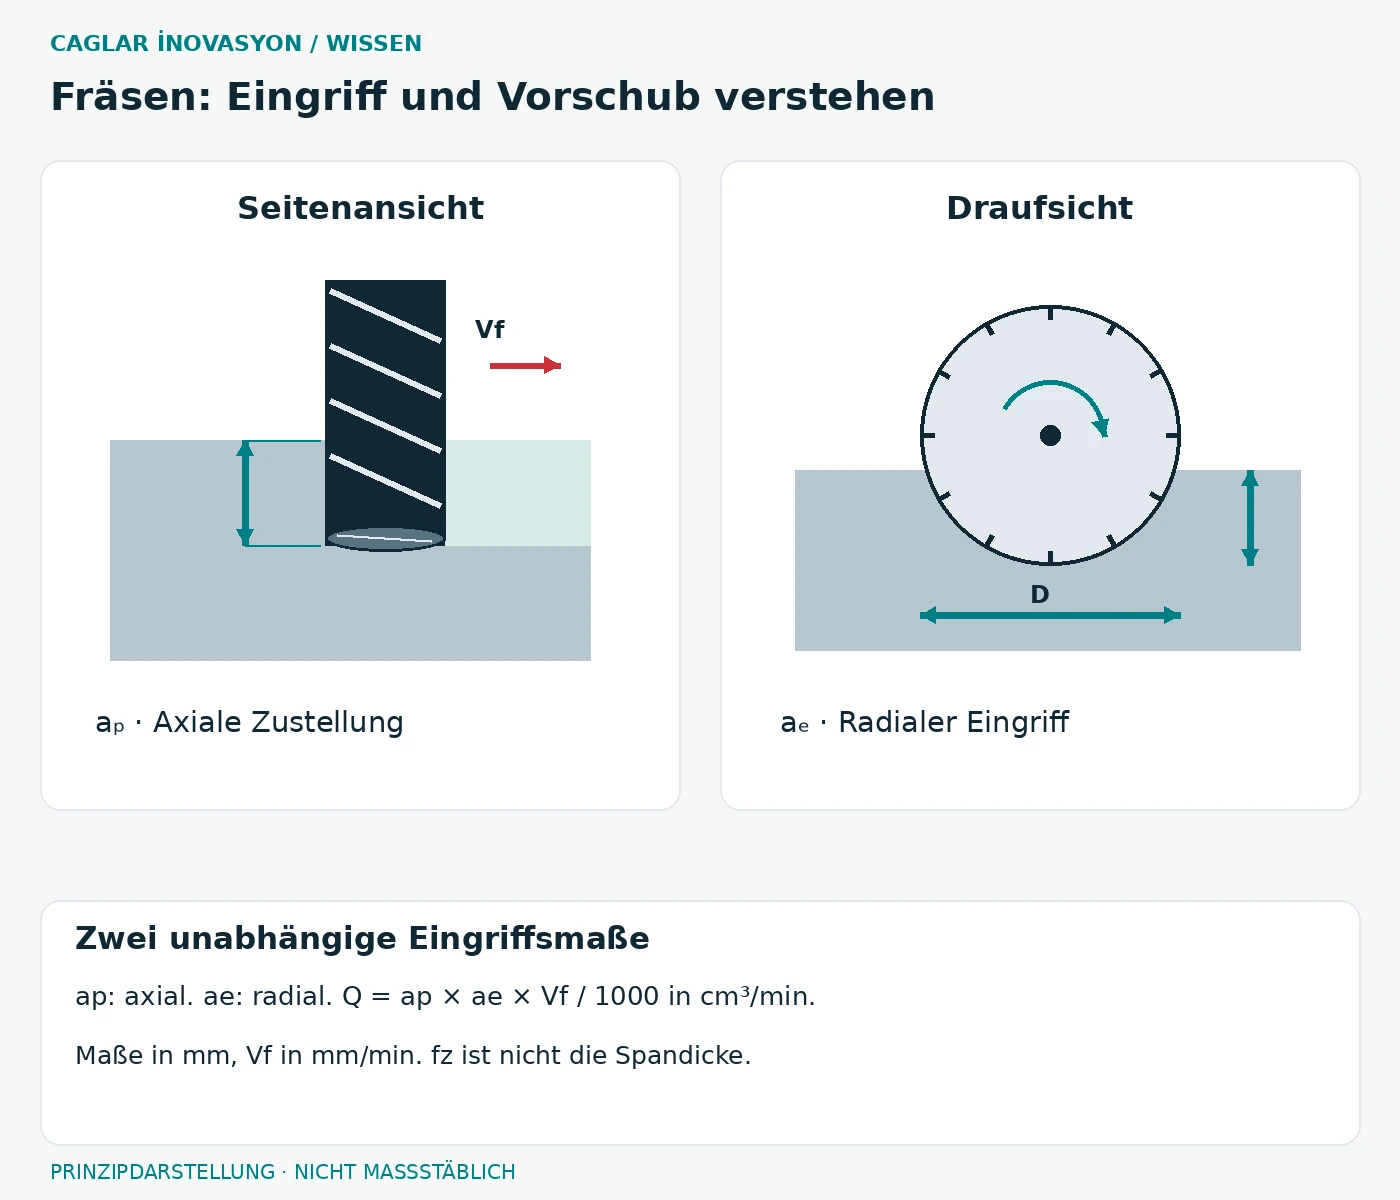
Die axiale Zustellung aₚ und die radiale Eingriffsbreite aₑ beschreiben unterschiedliche Abmessungen des Eingriffs. Der Zahnvorschub fz ist nicht identisch mit der tatsächlichen Spandicke: Diese hängt zusätzlich von Eingriff und Geometrie ab.
Auswahl und Grenzen
Für den einfachen Vorschubzusammenhang gilt vf = n × z × fz: Drehzahl n in min⁻¹, wirksame Schneidenzahl z, Zahnvorschub in mm und Vorschubgeschwindigkeit in mm/min. Beispielrechnung, keine Empfehlung: 3.000 × 4 × 0,04 = 480 mm/min. Die zulässigen Werte stammen aus den Daten des konkreten Werkzeugs.
In der Praxis prüfen
Bei Rattern zuerst Werkzeugauskragung, Aufnahme, Werkstückspannung und Eingriffsänderungen untersuchen. Eine Ecke kann die Werkzeugbelastung deutlich verändern. Versuche mit nachvollziehbaren Einzeländerungen durchführen und Oberfläche, Standzeit sowie Bearbeitungszeit protokollieren.
Vorteile und Grenzen
Fräsen erzeugt ebene und räumliche Konturen mit demselben Maschinenkonzept. Produktivität und Zugänglichkeit stehen jedoch im Konflikt: Ein langes, schlankes Werkzeug erreicht tiefe Stellen, ist aber weniger steif. Mehr Schneiden bedeuten nicht automatisch mehr nutzbaren Vorschub.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: Eine Tasche in einer Aluminiumplatte wird zunächst geschruppt, anschließend werden Wand und Boden mit definiertem Aufmaß geschlichtet. Das erleichtert die Trennung von hohem Materialabtrag und Oberflächenanforderung; es garantiert noch keine bestimmte Toleranz.
Alternativen abwägen
Eine offene Planfläche kann einen Planfräser rechtfertigen; eine enge Tasche braucht einen kleineren Durchmesser. Für rotationssymmetrische Flächen kann Drehen wirtschaftlicher sein.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Schlechte Oberfläche oder Grat am Austritt |
| Mögliche Ursachen | Rundlauf, verschlissene Schneide, ungünstiger Austritt, Späne im Schnitt |
| Systematisch eingrenzen | Schneiden einzeln vergleichen; Werkstück und Aufnahme prüfen; Gratlage der Bahn zuordnen |
| Konkrete Abhilfe | Beschädigtes Werkzeug ersetzen; Austritt und Spanabfuhr anpassen; Schlichtstrategie getrennt prüfen |
| Vorbeugen | Rundlaufkontrolle, definierte Wechselkriterien und entgratgerechte Bearbeitungsfolge vorsehen |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Schlechte Oberfläche oder Grat am Austritt | Rundlauf, verschlissene Schneide, ungünstiger Austritt, Späne im Schnitt | Beschädigtes Werkzeug ersetzen; Austritt und Spanabfuhr anpassen; Schlichtstrategie getrennt prüfen |