
Funktionsweise
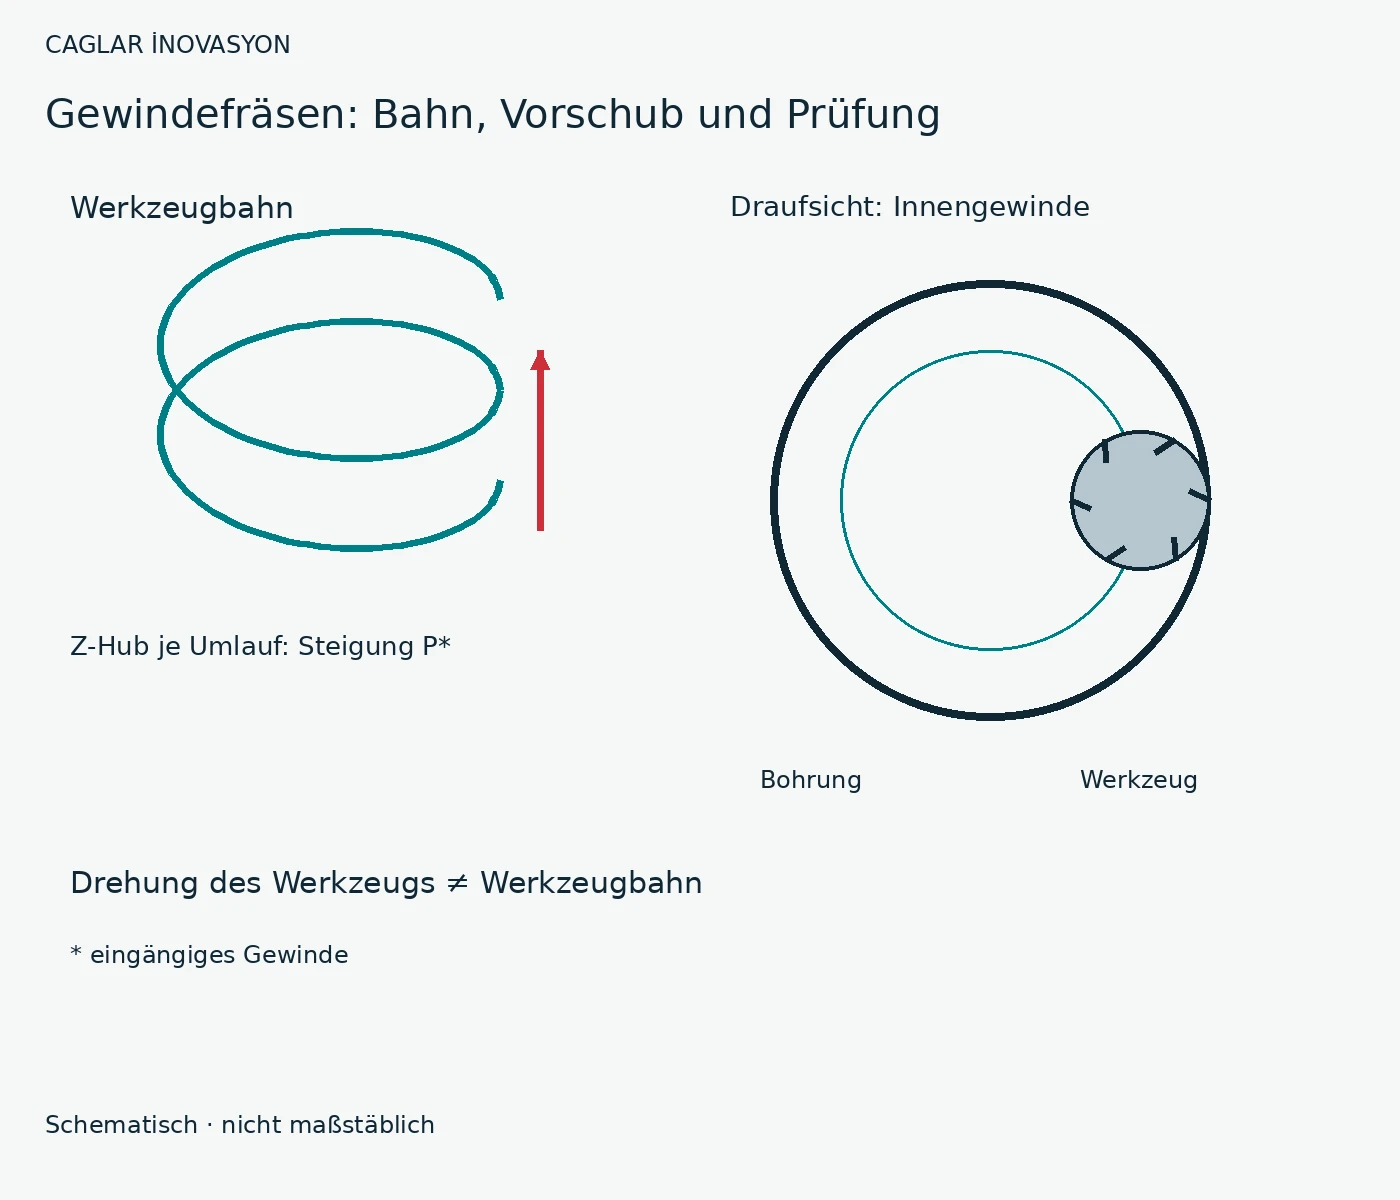
Der Fräser rotiert um seine eigene Achse und bewegt sich gleichzeitig kreisförmig um die Gewindeachse. Die Z-Bewegung pro Umlauf entspricht bei einem eingängigen Gewinde der Steigung. Die Steuerung muss die Achsen gleichzeitig interpolieren können.
Auswahl und Voraussetzungen
Werkzeugprofil, Steigung, Schneidenlänge, Kerndurchmesser und Kollisionsraum müssen passen. Ein Fräser ist nicht automatisch für jede Gewindegröße oder jedes Profil geeignet.
Vorteile und Grenzen
Die Bahnkorrektur erlaubt die Anpassung des Gewindemaßes. Der Fräser ist kleiner als die Bohrung; der Prozess kann eine Alternative sein, wenn Klemmen oder Bruch eines Gewindebohrers besonders teuer wäre. Er erfordert jedoch passende Programmierung, Freiraum und eine überprüfte Ein-/Ausfahrbahn.
Technische Zusammenhänge
Bei Innengewinden legt der Werkzeugmittelpunkt einen kleineren Kreis zurück als der Berührpunkt. Deshalb sind Umfangsvorschub und programmierter Mittelpunktvorschub nicht austauschbar. Werkzeughersteller oder CAM müssen die Korrektur für den konkreten Fall liefern. Der allgemeine Schnittdatenrechner enthält diese Bahnkorrektur noch nicht.
Praxisbeispiel
Hypothetisches Beispiel: Ein wertvolles Gehäuse benötigt ein Sacklochgewinde nahe dem Boden. Verglichen werden Gewindebohrer und Gewindefräser. Beim Fräsen werden Einfahrt, Gewindetiefe, Bodenfreiheit und Ausfahrt zunächst simuliert; anschließend wird ein Probeteil mit geeigneter Lehre geprüft.
Alternativen und Prüfung
Gewindebohren ist häufig einfacher und bei geeigneter Anwendung schneller. Gewindeformen benötigt ausreichende Duktilität und ein dazu passendes Vorloch. Die Entscheidung hängt von Werkstoff, Profil, Stückzahl und Ausschussrisiko ab.
Probleme – Ursachen – Lösungen
Nur mögliche Ursachen: erst beobachten und eingrenzen, dann einzeln verändern und nachprüfen. Wirksame Maßnahmen als Prozessstandard dokumentieren.
| Problem | Mögliche Ursache | Prüfung / Abhilfe |
|---|---|---|
| Gewinde außerhalb Toleranz | Werkzeugmaß, Rundlauf oder Bahnkorrektur | Istmaß und Lehre prüfen, Korrektur kontrolliert anpassen; Probeteil erneut messen. |
| Rattern / Ausbruch | Überhang, Eingriff oder Spanwiederzerspanung | Spannung und Rundlauf prüfen; Eingriff, Bahn und Spanabfuhr nach Werkzeugvorgabe korrigieren. |