
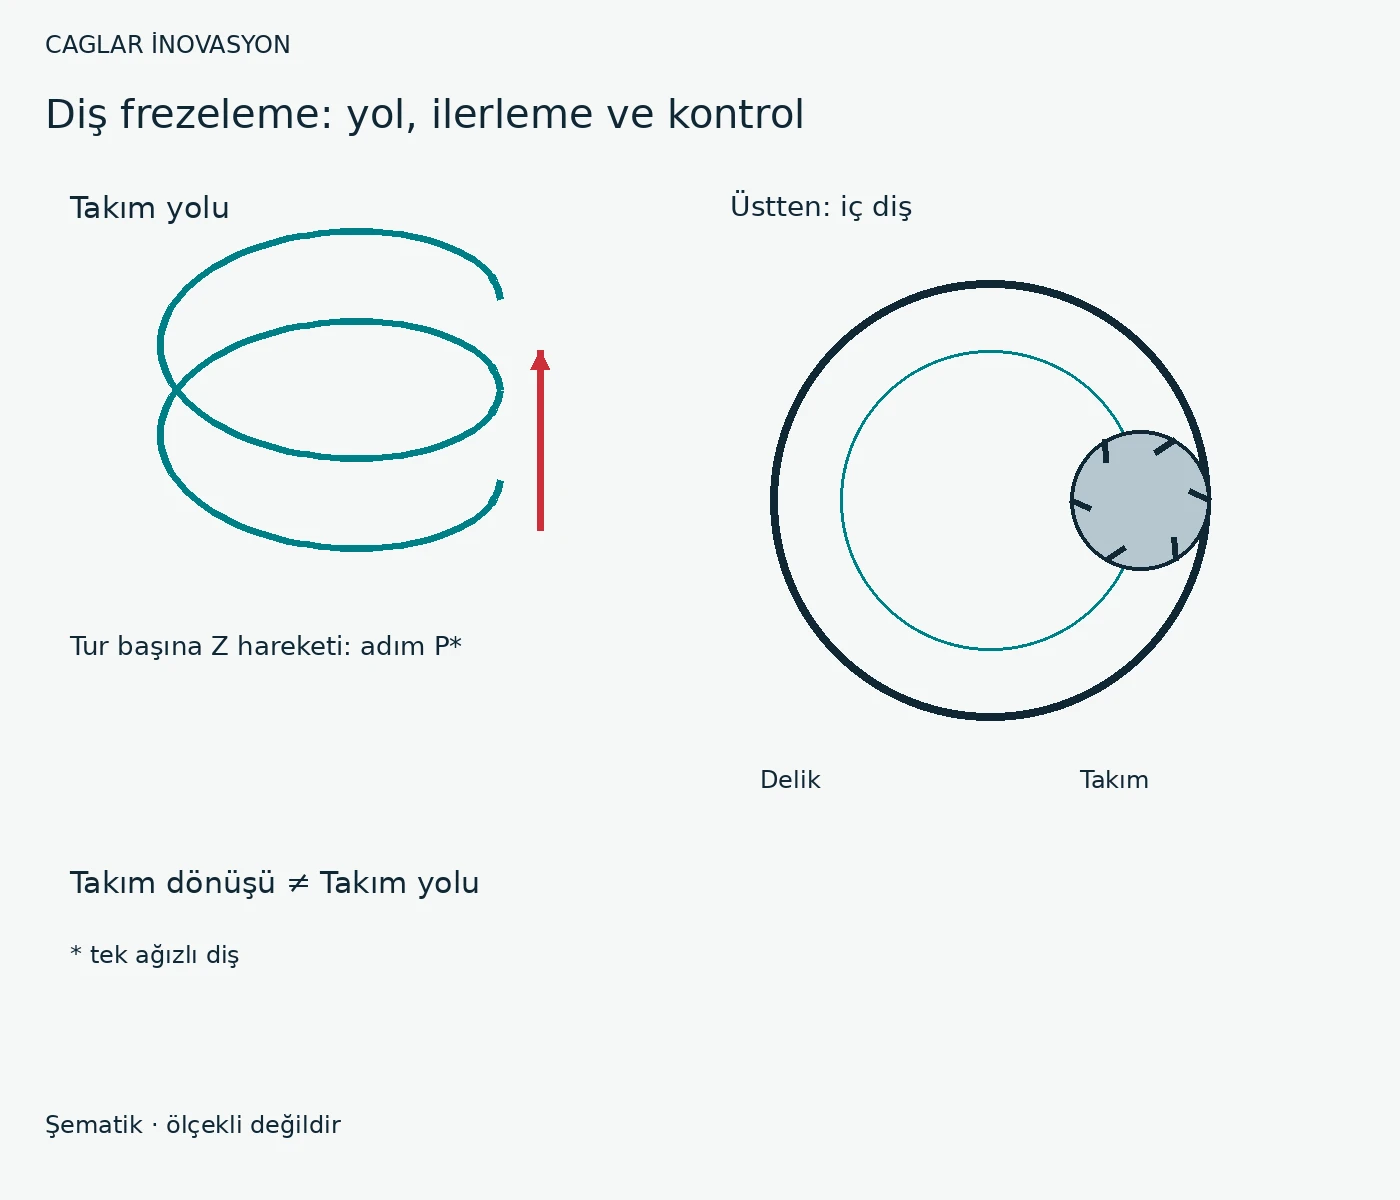
Çalışma prensibi
Freze kendi ekseninde dönerken diş ekseni çevresinde dairesel hareket yapar. Tek ağızlı dişte tur başına Z hareketi adıma eşittir. Kontrol eksenleri eşzamanlı enterpole edebilmelidir.
Seçim ve gereksinimler
Takım profili, adım, kesici boyu, ön delik çapı ve çarpışma boşluğu kontrol edilir. Her freze her diş ölçüsüne veya profile uygun değildir.
Yararlar ve sınırlar
Yol telafisi diş ölçüsünü ayarlamaya izin verir. Freze delikten küçüktür; kılavuz sıkışmasının veya kırılmasının pahalı olduğu yerde alternatif olabilir. Uygun programlama, boşluk ve doğrulanmış giriş/çıkış yolu gerekir.
Teknik ilişkiler
İç dişte takım merkezi temas noktasından daha küçük bir daire çizer. Çevresel ilerleme ile programlanan merkez ilerlemesi aynı değildir. Gerçek geometri için üretici veya CAM düzeltmesi kullanılır. Genel kesme hesabı bu yol düzeltmesini henüz içermez.
Uygulama örneği
Varsayımsal örnek: değerli bir gövdede tabana yakın kör diş gerekir. Kılavuz ve diş frezesi karşılaştırılır. Giriş, derinlik, taban boşluğu ve çıkış önce simüle edilir; deneme parçası uygun mastarla kontrol edilir.
Alternatifler ve kontrol
Uygun işte kılavuz çoğunlukla daha basit ve hızlıdır. Ovalama yeterli süneklik ve uygun ön delik ister. Malzeme, profil, adet ve hurda riski seçimi belirler.
Sorunlar – nedenler – çözümler
Bunlar olası nedenlerdir: önce gözlemleyip ayırın, tek etkeni değiştirip doğrulayın. Etkili önlemi proses standardına kaydedin.
| Sorun | Olası neden | Kontrol / çözüm |
|---|---|---|
| Diş tolerans dışında | Takım ölçüsü, salgı veya yol telafisi | Ölçü ve mastarı doğrulayın, telafiyi kontrollü ayarlayıp deneme parçasını yeniden ölçün. |
| Titreşim / kırılma | Çıkıntı, temas veya yeniden talaş kesme | Bağlama ve salgıyı kontrol edin; temas, yol ve tahliyeyi takım bilgisine göre düzeltin. |