
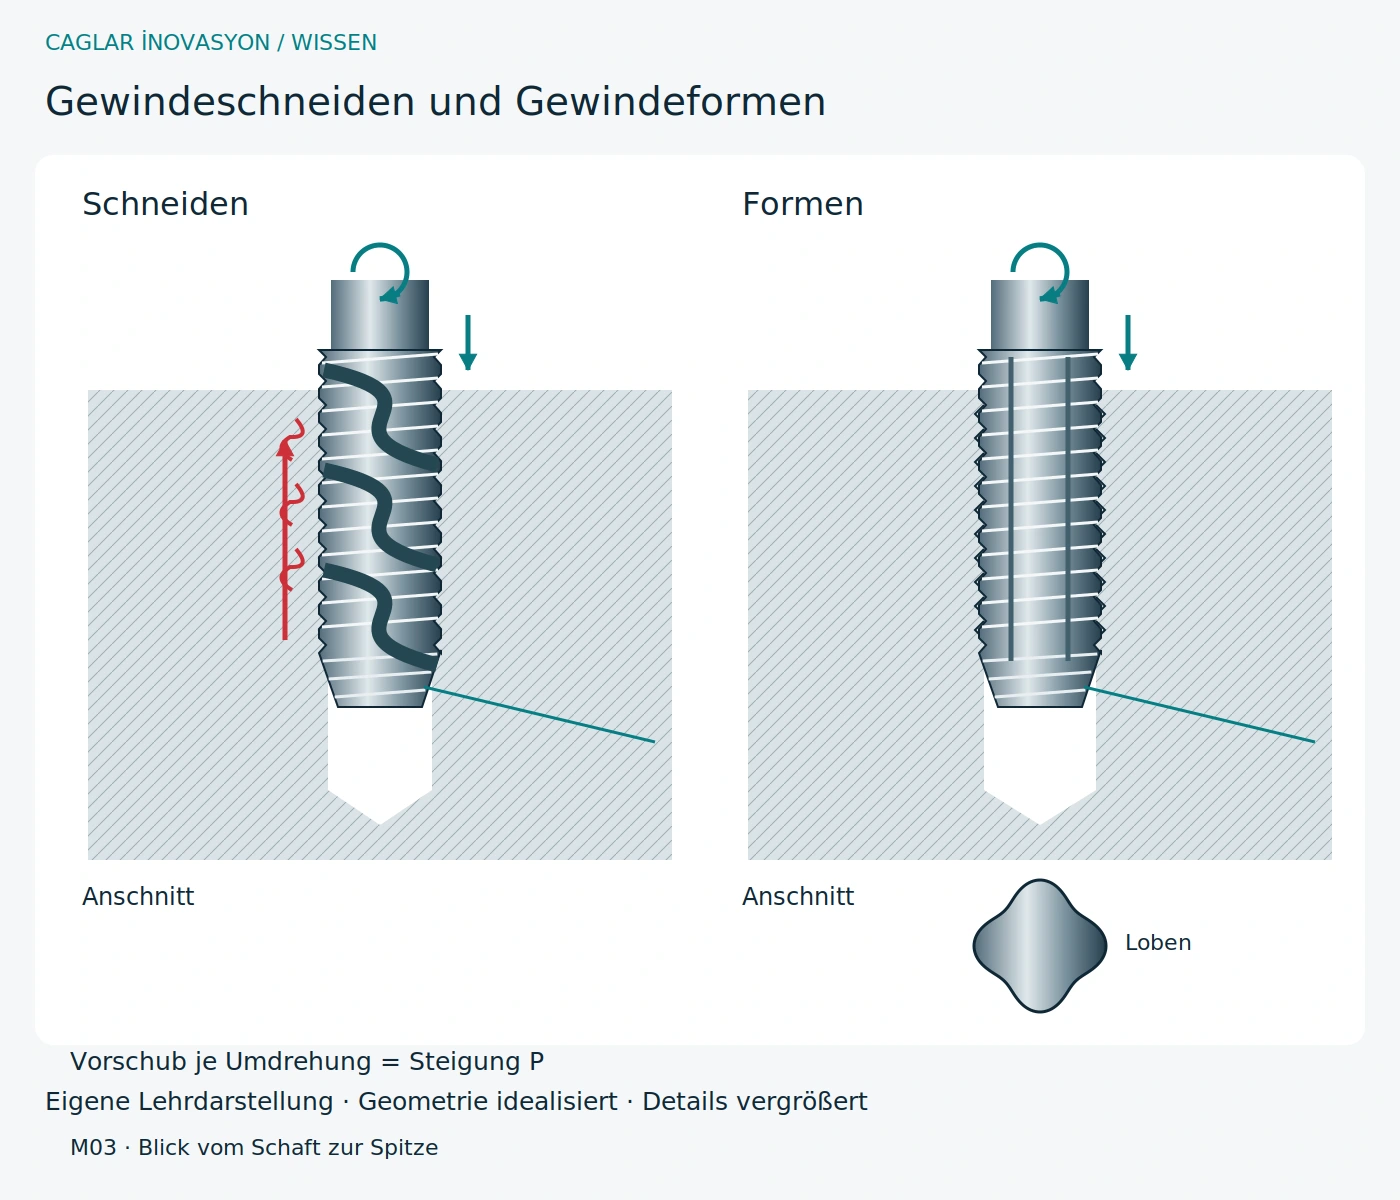
Schneiden und Formen am selben Gewindeziel
Ein schneidender Gewindebohrer besitzt Spanräume und Schneiden. Ein Gewindeformer verdrängt ausreichend duktiles Material mit Formloben; Schmiernuten sind keine Spanräume. Die Formkuppe kann eine Schließfalte zeigen. Vorlochmaß, Werkstoffumformbarkeit, Schmierung und Maschinenmoment müssen zum Verfahren passen. Spanlos bedeutet weder kraftlos noch für jeden Werkstoff geeignet.
Grundprinzip
Ein Gewindebohrer erzeugt das Profil durch Spanabnahme. Ein Gewindeformer verdrängt den Werkstoff plastisch und erzeugt dabei keine Schnittspäne. Formen setzt einen dafür geeigneten, ausreichend umformbaren Werkstoff voraus.
Wichtige Zusammenhänge
Die Vorbohrung darf nicht ungeprüft vom Schneiden auf das Formen übertragen werden. Beim Formen bestimmen Vorbohrdurchmesser und Toleranz den Füllgrad des Profils und beeinflussen das Drehmoment. Maß und Schmierung nach Werkzeugvorgabe festlegen.
Auswahl und Grenzen
Gewindegröße, Steigung, Toleranz und nutzbare Gewindetiefe müssen eindeutig sein. Bohrtiefe und vollständig tragende Gewindelänge sind nicht dasselbe: Anschnitt, Werkzeugspitze und Sicherheitsabstand beanspruchen Raum. Synchronisation und geeigneten Gewindezyklus prüfen.
In der Praxis prüfen
Das fertige Gewinde mit der vorgesehenen Prüfmethode bewerten; bei Anforderungen an Profilfüllung zusätzlich das Profil untersuchen. Ein sichtbares Gewinde allein belegt weder Maßhaltigkeit noch Tragfähigkeit. Gewindefräsen kann eine weitere Option sein, braucht aber ein eigenes Werkzeug- und Programmierkonzept.
Vorteile und Grenzen
Gewindeschneiden ist breit einsetzbar, erzeugt aber Späne. Gewindeformen vermeidet Schnittspäne und kann für geeignete duktile Werkstoffe interessant sein; Vorbohrung und Schmierung sind dabei besonders wichtig. Es ist keine pauschale Alternative für spröde Werkstoffe.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: In einer Sacklochbohrung stören Spanreste die nachfolgende Montage. Neben angepasster Spanabfuhr wird Formen geprüft, sofern Werkstoff, Gewindeanforderung und Kernlochprozess passen. Ein Muster wird am Gewindeprofil und mit vereinbarter Lehre bewertet.
Alternativen abwägen
Gewindefräsen bietet andere Möglichkeiten bei Durchmesseranpassung und Spanabfuhr, benötigt aber eine passende CNC-Bahn. Die Entscheidung umfasst Losgröße, Werkzeugkosten, Taktzeit und Prüfbarkeit.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Gewinde klemmt oder Werkzeug bricht nahe dem Grund |
| Mögliche Ursachen | Falsches Kernloch, Späne, zu wenig Freiraum, Synchronisationsfehler |
| Systematisch eingrenzen | Kernloch und nutzbare Gewindetiefe messen; Zyklus, Werkzeuganschnitt und Schmierung abgleichen |
| Konkrete Abhilfe | Ursache korrigieren; passenden Werkzeugtyp und Zyklus einsetzen; Muster erneut prüfen |
| Vorbeugen | Kernloch und Gewinde gemeinsam überwachen; Prozessänderungen neu bemustern |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Gewinde klemmt oder Werkzeug bricht nahe dem Grund | Falsches Kernloch, Späne, zu wenig Freiraum, Synchronisationsfehler | Ursache korrigieren; passenden Werkzeugtyp und Zyklus einsetzen; Muster erneut prüfen |