
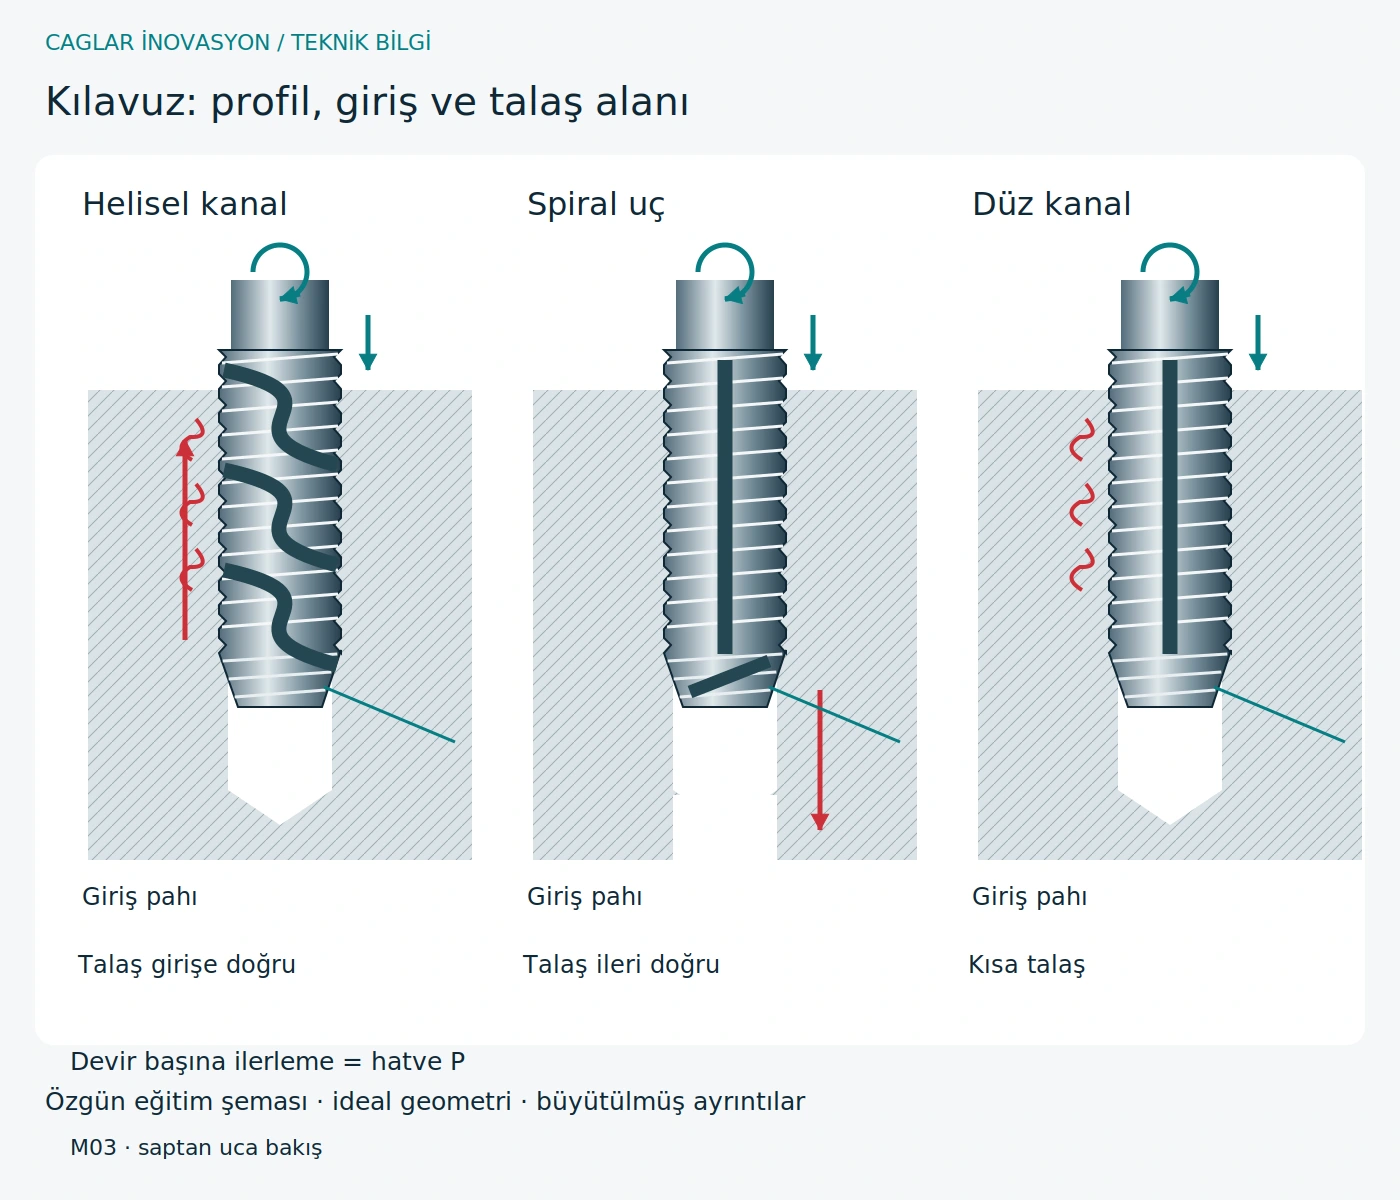
Ön delik, giriş pahı ve diş profili
Şemada kılavuz ön delikten yalnızca profilin oluşması için gereken kadar büyüktür. Giriş dişleri profili kademeli oluşturur; tam profil bölümü kılavuzlar ve ölçülendirir. Yalnızca açıklama amaçlı M10 × 1,5 kesme örneğinde D − P yaklaşık 8,5 mm verir. Bu bir üretim onayı değildir: tolerans, malzeme ve üretici ölçüsü esastır. Ovalama farklı, genellikle daha büyük ve daha dar toleranslı ön delik ister. Tek ağızlı sağ diş örneğinde giriş M03 ve devir başına ilerleme hatveye eşittir; geri çıkış senkron yön değişimi gerektirir.
Temel prensip
Uzun talaş veren malzemelerin kör deliklerinde talaşı girişe doğru taşıyan helisel kanallı kılavuz sık kullanılır. Spiral uçlu kılavuz talaşı ileri iter; önünde boş alan ister ve tipik olarak boydan boya deliklerde kullanılır.
Önemli ilişkiler
Düz kanallar, diğer uygulamaların yanında kısa talaş veren malzemelerde kullanılır. Yalnız kanal şekli uygunluğu belirlemez; helis, takım malzemesi, kaplama ve giriş birlikte değerlendirilir. Ovalama kılavuzu benzer dış görünümüne rağmen kesici kılavuz değildir.
Seçim ve sınırlar
Giriş formu, diş profilinin kademeli büyüdüğü bölgedir. Kataloglarda yaygın gösterimler A: uzun, B: spiral uçlu, C: kısa, E: çok kısadır. Kesin giriş dişi sayısı üretici verisinden kontrol edilmelidir. Kısa giriş dipte daha fazla tam diş sağlar, ancak kesme yükünü daha az diş paylaşır.
Uygulamada kontrol
Talepte kullanılabilir diş boyunu delik derinliğinden ayırın. Malzeme, kör veya boydan boya delik, talaş boşluğu, diş standardı ve soğutmayı belirtin. Dipte tekrarlayan kırılma, talaş sıkışması veya yetersiz boşluktan da kaynaklanabilir.
Yararlar ve sınırlar
Yönlendirilmiş talaş taşıma kılavuz çekmeyi kararlı hale getirebilir. Helisel kanal talaşı geri alır; spiral uç ileri boşluk ister. Çok kısa giriş dip boşluğunu azaltır ama yükü daha az giriş dişine dağıtır.
Uygulama örneği · müşteri performans kanıtı değildir
Örnek: aynı nominal dişi olan iki parçadan biri boydan boya, diğeri kör deliklidir. Çapın aynı olması aynı kılavuzu haklı çıkarmaz. Talaş boşluğu, tam diş ve kullanılabilir delik boyu ayrı kontrol edilir.
Alternatifleri değerlendirme
Giriş formu ve kanal şekli farklı özelliklerdir. A, B, C, D veya E yalnız harfle sipariş edilmemeli; katalog/norm, gerçek giriş boyu ve uygulama kontrol edilmelidir.
Sık sorunlar, nedenler ve çözümler
Bu adımlar tanı yoludur, kesin uzaktan teşhis değildir. Değişiklikten sonra kontrollü koşullarda yeniden doğrulayın.
| Adım | Kontrol ve işlem |
|---|---|
| Belirti | Girişte talaş yumağı veya dipte sıkışma |
| Olası nedenler | Uygunsuz talaş yönü, geometri veya yağlama |
| Sistematik ayırma | Talaş konumunu, kanalı ve delik türünü kaydedip takım verisiyle karşılaştırın |
| Düzeltici işlem | Geometriyi delik/malzemeye uydurun; talaş boşluğunu ve beslemeyi sağlayın |
| Tekrarı önleme | Takım kodunu ve delik türünü plana yazın; yalnız diş ölçüsüyle ikame yapmayın |
Bir bakışta sorun – neden – çözüm
İşlemden önce yukarıdaki kontrollerle nedeni ayırın. Tek belirti tek nedeni kanıtlamaz.
| Sorun | Olası neden | Önerilen işlem |
|---|---|---|
| Girişte talaş yumağı veya dipte sıkışma | Uygunsuz talaş yönü, geometri veya yağlama | Geometriyi delik/malzemeye uydurun; talaş boşluğunu ve beslemeyi sağlayın |