
Temel prensip
Frezelemede dönen takımın kesici ağızları sırayla çalışır. Alın, omuz ve kanal işlemleri farklı ihtiyaçlar doğurur. Takım ve strateji seçiminden önce kontur, erişim ve istenen yüzey tanımlanır.
Önemli ilişkiler
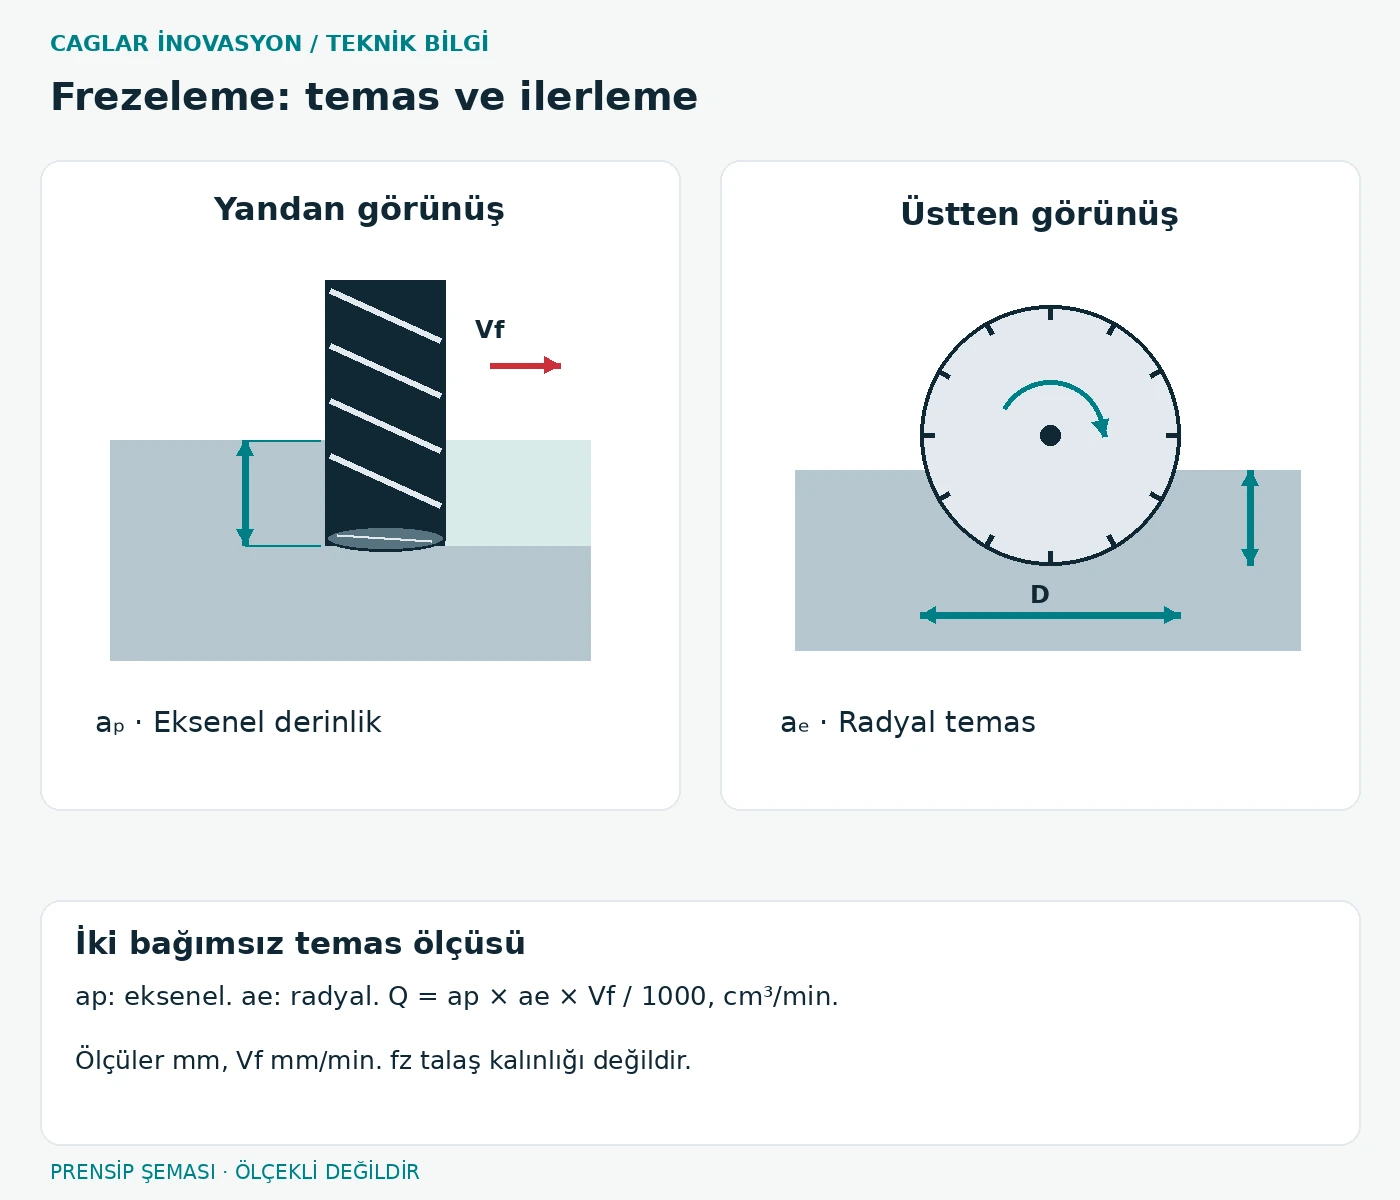
Eksenel kesme derinliği aₚ ile radyal temas genişliği aₑ farklı boyutlardır. Diş başına ilerleme fz gerçek talaş kalınlığına eşit değildir; temas koşulları ve geometri de kalınlığı etkiler.
Seçim ve sınırlar
Temel ilişki vf = n × z × fz şeklindedir: n devir/dakika, z etkin diş sayısı, fz mm ve vf mm/dakikadır. Yalnız hesap örneği, uygulama önerisi değildir: 3.000 × 4 × 0,04 = 480 mm/dakika. İzin verilen değerler kullanılan takımın verilerinden alınır.
Uygulamada kontrol
Titreşimde önce takım çıkması, tutucu, parça bağlaması ve temas değişimleri incelenir. Köşe geçişi takım yükünü belirgin değiştirebilir. Denemelerde izlenebilir tekil değişiklikler yapın; yüzey, takım ömrü ve işlem süresini kaydedin.
Yararlar ve sınırlar
Frezeleme düz ve üç boyutlu konturlar üretir. Erişim ile verimlilik arasında denge vardır: uzun ince takım derine ulaşır ama daha esnektir. Fazla diş her zaman daha yüksek kullanılabilir ilerleme sağlamaz.
Uygulama örneği · müşteri performans kanıtı değildir
Örnek: alüminyum plakadaki cep önce kaba işlenir; sonra duvar ve taban tanımlı payla bitirilir. Bu, talaş kaldırma ile yüzey ihtiyacını ayırır; belirli toleransı garanti etmez.
Alternatifleri değerlendirme
Açık yüzey alın frezesini, dar cep küçük çapı gerektirebilir. Dönel yüzeylerde tornalama daha ekonomik olabilir.
Sık sorunlar, nedenler ve çözümler
Bu adımlar tanı yoludur, kesin uzaktan teşhis değildir. Değişiklikten sonra kontrollü koşullarda yeniden doğrulayın.
| Adım | Kontrol ve işlem |
|---|---|
| Belirti | Bozuk yüzey veya çıkış çapağı |
| Olası nedenler | Salgı, aşınmış kenar, uygunsuz çıkış, yeniden kesilen talaş |
| Sistematik ayırma | Kenarları karşılaştırın; tutucu ve parçayı inceleyin; çapağın konumunu yolla eşleştirin |
| Düzeltici işlem | Hasarlı takımı değiştirin; çıkışı ve tahliyeyi düzeltin; finiş pasosunu ayrı deneyin |
| Tekrarı önleme | Salgı kontrolü, değişim ölçütü ve çapağı dikkate alan işlem sırası belirleyin |
Bir bakışta sorun – neden – çözüm
İşlemden önce yukarıdaki kontrollerle nedeni ayırın. Tek belirti tek nedeni kanıtlamaz.
| Sorun | Olası neden | Önerilen işlem |
|---|---|---|
| Bozuk yüzey veya çıkış çapağı | Salgı, aşınmış kenar, uygunsuz çıkış, yeniden kesilen talaş | Hasarlı takımı değiştirin; çıkışı ve tahliyeyi düzeltin; finiş pasosunu ayrı deneyin |