
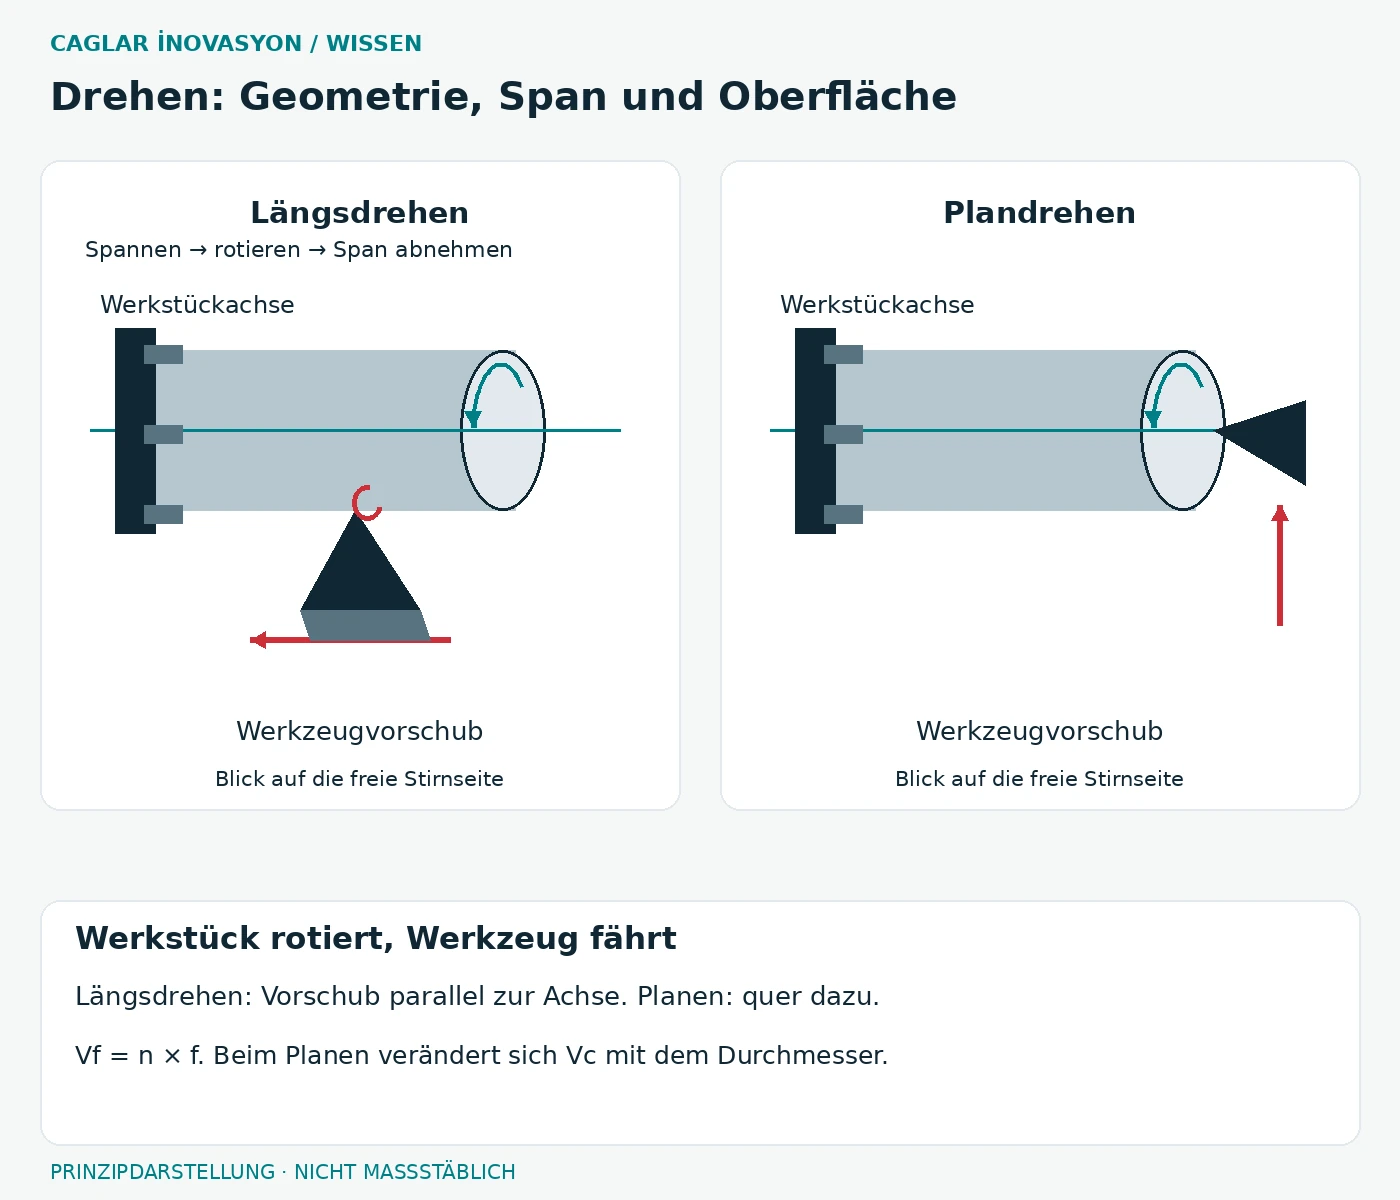
Grundprinzip
Beim klassischen Drehen rotiert das Werkstück; die Schneide wird entlang der gewünschten Kontur geführt. Beim Längsdrehen verläuft der Vorschub parallel, beim Plandrehen quer zur Drehachse. Einstechen braucht ein Werkzeug mit ausreichendem Freigang und passender Breite.
Wichtige Zusammenhänge
Vorschub pro Umdrehung, Schnitttiefe, Eckenradius und Spanformer müssen zusammenpassen. Ein größerer Eckenradius ist keine allgemeine Lösung für eine bessere Oberfläche: Bei nachgiebiger Aufspannung können die Kräfte Schwingungen begünstigen.
Auswahl und Grenzen
Bei konstanter Drehzahl verändert sich die Schnittgeschwindigkeit mit dem Durchmesser. Beim Plandrehen ist deshalb besonders nahe der Mitte auf die Bedingungen zu achten. Konstante Schnittgeschwindigkeit erfordert eine passend gesetzte Drehzahlbegrenzung und Beachtung der Spannmittelgrenzen.
In der Praxis prüfen
Für eine Prozessbewertung Durchmesserbereich, Werkstoffzustand, Schneidplatte, Halter, Auskragung und tatsächliche Schnittdaten angeben. Lange Späne, Maßänderungen und Schneidenausbrüche getrennt dokumentieren. Spanbildung nur bei geschlossener Schutzvorrichtung beobachten.
Vorteile und Grenzen
Drehen eignet sich besonders für Wellen, Buchsen und rotationssymmetrische Konturen. Ein stabiler kontinuierlicher Schnitt kann gut planbar sein. Lange Auskragungen, schlanke Werkstücke und unterbrochene Schnitte begrenzen die nutzbaren Parameter.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: Bei einer langen Welle verändert sich der Durchmesser entlang der Länge. Vor einer Werkzeugkorrektur wird geprüft, ob elastische Durchbiegung vorliegt. Eine geeignete Abstützung und getrennte Schlichtbearbeitung können die Ursache besser adressieren als eine pauschale Maßkorrektur.
Alternativen abwägen
Innenbearbeitung erfordert ausreichend steife Bohrstangen; Fräsen kann für nicht rotationssymmetrische Merkmale ergänzend nötig sein. Einstechen ist wegen der Geometrie nicht mit allgemeinen Längsdrehwerten gleichzusetzen.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Konischer Durchmesser oder Rattern |
| Mögliche Ursachen | Werkstückdurchbiegung, Ausrichtung, Werkzeugauskragung, Schneidenverschleiß |
| Systematisch eingrenzen | Maße über die Länge aufnehmen; kalten und warmen Zustand sowie Schneide vergleichen |
| Konkrete Abhilfe | Abstützung und Ausrichtung prüfen; Auskragung reduzieren; Versuch mit nachvollziehbarem Schlichtaufmaß |
| Vorbeugen | Prüfstellen und Temperaturzustand definieren; Werkzeugkorrekturen dokumentieren |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Konischer Durchmesser oder Rattern | Werkstückdurchbiegung, Ausrichtung, Werkzeugauskragung, Schneidenverschleiß | Abstützung und Ausrichtung prüfen; Auskragung reduzieren; Versuch mit nachvollziehbarem Schlichtaufmaß |