
Grundprinzip
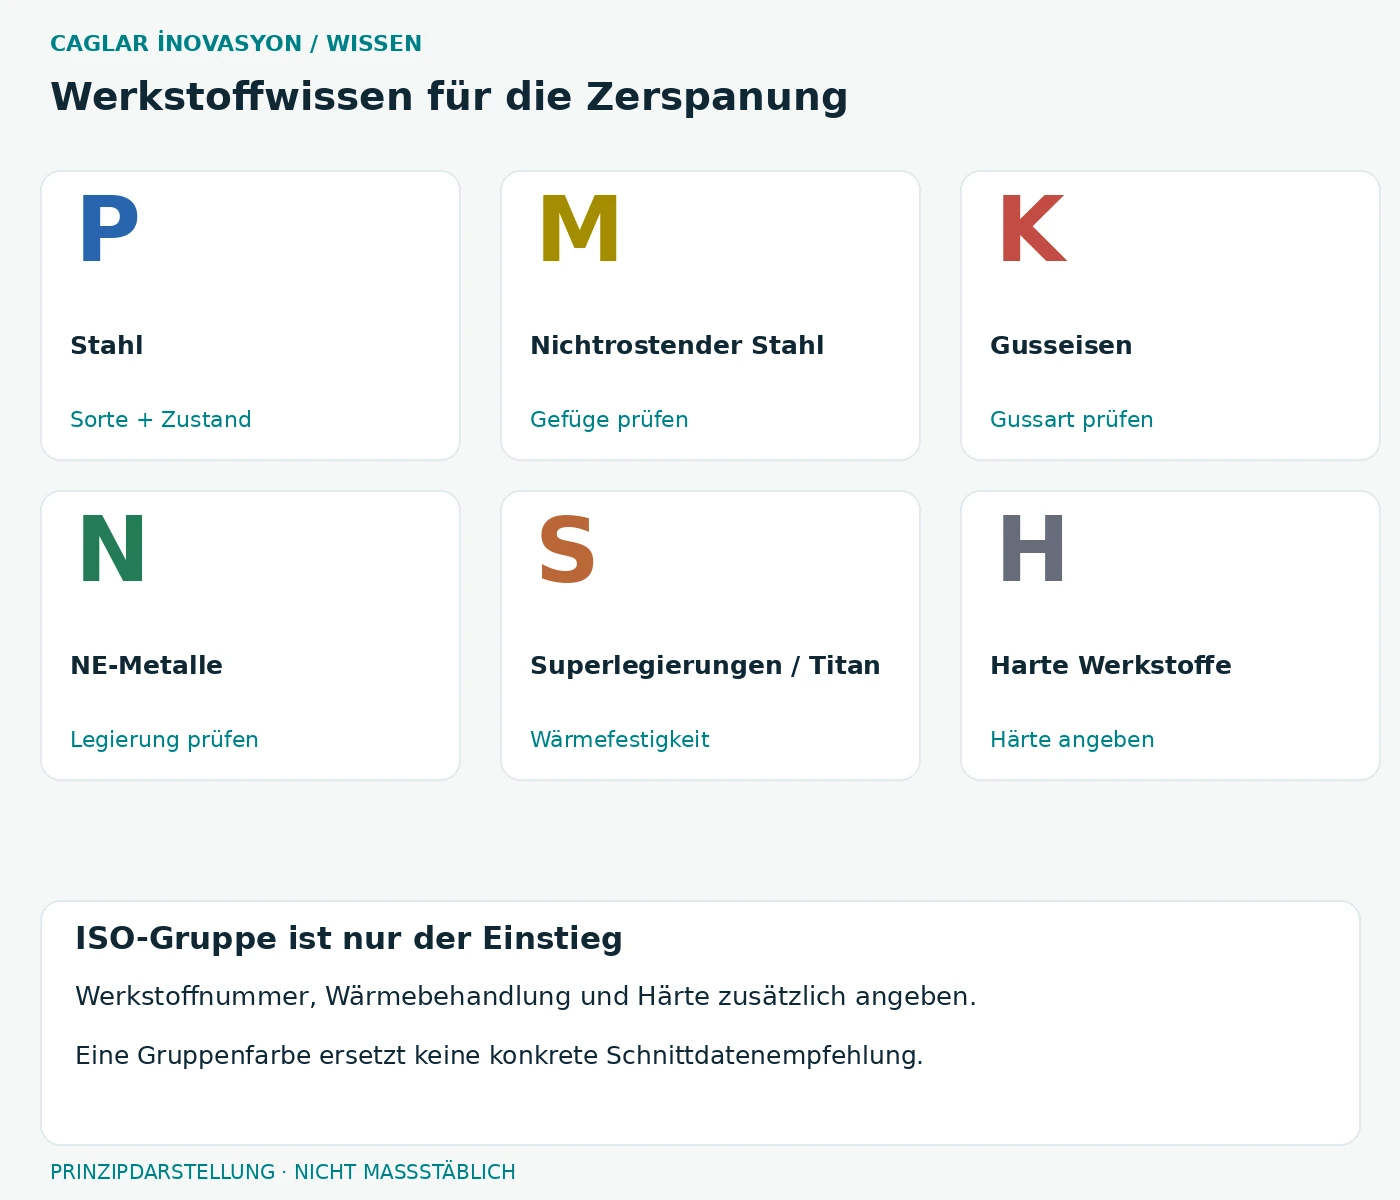
Eine Werkstoffgruppe ist nur der Einstieg. Legierung, Gefüge und Lieferzustand können Spanbildung und Werkzeugbelastung deutlich verändern. Die ISO-Anwendungsgruppen P, M, K, N, S und H helfen bei der Orientierung in Werkzeugkatalogen; sie ersetzen keine Werkstoffspezifikation.
Wichtige Zusammenhänge
Stahl, nichtrostender Stahl, Gusseisen und Aluminiumlegierungen dürfen nicht mit einem einzigen Schnittdatensatz behandelt werden. Ein wärmebehandelter Stahl kann andere Werkzeuge erfordern als derselbe Werkstoff im weichen Zustand. Auch „Edelstahl“ beschreibt noch keine eindeutige Zerspanungsaufgabe.
Auswahl und Grenzen
Erfassen Sie Werkstoffnummer, Härte oder Festigkeit, Wärmebehandlung und Rohteilzustand. Eine Gusshaut, Schweißnaht oder unterbrochene Kontur kann die Bearbeitung zusätzlich beeinflussen. Bei Änderungen der Materialcharge Prozessdaten und Schneidenbild vergleichen.
In der Praxis prüfen
Für einen Versuch Material und Lieferzustand festhalten, bevor Werkzeuge oder Parameter geändert werden. Ohne diese Basis lässt sich eine Standzeitänderung leicht der falschen Ursache zuschreiben. Bei unklarer Bezeichnung zuerst Zeichnung oder Materialzeugnis klären.
Vorteile und Grenzen
Die Werkstoffzuordnung erleichtert die Vorauswahl, ersetzt aber weder Werkstoffnummer noch Zustand. Ähnliche Handelsnamen können unterschiedliche Legierungen meinen; eine härtere Charge kann einen bisher stabilen Prozess verändern.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: Eine Stahlkomponente wird künftig vergütet statt weich angeliefert. Die vorhandenen Schnittdaten werden nicht unverändert übernommen. Härte, Aufmaß und Werkzeugbereich werden geklärt, danach folgt ein dokumentierter Versuch.
Alternativen abwägen
Bei unklarer Spezifikation ist Materialklärung sinnvoller als wahlloser Werkzeugwechsel. Messwerte und Zeugnisse liefern eine andere Sicherheit als eine Zuordnung allein über Farbe oder Späne.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Unerwartete Standzeitänderung zwischen Chargen |
| Mögliche Ursachen | Härte-/Gefügeänderung, Rohteilhaut, Einschlüsse oder andere Prozessänderung |
| Systematisch eingrenzen | Materialzeugnis und Härte vergleichen; Werkzeug- und Maschinenzustand parallel prüfen |
| Konkrete Abhilfe | Abweichung klären und geeignete Bearbeitung nachbemustern; keine pauschale Schnittwerterhöhung |
| Vorbeugen | Werkstoffzustand und Chargenbezug in Versuchs- und Qualitätsdaten führen |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Unerwartete Standzeitänderung zwischen Chargen | Härte-/Gefügeänderung, Rohteilhaut, Einschlüsse oder andere Prozessänderung | Abweichung klären und geeignete Bearbeitung nachbemustern; keine pauschale Schnittwerterhöhung |