
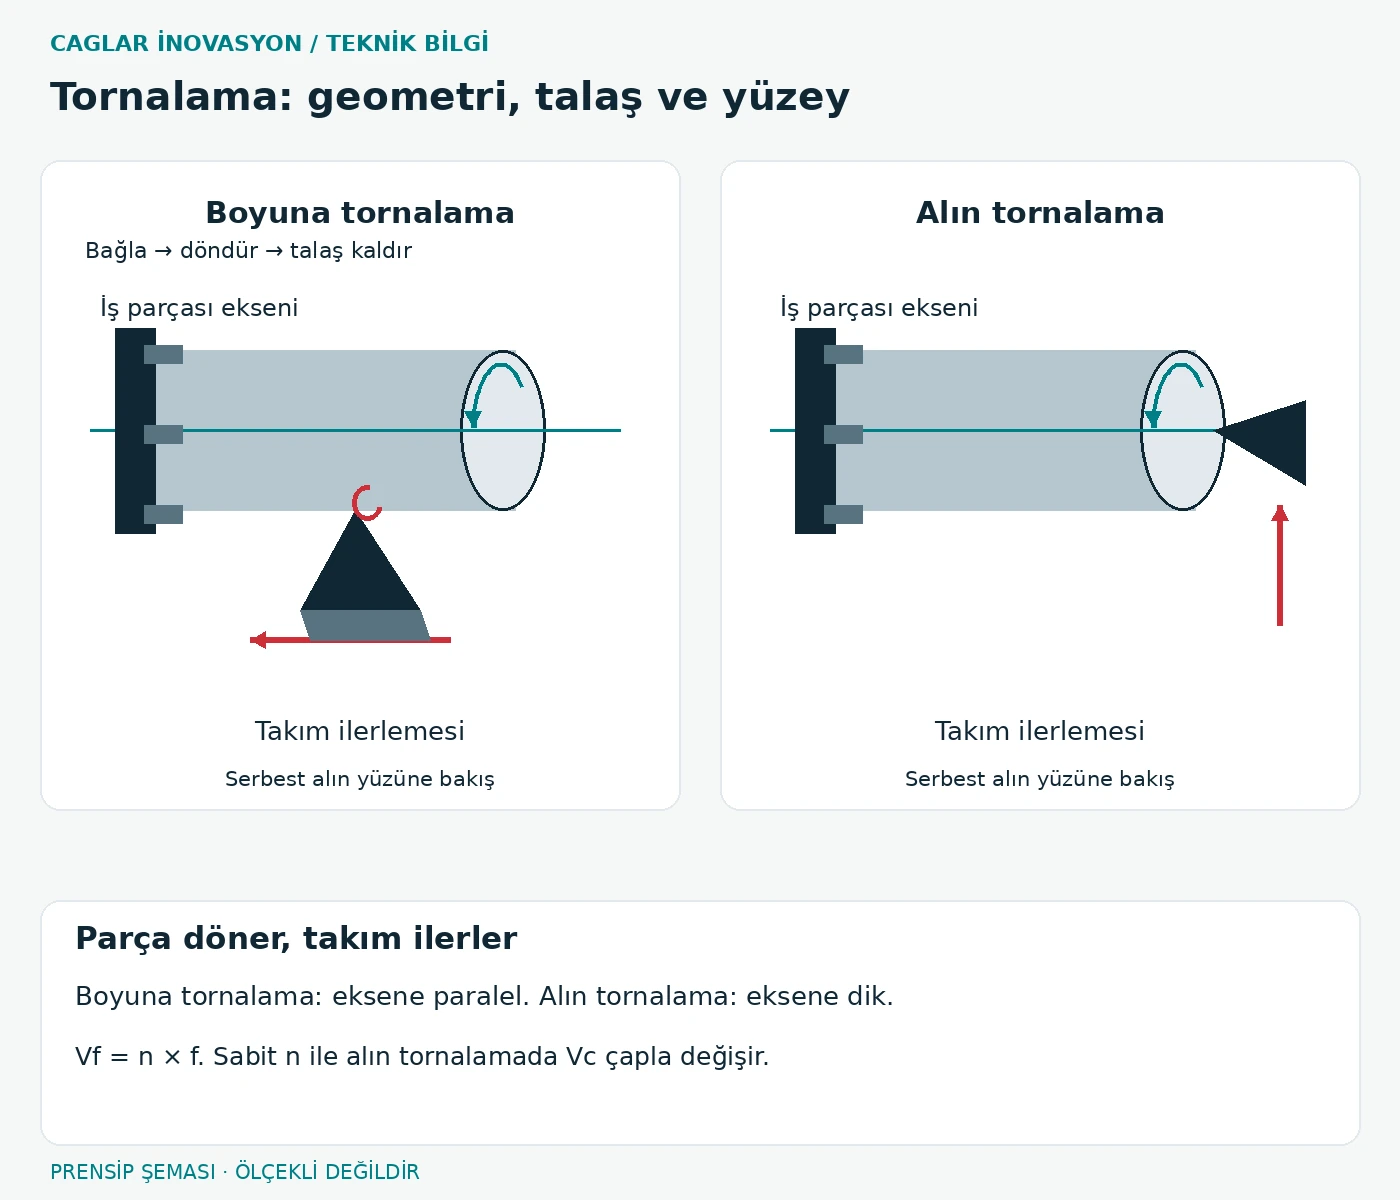
Temel prensip
Klasik tornalamada iş parçası döner; kesici kenar istenen kontur boyunca ilerler. Boyuna tornalamada ilerleme eksene paralel, alın tornalamada eksene diktir. Kanal açmada uygun genişlik ve serbest çalışma alanı gerekir.
Önemli ilişkiler
Devir başına ilerleme, kesme derinliği, uç yarıçapı ve talaş kırıcı birlikte değerlendirilir. Daha büyük uç yarıçapı her zaman daha iyi yüzey sağlamaz; esnek bağlamada oluşan kuvvetler titreşimi artırabilir.
Seçim ve sınırlar
Sabit devirde kesme hızı çapla değişir. Bu nedenle alın tornalamada merkez yakınındaki koşullar önemlidir. Sabit kesme hızı kullanılırken uygun devir sınırı belirlenmeli ve bağlama elemanlarının sınırlarına uyulmalıdır.
Uygulamada kontrol
Değerlendirme için çap aralığı, malzeme durumu, kesici uç, tutucu, çıkma boyu ve gerçek kesme verilerini belirtin. Uzun talaşı, ölçü değişimini ve kenar kırılmasını ayrı kaydedin. Talaş oluşumunu yalnız koruyucular kapalıyken gözleyin.
Yararlar ve sınırlar
Tornalama mil, burç ve dönel konturlara uygundur. Kararlı sürekli kesim öngörülebilir olabilir; uzun çıkma, ince parça ve kesintili kesim parametreleri sınırlar.
Uygulama örneği · müşteri performans kanıtı değildir
Örnek: uzun mil boyunca çap değişir. Takım ofsetinden önce elastik eğilme araştırılır. Uygun destek ve ayrı finiş pasosu, genel ölçü düzeltmesinden daha etkili olabilir.
Alternatifleri değerlendirme
İç tornalama rijit baralar ister. Dönel olmayan detaylar frezelemeyle tamamlanabilir. Kanal geometrisi genel boyuna tornalama verilerinin doğrudan aktarılmasını engeller.
Sık sorunlar, nedenler ve çözümler
Bu adımlar tanı yoludur, kesin uzaktan teşhis değildir. Değişiklikten sonra kontrollü koşullarda yeniden doğrulayın.
| Adım | Kontrol ve işlem |
|---|---|
| Belirti | Konik çap veya titreşim |
| Olası nedenler | Parça eğilmesi, hizalama, çıkma, kenar aşınması |
| Sistematik ayırma | Boy boyunca ölçün; soğuk/sıcak durumu ve kenarı karşılaştırın |
| Düzeltici işlem | Destek ve hizayı kontrol edin; çıkmayı azaltın; tanımlı finiş payıyla deneyin |
| Tekrarı önleme | Ölçüm noktası ve sıcaklık durumunu tanımlayın; ofsetleri kaydedin |
Bir bakışta sorun – neden – çözüm
İşlemden önce yukarıdaki kontrollerle nedeni ayırın. Tek belirti tek nedeni kanıtlamaz.
| Sorun | Olası neden | Önerilen işlem |
|---|---|---|
| Konik çap veya titreşim | Parça eğilmesi, hizalama, çıkma, kenar aşınması | Destek ve hizayı kontrol edin; çıkmayı azaltın; tanımlı finiş payıyla deneyin |