
Spitze und Sacklochgrund gehören zusammen
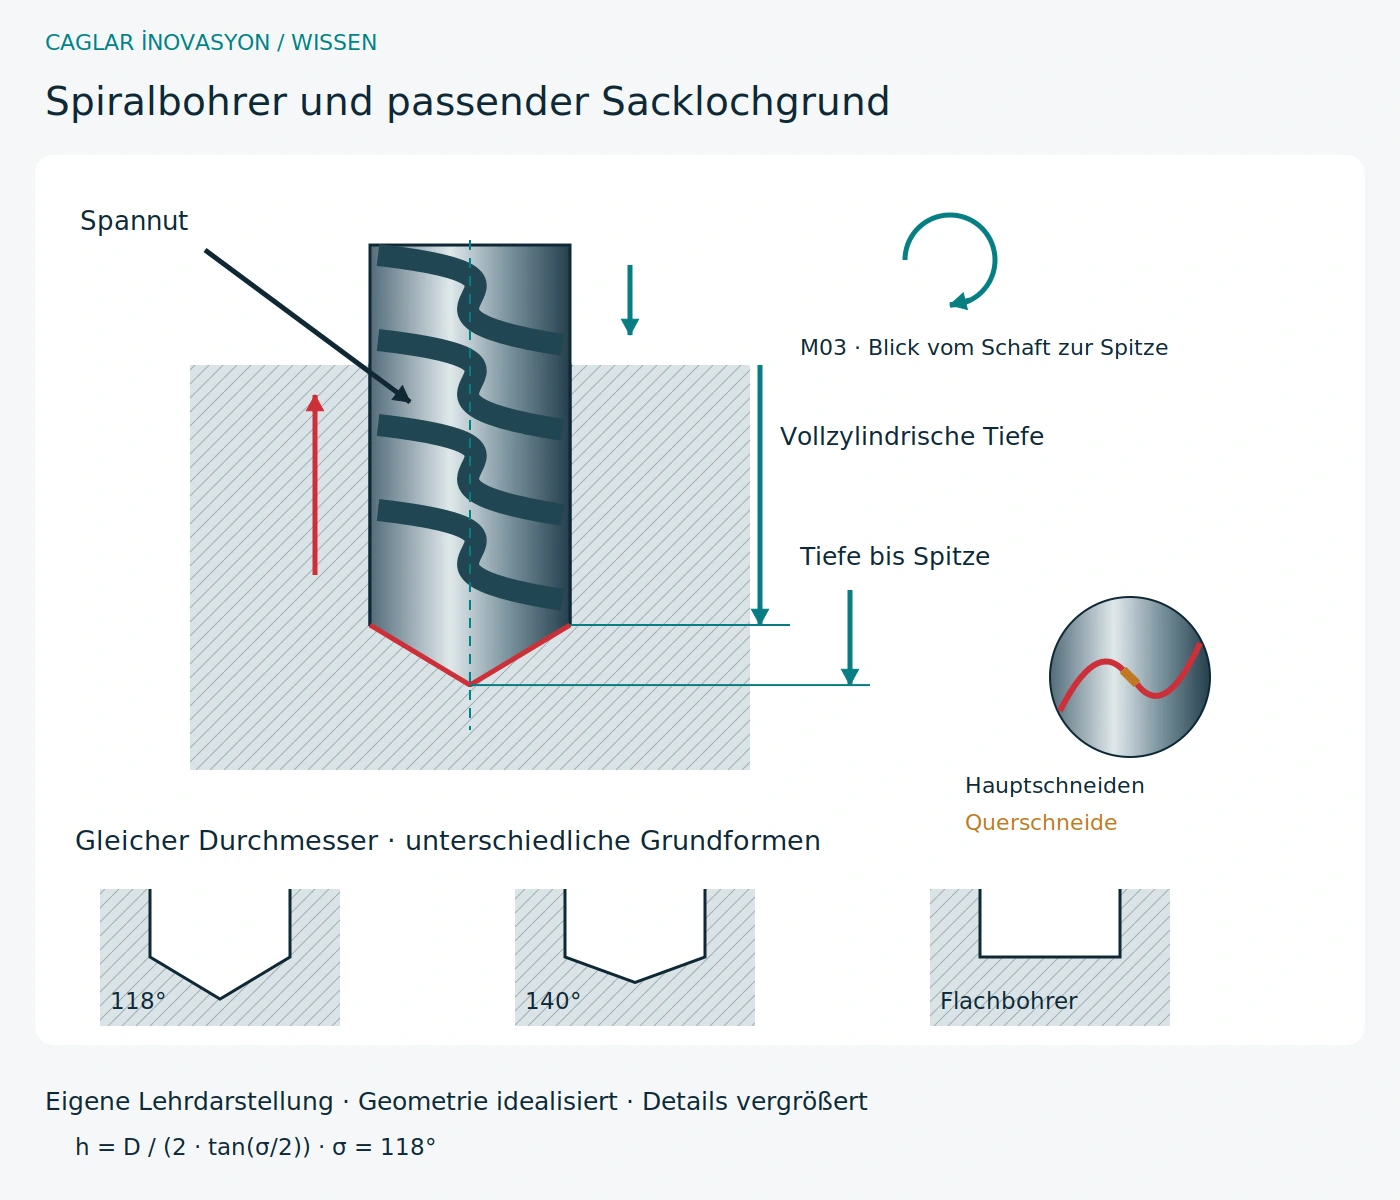
Die Schnittzeichnung zeigt einen idealisierten Spiralbohrer mit 118° Spitzenwinkel und dazu passendem kegeligem Sacklochgrund. Ein 140°-Beispiel ergibt bei gleichem Durchmesser eine kürzere Spitze; ein geeigneter Flachbohrer erzeugt eine andere Grundform. Bei der gezeigten Spitze gilt h = D / (2 · tan(σ/2)). Vollzylindrische Tiefe und Tiefe bis zur Spitze dürfen nicht verwechselt werden. Ausspitzung, Querschneide und Nachschliff verändern die reale Mitte; für Passflächen ist eine zusätzliche Bearbeitung nötig.
Grundprinzip
Eine Bohrung wird nicht nur durch ihren Durchmesser definiert. Tiefe, Eintritt, Austritt, Querbohrungen sowie Lage- und Maßtoleranz bestimmen die Anforderungen. Die benötigte Qualität kann eine nachfolgende Feinbearbeitung verlangen.
Wichtige Zusammenhänge
Mit zunehmender Bohrtiefe wird die Spanabfuhr anspruchsvoller. Die nutzbare Werkzeuglänge muss passen; unnötige Auskragung verschlechtert die Steifigkeit. Innenkühlung kann helfen, braucht aber die vom Werkzeug geforderte Versorgung. Druck allein sagt nichts über ausreichenden Durchfluss aus.
Auswahl und Grenzen
Ein Universal-Peckzyklus ist keine sichere Lösung für jeden Bohrer. Zustellstrategie, Pilotierung und Unterbrechungen nach Werkzeugtyp und Herstellerangaben festlegen. Beim Durchbruch oder an Querbohrungen ändern sich Eingriff und Belastung.
In der Praxis prüfen
Für eine Fehleranalyse Bohrungsbild, Späne und Schneiden fotografisch dokumentieren, nachdem die Maschine sicher stillsteht. Rundlauf, Einspannung, Kühlmittel und Schnittdaten prüfen. Nur die Drehzahl zu senken beseitigt eine blockierte Spannut nicht.
Vorteile und Grenzen
Bohren erzeugt Bohrungen direkt und kann in Serien wirtschaftlich sein. Lage, Rundheit und Oberfläche sind jedoch nicht allein aus dem Bohrernennmaß ableitbar. Tiefe Bohrungen und schräge Eintritte stellen zusätzliche Anforderungen.
Praxisbeispiel · kein Kundenleistungsnachweis
Beispiel: Eine Passbohrung in einer Vorrichtung wird zunächst gebohrt. Ob Reiben oder Ausspindeln folgt, hängt von Toleranz, Lageanforderung und Ausgangsbohrung ab. Reiben korrigiert eine fehlerhafte Bohrungslage nicht zuverlässig.
Alternativen abwägen
Reiben eignet sich zur Maß- und Oberflächenverbesserung mit definiertem Aufmaß. Ausspindeln kann für Lage-/Geometriekorrektur geeigneter sein. Beide benötigen passende Zugänglichkeit und Aufspannung.
Häufige Probleme, Ursachen und Lösungen
Die folgenden Schritte sind ein Diagnoseweg, keine gesicherte Ferndiagnose. Nach einer Änderung unter kontrollierten Bedingungen erneut prüfen.
| Schritt | Prüfung und Maßnahme |
|---|---|
| Erkennen | Übermaß, verlaufene Bohrung oder langer Span |
| Mögliche Ursachen | Rundlauf, schiefer Eintritt, ungleiche Schneiden, unzureichende Spanabfuhr |
| Systematisch eingrenzen | Bohrung vermessen; Schneiden, Aufnahme und Kühlschmierstoffversorgung getrennt prüfen |
| Konkrete Abhilfe | Ursache an Aufnahme oder Eintritt beheben; Werkzeugstrategie und Versorgung nach Hersteller prüfen |
| Vorbeugen | Rundlauf und Anschliffzustand überwachen; Maßprüfung und Spanbildkontrolle einplanen |
Problem – Ursache – Abhilfe auf einen Blick
Vor der Abhilfe die Ursache mit den oben beschriebenen Prüfschritten eingrenzen. Ein einzelnes Symptom beweist keine eindeutige Ursache.
| Problem | Mögliche Ursache | Empfohlene Abhilfemaßnahme |
|---|---|---|
| Übermaß, verlaufene Bohrung oder langer Span | Rundlauf, schiefer Eintritt, ungleiche Schneiden, unzureichende Spanabfuhr | Ursache an Aufnahme oder Eintritt beheben; Werkzeugstrategie und Versorgung nach Hersteller prüfen |