
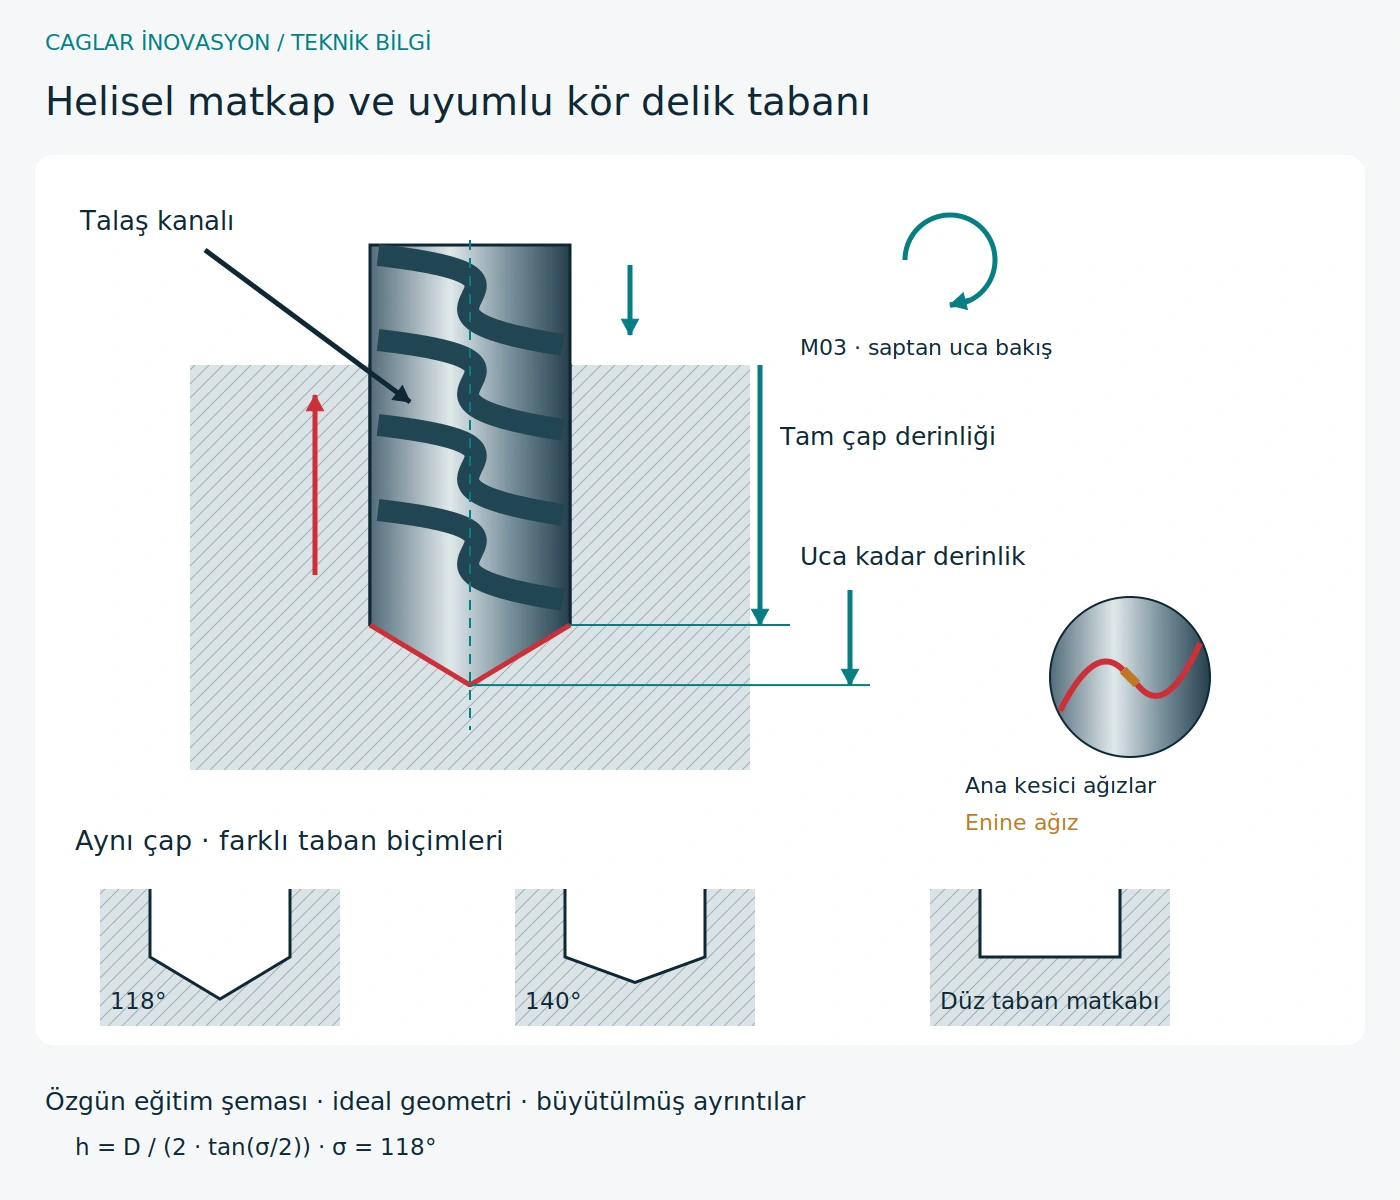
Matkap ucu ile kör delik tabanı uyumlu olmalı
Kesit, 118° uç açılı ideal bir helisel matkap ve buna uygun konik kör delik tabanı gösterir. Aynı çapta 140° örneğinin ucu daha kısadır; uygun düz taban matkabı farklı taban üretir. Gösterilen uç için h = D / (2 · tan(σ/2)). Tam çap derinliği ile uca kadar derinlik aynı değildir. Uç inceltme, enine ağız ve bileme gerçek merkezi değiştirir; oturma yüzeyi ek işlem gerektirebilir.
Temel prensip
Bir delik yalnız çapıyla tanımlanmaz. Derinlik, giriş, çıkış, kesişen delikler ve konum veya ölçü toleransları ihtiyacı belirler. İstenen kalite sonradan bir hassas işleme gerektirebilir.
Önemli ilişkiler
Derinlik arttıkça talaş tahliyesi zorlaşır. Kullanılabilir takım boyu yeterli olmalı, rijitliği azaltan gereksiz çıkmadan kaçınılmalıdır. İçten soğutma yardımcı olabilir; ancak takımın istediği beslemeyi gerektirir. Basınç tek başına yeterli debiyi göstermez.
Seçim ve sınırlar
Her matkaba aynı gagalama çevrimini uygulamak güvenli bir çözüm değildir. İlerleme stratejisi, pilot delik ve kesintiler takım türüne ve üretici bilgisine göre belirlenir. Delikten çıkışta veya çapraz deliklerde temas ve yük değişir.
Uygulamada kontrol
Hata analizinde makine güvenle durduktan sonra deliği, talaşı ve kesici kenarları fotoğraflayın. Salgı, bağlama, soğutma ve kesme verilerini kontrol edin. Sadece devri azaltmak tıkalı talaş kanalını açmaz.
Yararlar ve sınırlar
Delme seri üretimde ekonomik olabilir; ancak konum, dairesellik ve yüzey yalnız matkap nominal çapından çıkarılamaz. Derin delik ve eğimli giriş ek ihtiyaç doğurur.
Uygulama örneği · müşteri performans kanıtı değildir
Örnek: fikstürdeki hassas delik önce delinir. Ardından rayba veya boralama seçimi toleransa, konuma ve ilk deliğe bağlıdır. Rayba yanlış delik konumunu güvenilir biçimde düzeltemez.
Alternatifleri değerlendirme
Raybalama tanımlı payla ölçü ve yüzeyi iyileştirebilir. Konum/geometri düzeltmesinde boralama daha uygun olabilir. İkisinde de erişim ve bağlama önemlidir.
Sık sorunlar, nedenler ve çözümler
Bu adımlar tanı yoludur, kesin uzaktan teşhis değildir. Değişiklikten sonra kontrollü koşullarda yeniden doğrulayın.
| Adım | Kontrol ve işlem |
|---|---|
| Belirti | Büyük ölçü, kaçan delik veya uzun talaş |
| Olası nedenler | Salgı, eğimli giriş, eşitsiz ağızlar, yetersiz tahliye |
| Sistematik ayırma | Deliği ölçün; kenarı, tutucuyu ve soğutmayı ayrı inceleyin |
| Düzeltici işlem | Tutucu/giriş sorununu düzeltin; strateji ve beslemeyi üretici verisiyle kontrol edin |
| Tekrarı önleme | Salgı ve bileme durumunu izleyin; ölçü ve talaş kontrollerini planlayın |
Bir bakışta sorun – neden – çözüm
İşlemden önce yukarıdaki kontrollerle nedeni ayırın. Tek belirti tek nedeni kanıtlamaz.
| Sorun | Olası neden | Önerilen işlem |
|---|---|---|
| Büyük ölçü, kaçan delik veya uzun talaş | Salgı, eğimli giriş, eşitsiz ağızlar, yetersiz tahliye | Tutucu/giriş sorununu düzeltin; strateji ve beslemeyi üretici verisiyle kontrol edin |