
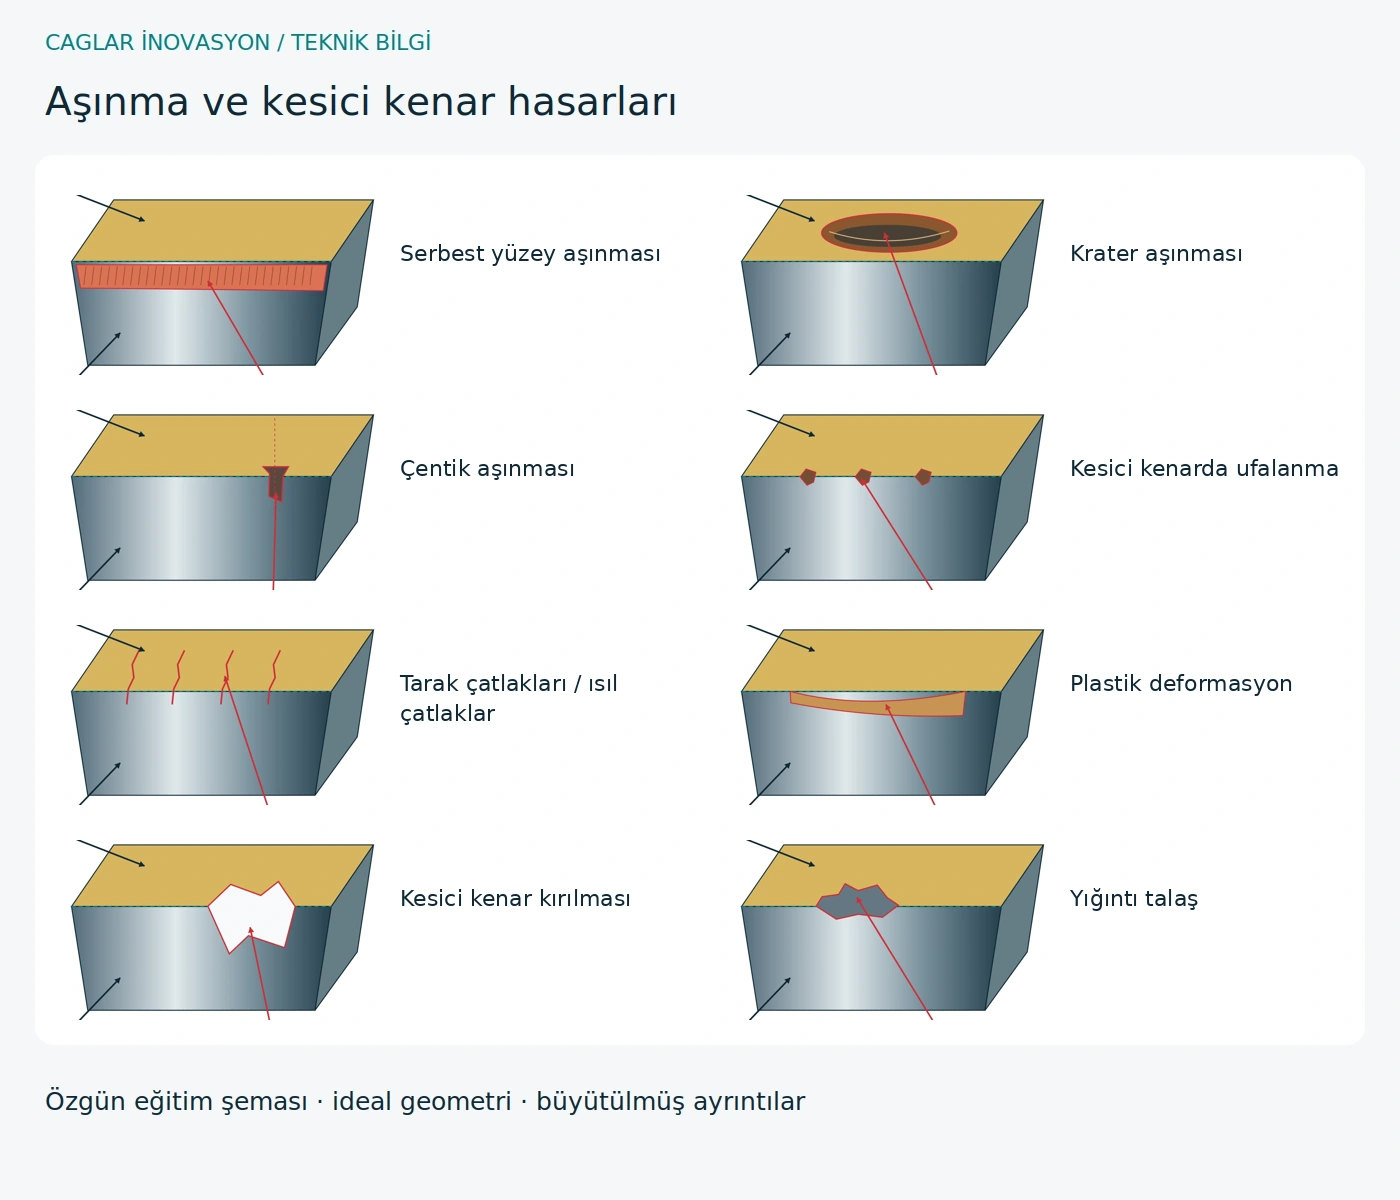
Görünüm, mekanizma veya hasar?
Görünüm, gözlenen yeri ve şekli tanımlar. Abrazyon mekanik malzeme kaybıdır; adhezyon yapışmayla başlar ve ayrılırken malzeme koparabilir. Difüzyon, uygun sıcaklık ve malzeme çiftinde madde taşınmasıyla arayüzü değiştirir. Oksidasyon oksijenle tepkimedir. Mekanik aşırı yük ve ısıl çevrimler ayrıca çatlak veya kırılma oluşturur. Birden fazla süreç aynı anda görülebilir; tek fotoğraf kesin neden analizi sağlamaz.
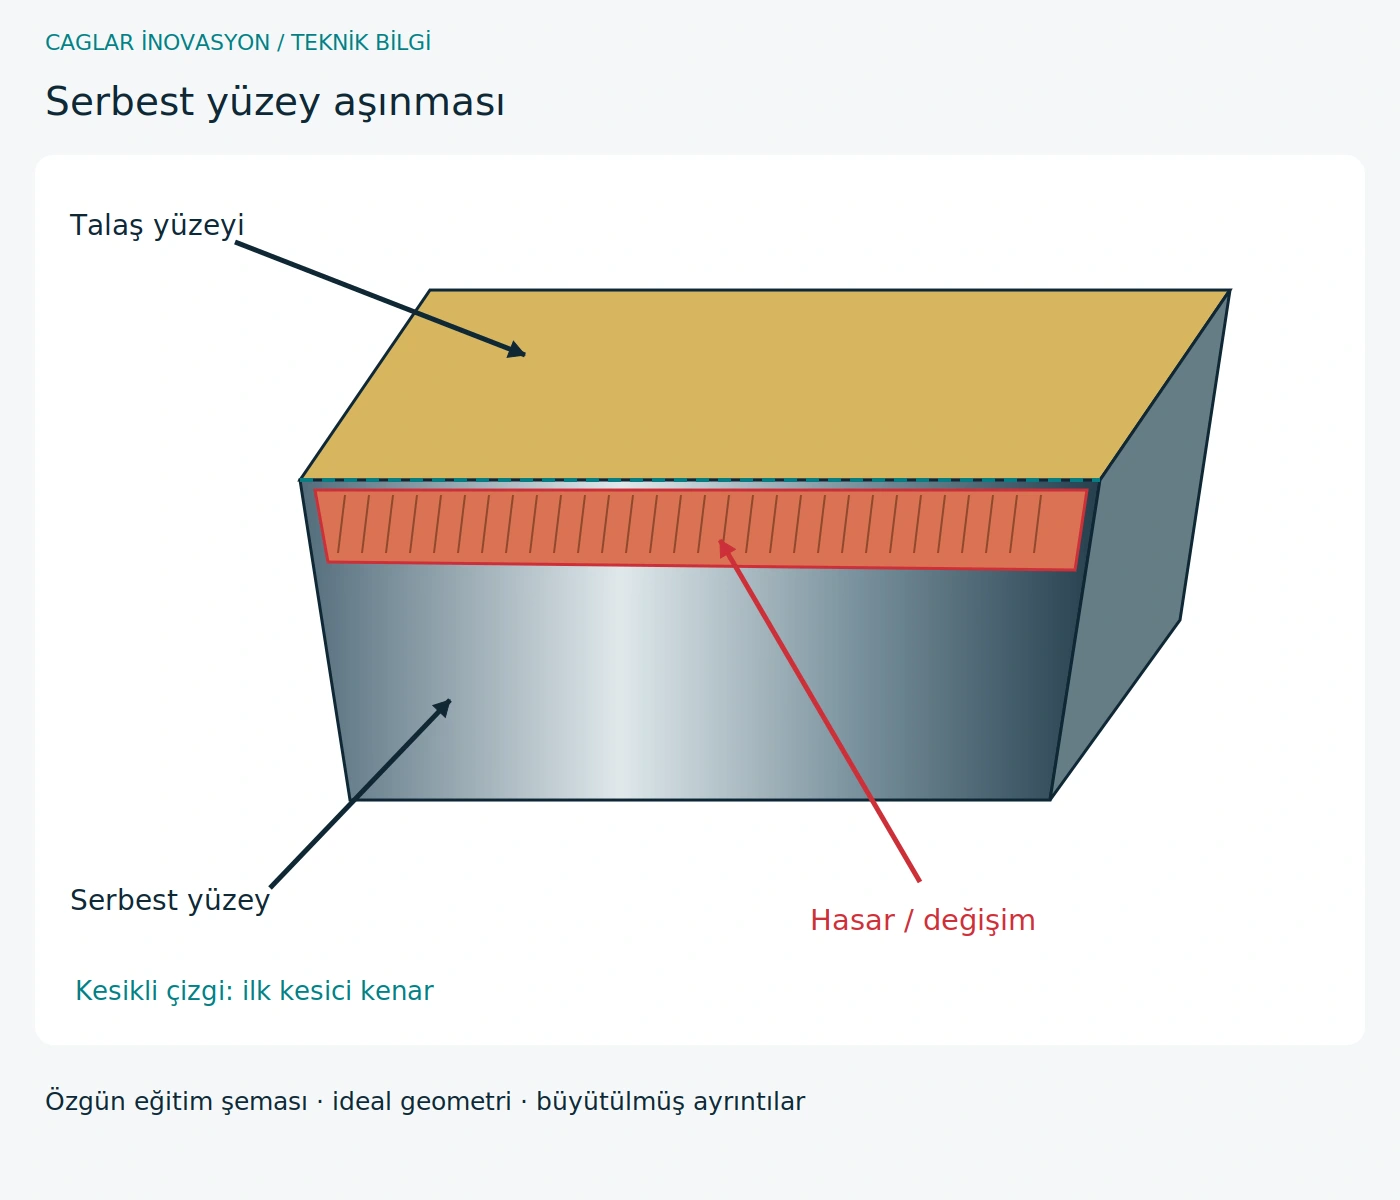
Serbest yüzey aşınması
Görünüm ve nedenler: Kesici kenarın altındaki serbest yüzeyde giderek genişleyen aşınma bandı oluşur. Sürtünme ve aşındırıcı parçacıklar etkili olabilir.
Olası sonuçlar: Ölçü kayması, artan kuvvet ve bozulan yüzey, takip edilebilir takım ömrü tüketimini gösterebilir.
Kontrol ve önlemler: Aşınma bandını düzenli ölçün, değiştirme sınırı belirleyin; kesme hızını ve aşınmaya dayanıklı kaliteyi üreticiyle değerlendirin.
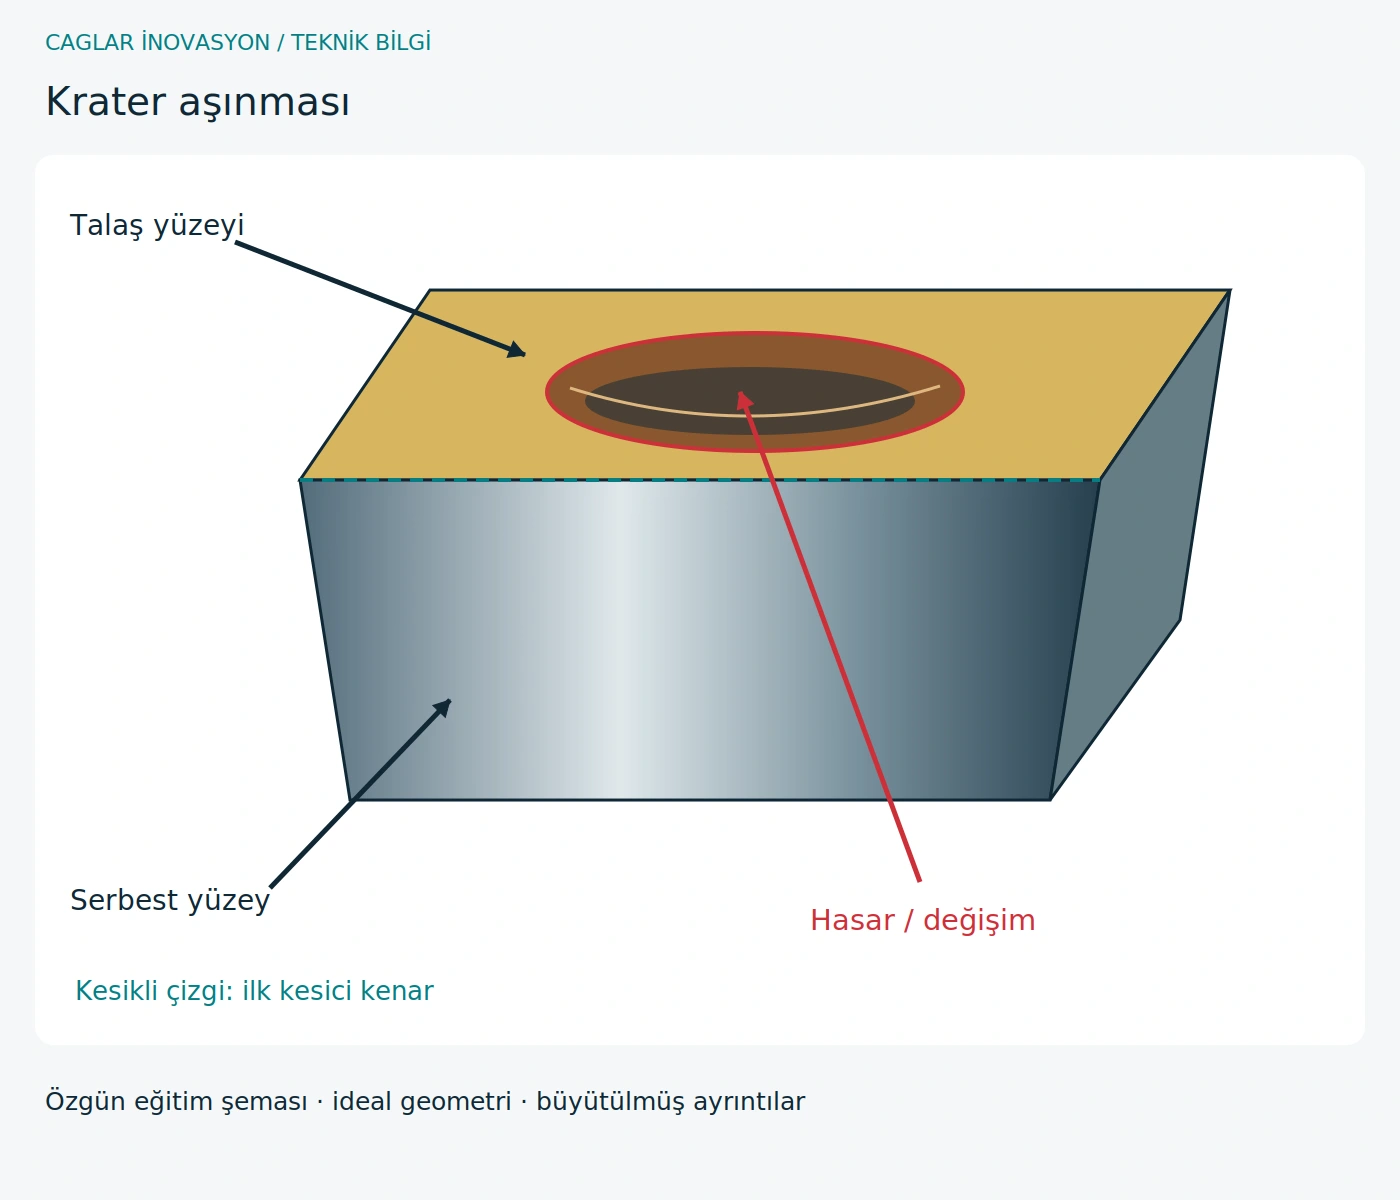
Krater aşınması
Görünüm ve nedenler: Talaşın kaydığı talaş yüzeyinde çukur oluşur. Abrazyon ile sıcaklığa bağlı kimyasal süreçler birlikte etkili olabilir.
Olası sonuçlar: Derin krater kalan kesici kamayı zayıflatır; sonunda kırılma oluşabilir.
Kontrol ve önlemler: Uygun kesme verileriyle ısıl yükü azaltın; kaplama ve talaş akışını kontrol edin. Kenar delinmeden takımı değiştirin.
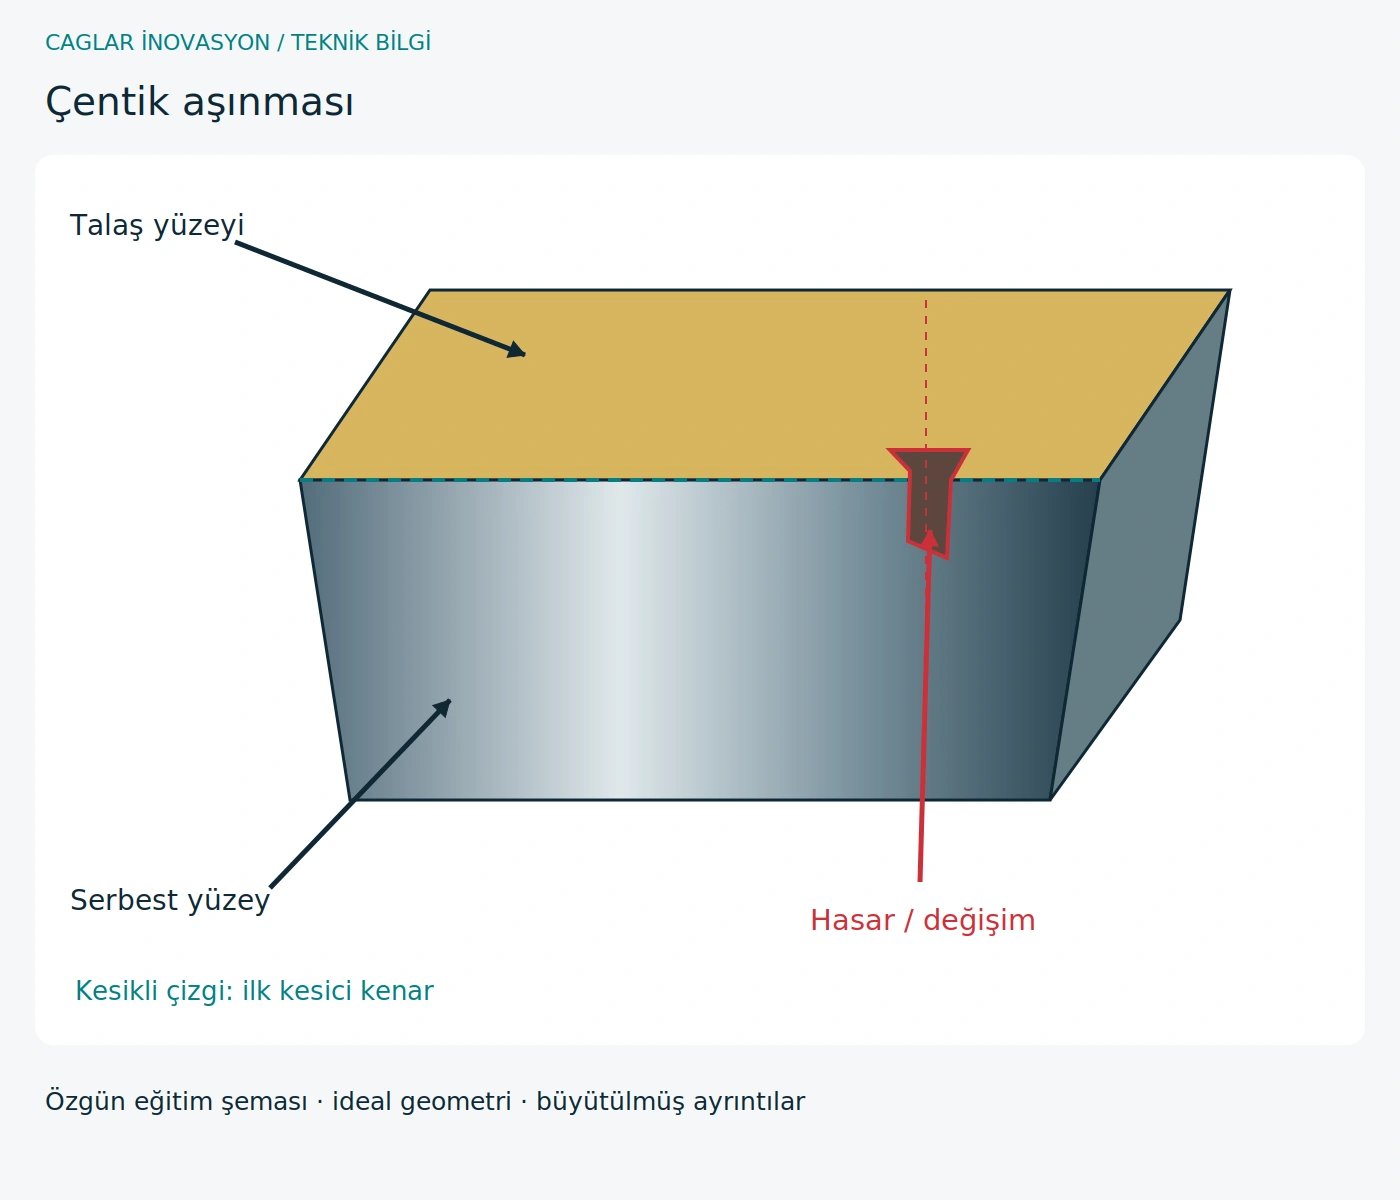
Çentik aşınması
Görünüm ve nedenler: Hasar kesme derinliği çizgisinde yoğunlaşır; pekleşmiş yüzey, tufal veya yapışma etkili olabilir.
Olası sonuçlar: Tek bir çentik çapak, ölçü hatası ve ilerleyen kırılmaya yol açabilir.
Kontrol ve önlemler: Yüzeyi ve teması inceleyin; izin verilen aralıkta kesme derinliğini değiştirin, uygun geometri ve kalite seçin.
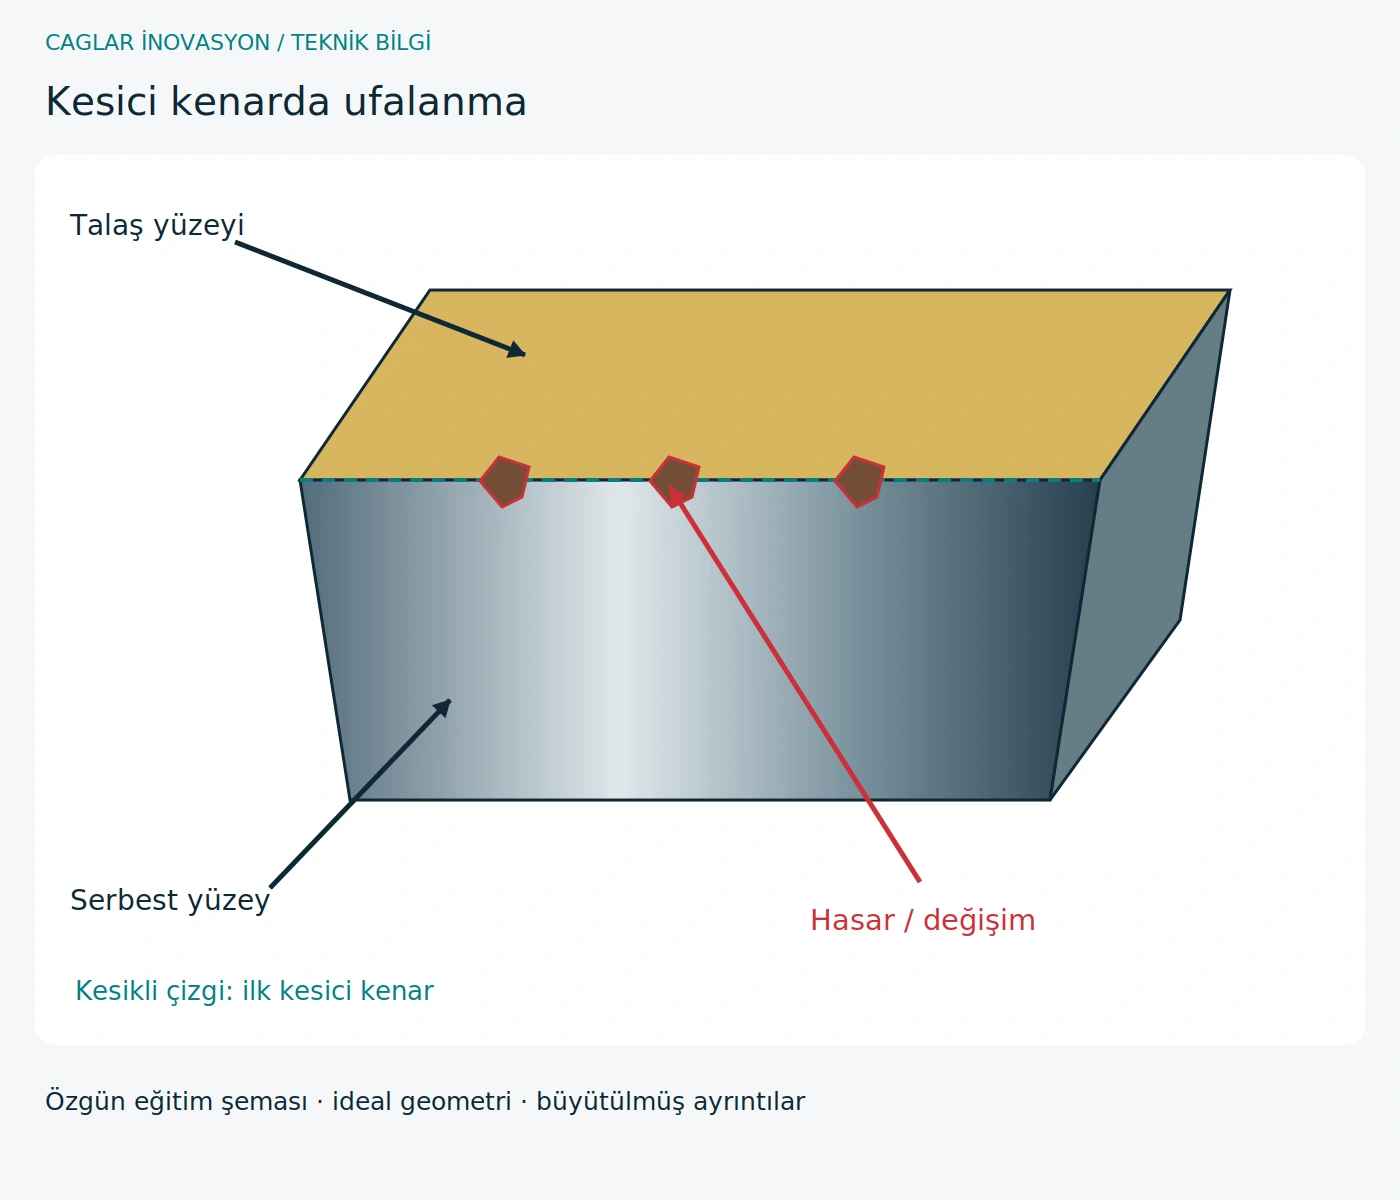
Kesici kenarda ufalanma
Görünüm ve nedenler: Kenardan küçük parçalar kopar. Titreşim, talaş çarpması, sert kalıntı veya hassas kenar tetikleyebilir.
Olası sonuçlar: Düzenli aşınma yerine düzensiz izler ve ani yüzey bozulması görülür.
Kontrol ve önlemler: Önce bağlama, salgı ve talaş tahliyesini kontrol edin; daha dayanıklı kenar veya tok kalite deneyin, darbeli girişten kaçının.
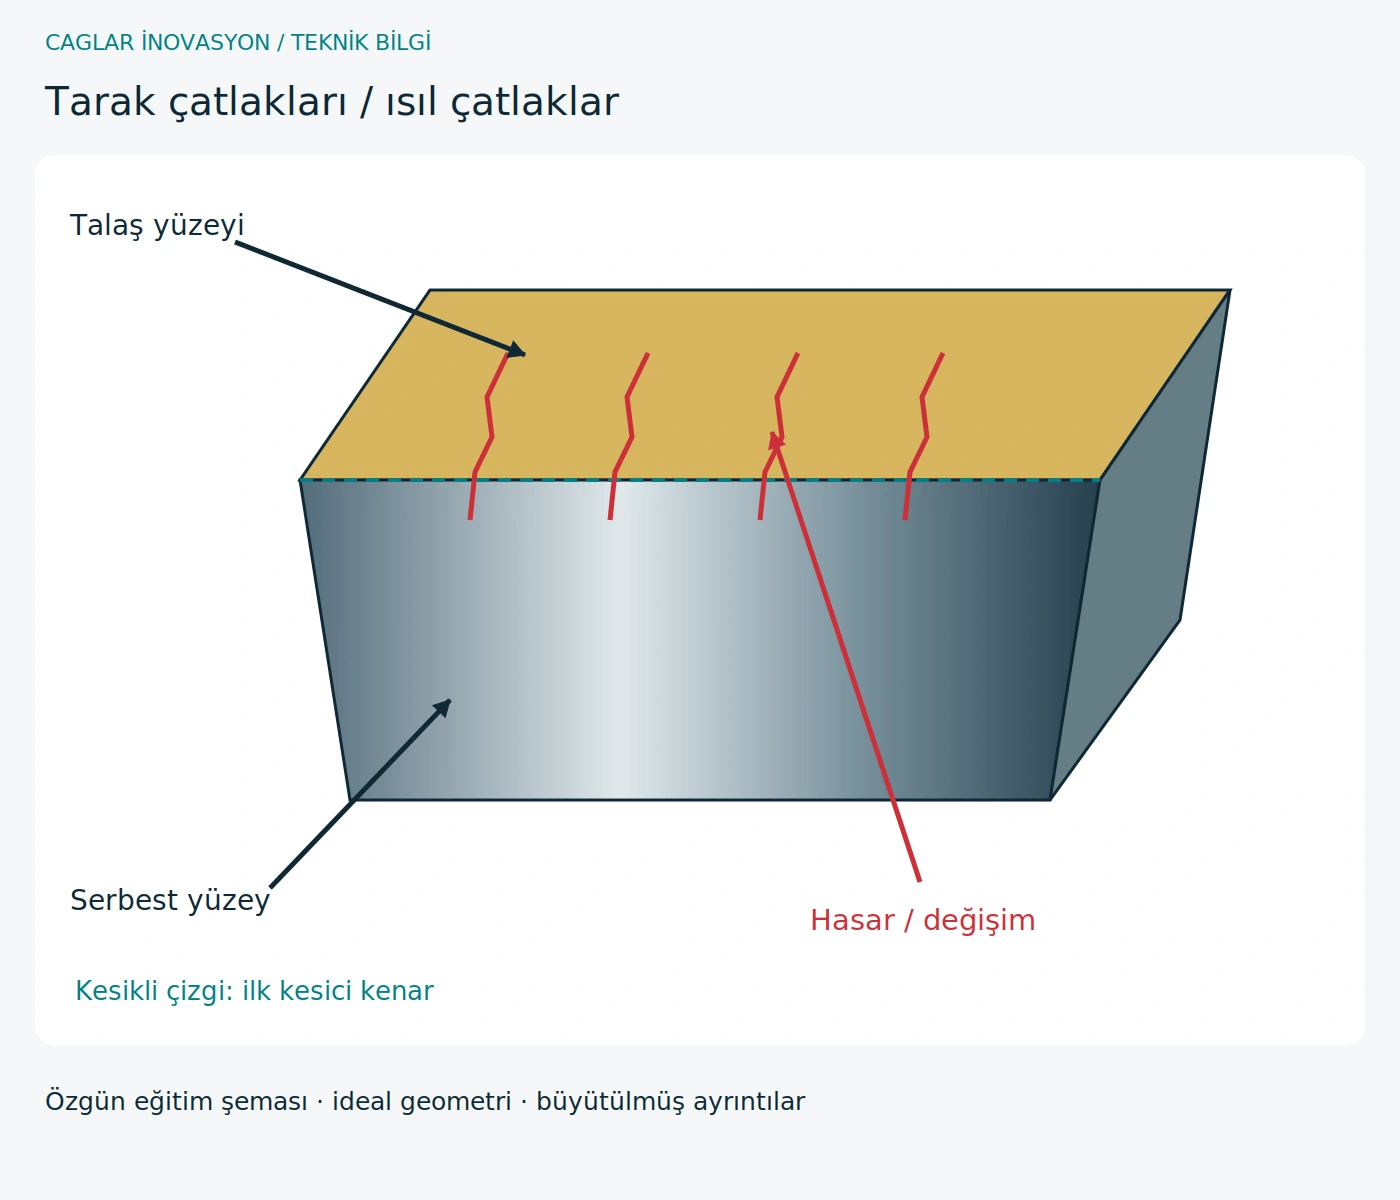
Tarak çatlakları / ısıl çatlaklar
Görünüm ve nedenler: Çatlaklar kesici kenara yaklaşık dik ilerler. Tekrarlayan ısınma ve soğuma özellikle kesintili kesmeyi zorlar.
Olası sonuçlar: Çatlaklar büyüyüp ufalanmaya dönüşebilir. Tek seferlik ısıl şok ile tekrarlı sıcaklık çevrimi farklıdır.
Kontrol ve önlemler: Üreticinin onayladığı kararlı soğutma stratejisi ve uygun kalite kullanın. Kuru işleme her durumda çözüm değildir.
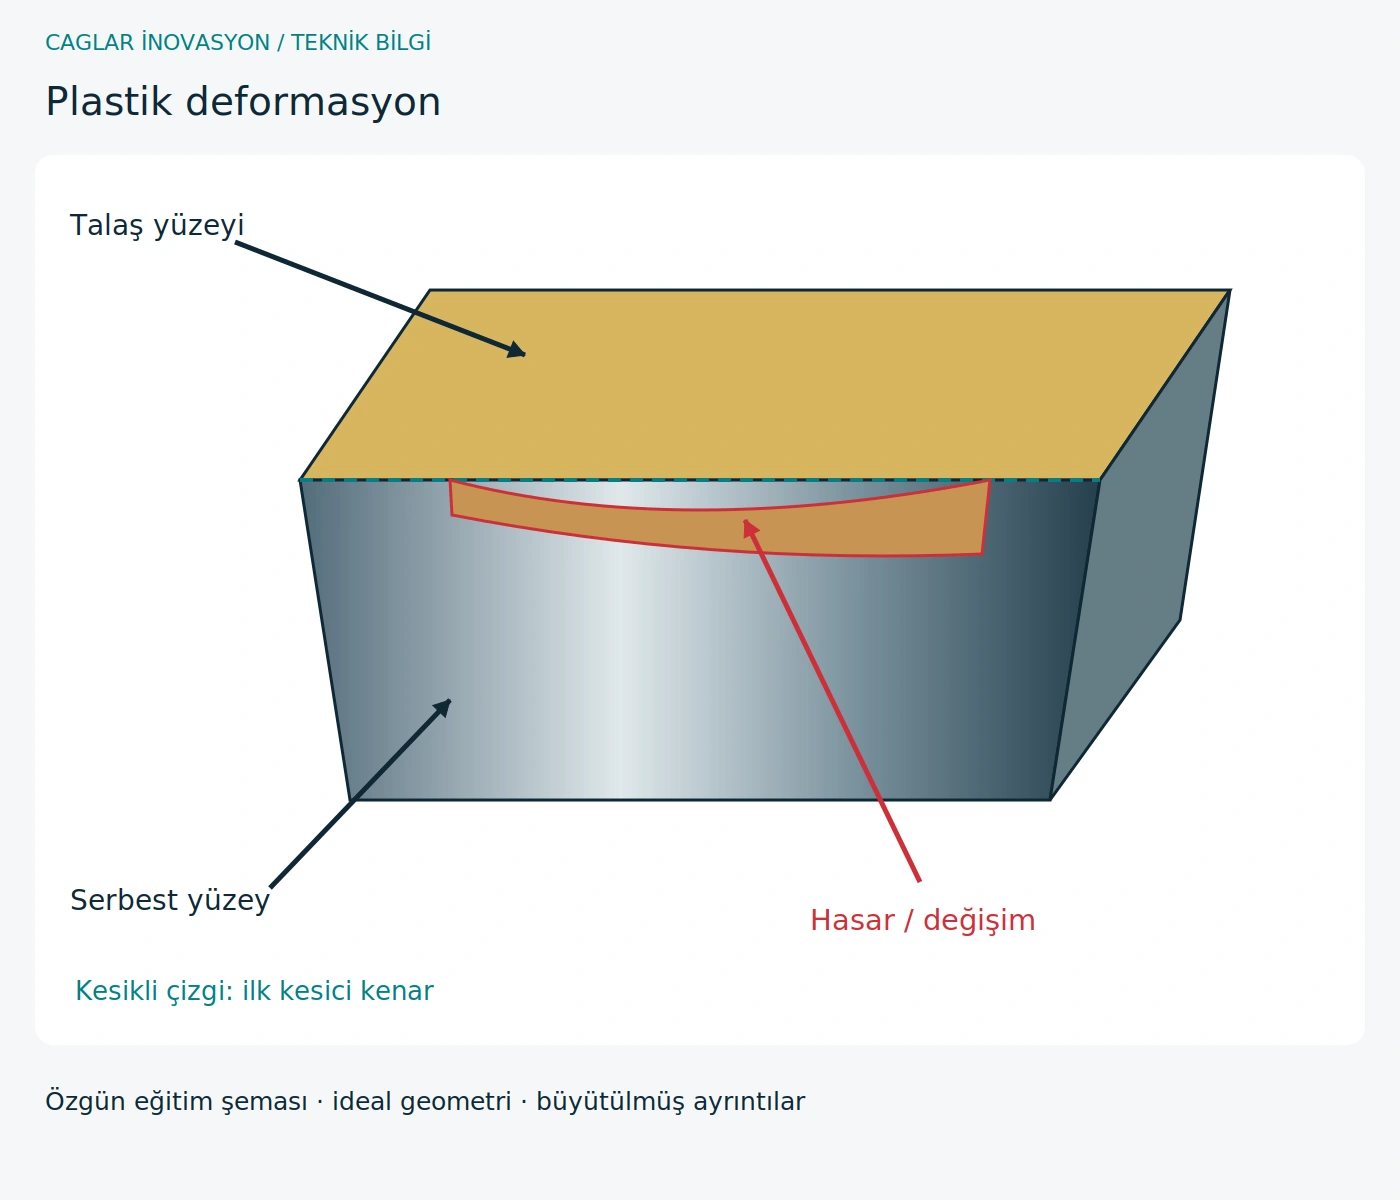
Plastik deformasyon
Görünüm ve nedenler: Sıcaklık ve basınç kenarı kalıcı biçimde ezer. İlk kama geometrisi korunamaz.
Olası sonuçlar: Profil bozulması, sürtünme ve ölçü hatası kırılmaya ilerleyebilir.
Kontrol ve önlemler: Isıl ve mekanik yükü azaltın; sıcak dayanımı yüksek kalite ve yeterince desteklenmiş kenar seçin.
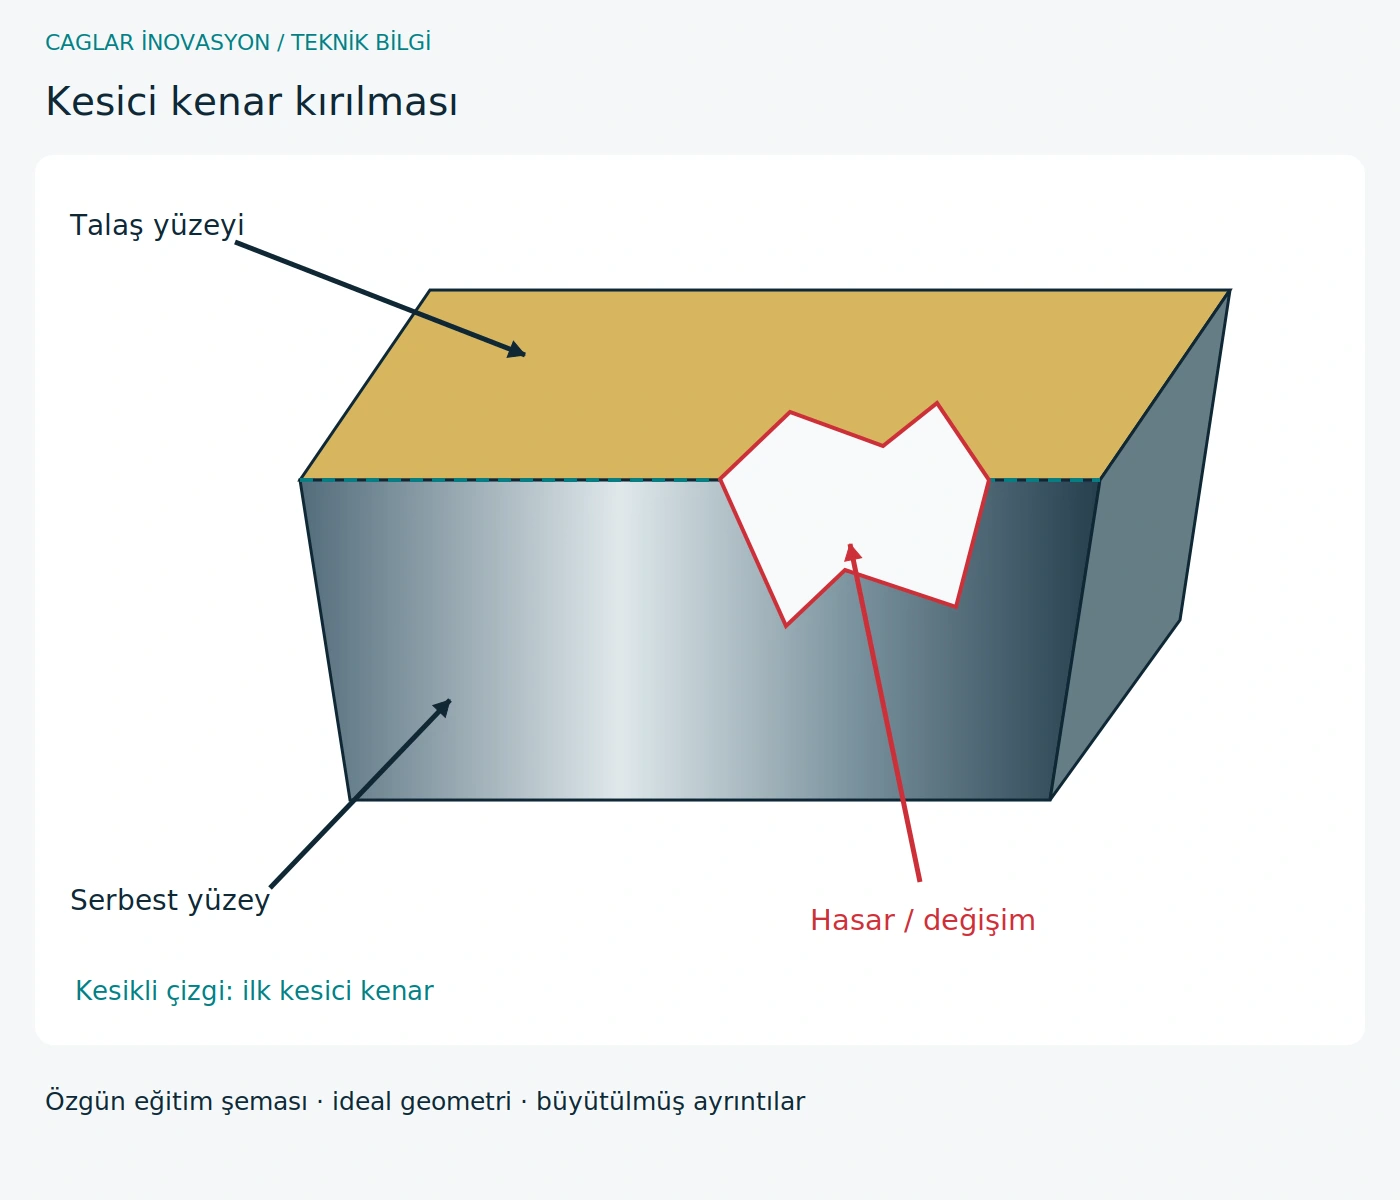
Kesici kenar kırılması
Görünüm ve nedenler: Kesici kenarın büyük bir bölümü kopmuştur. Aşırı yük, çarpışma veya önceden birikmiş hasar olasıdır.
Olası sonuçlar: Ani takım kaybı parçaya ve sonraki takımlara zarar verebilir.
Kontrol ve önlemler: Prosesi durdurun, kırıkları çıkarın ve nedeni araştırın; yeniden başlatmadan yol, bağlama ve yükü kontrol edin.
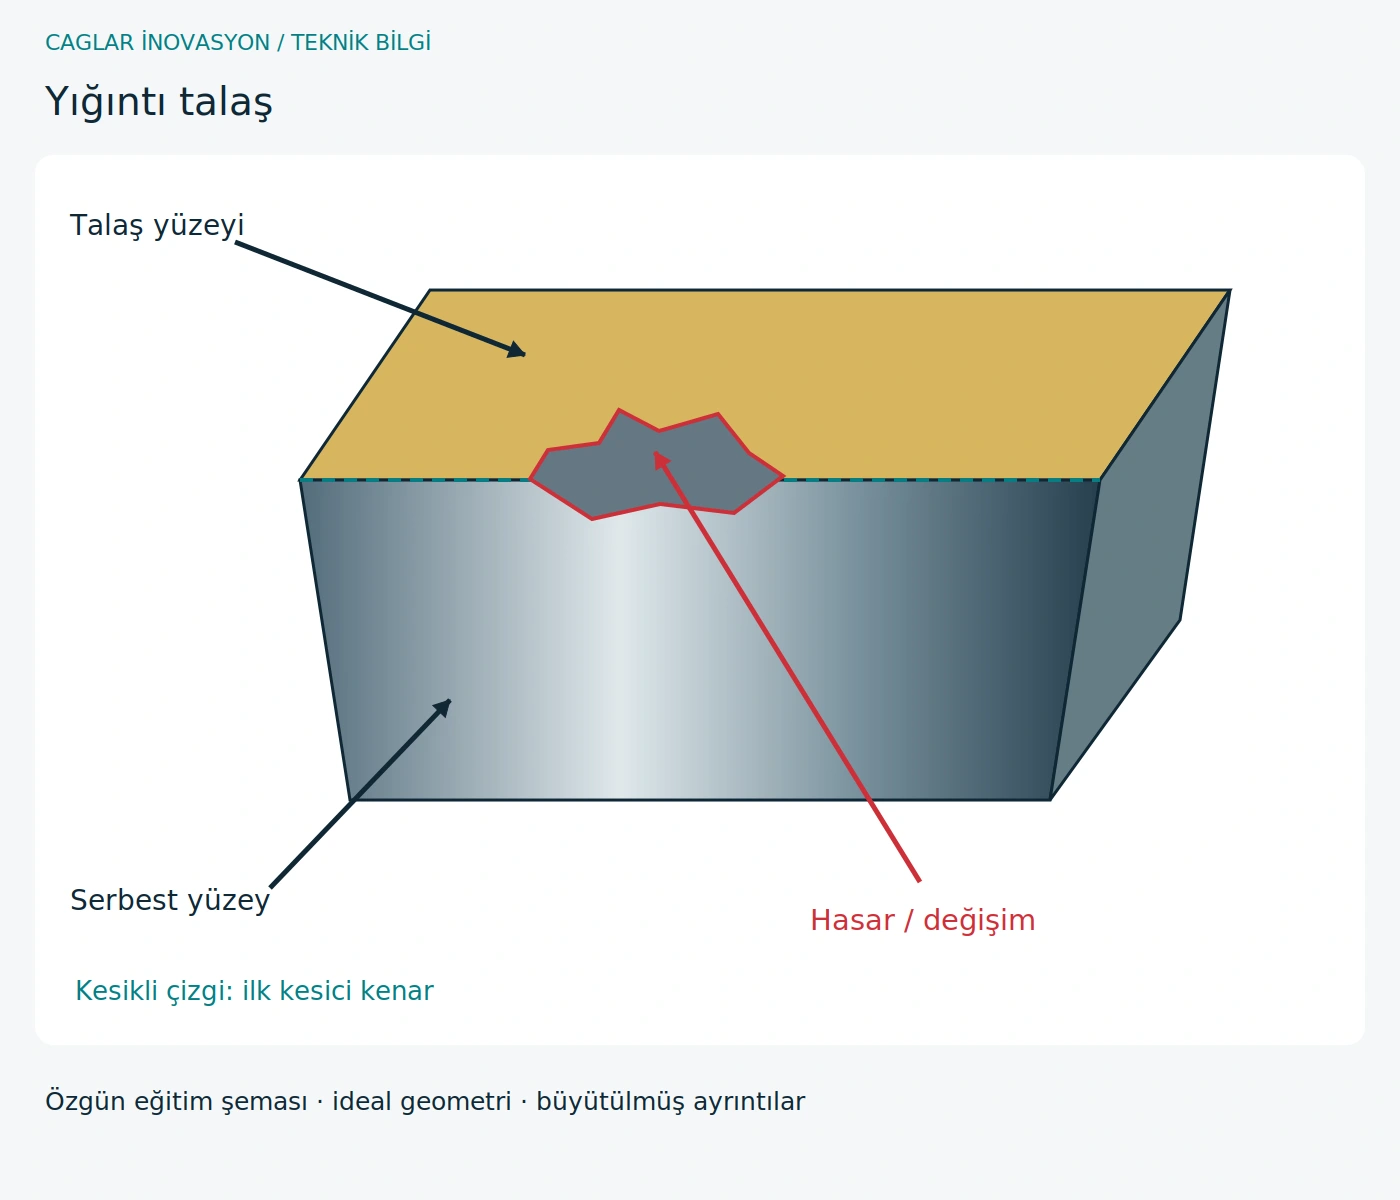
Yığıntı talaş
Görünüm ve nedenler: İş parçası malzemesi kesici kenara yapışarak etkin geometriyi değiştirir. Bu, yalnızca takım malzemesi kaybı değil malzeme birikmesidir.
Olası sonuçlar: Birikip kopma yüzeyi sıvayabilir, ölçüyü değiştirebilir ve kesici malzemeyi koparabilir.
Kontrol ve önlemler: Yağlamayı, talaş yüzeyini ve malzemeye uygun geometriyi kontrol edin; hızı yalnızca onaylı sınırlar içinde ayarlayın.
Karşılaştırma ve önlemler
Önce nedeni araştırın, sonra ilgili bir değişkeni değiştirin. Hasarlar örtüşebilir.
| Hasar görünümü | Olası neden / belirti | Etkisi | Çözüm ve önleme |
|---|---|---|---|
| Serbest yüzey aşınması | Kesici kenarın altındaki serbest yüzeyde giderek genişleyen aşınma bandı oluşur. Sürtünme ve aşındırıcı parçacıklar etkili olabilir. | Ölçü kayması, artan kuvvet ve bozulan yüzey, takip edilebilir takım ömrü tüketimini gösterebilir. | Aşınma bandını düzenli ölçün, değiştirme sınırı belirleyin; kesme hızını ve aşınmaya dayanıklı kaliteyi üreticiyle değerlendirin. |
| Krater aşınması | Talaşın kaydığı talaş yüzeyinde çukur oluşur. Abrazyon ile sıcaklığa bağlı kimyasal süreçler birlikte etkili olabilir. | Derin krater kalan kesici kamayı zayıflatır; sonunda kırılma oluşabilir. | Uygun kesme verileriyle ısıl yükü azaltın; kaplama ve talaş akışını kontrol edin. Kenar delinmeden takımı değiştirin. |
| Çentik aşınması | Hasar kesme derinliği çizgisinde yoğunlaşır; pekleşmiş yüzey, tufal veya yapışma etkili olabilir. | Tek bir çentik çapak, ölçü hatası ve ilerleyen kırılmaya yol açabilir. | Yüzeyi ve teması inceleyin; izin verilen aralıkta kesme derinliğini değiştirin, uygun geometri ve kalite seçin. |
| Kesici kenarda ufalanma | Kenardan küçük parçalar kopar. Titreşim, talaş çarpması, sert kalıntı veya hassas kenar tetikleyebilir. | Düzenli aşınma yerine düzensiz izler ve ani yüzey bozulması görülür. | Önce bağlama, salgı ve talaş tahliyesini kontrol edin; daha dayanıklı kenar veya tok kalite deneyin, darbeli girişten kaçının. |
| Tarak çatlakları / ısıl çatlaklar | Çatlaklar kesici kenara yaklaşık dik ilerler. Tekrarlayan ısınma ve soğuma özellikle kesintili kesmeyi zorlar. | Çatlaklar büyüyüp ufalanmaya dönüşebilir. Tek seferlik ısıl şok ile tekrarlı sıcaklık çevrimi farklıdır. | Üreticinin onayladığı kararlı soğutma stratejisi ve uygun kalite kullanın. Kuru işleme her durumda çözüm değildir. |
| Plastik deformasyon | Sıcaklık ve basınç kenarı kalıcı biçimde ezer. İlk kama geometrisi korunamaz. | Profil bozulması, sürtünme ve ölçü hatası kırılmaya ilerleyebilir. | Isıl ve mekanik yükü azaltın; sıcak dayanımı yüksek kalite ve yeterince desteklenmiş kenar seçin. |
| Kesici kenar kırılması | Kesici kenarın büyük bir bölümü kopmuştur. Aşırı yük, çarpışma veya önceden birikmiş hasar olasıdır. | Ani takım kaybı parçaya ve sonraki takımlara zarar verebilir. | Prosesi durdurun, kırıkları çıkarın ve nedeni araştırın; yeniden başlatmadan yol, bağlama ve yükü kontrol edin. |
| Yığıntı talaş | İş parçası malzemesi kesici kenara yapışarak etkin geometriyi değiştirir. Bu, yalnızca takım malzemesi kaybı değil malzeme birikmesidir. | Birikip kopma yüzeyi sıvayabilir, ölçüyü değiştirebilir ve kesici malzemeyi koparabilir. | Yağlamayı, talaş yüzeyini ve malzemeye uygun geometriyi kontrol edin; hızı yalnızca onaylı sınırlar içinde ayarlayın. |
Yararlar ve sınırlar
Aşınma takibi ölçü hatası veya kırılmadan önce planlı değişim sağlar. Kontrol zamanı ve karşılaştırılabilir görsel ister; tek hasar biçimi tek nedeni kanıtlamaz.
Uygulama örneği · müşteri performans kanıtı değildir
Örnek: tornada ölçü kayması ve büyüyen serbest yüzey aşınması görülür. Aynı parça sayılarında takım ve ölçü kaydedilir. Değişim aralığı uydurma genel aşınma sınırından değil kalite sınırı ve dağılımdan çıkarılır.
Alternatifleri değerlendirme
Uzun ömür her zaman erken planlı değişimden ucuz değildir. Hurda riski ve değişim maliyeti eklenir. Çentik ve çatlak düzenli aşınmadan ayrı değerlendirilir.
Sık sorunlar, nedenler ve çözümler
Bu adımlar tanı yoludur, kesin uzaktan teşhis değildir. Değişiklikten sonra kontrollü koşullarda yeniden doğrulayın.
| Adım | Kontrol ve işlem |
|---|---|
| Belirti | Kararlı çalışmadan sonra ani kenar kırılması |
| Olası nedenler | Yeniden kesilen talaş, çarpışma, değişen temas veya ileri aşınma |
| Sistematik ayırma | Son sağlam parça, takım resmi ve program adımını eşleştirin; hasarlı kenarı kullanmayın |
| Düzeltici işlem | Nedeni giderin, yedek takımı kontrol edip gözetimli ilk çalışma yapın |
| Tekrarı önleme | Tanımlı kontrol, tahliye ve kayıtlı ömür ölçütleri oluşturun |
Bir bakışta sorun – neden – çözüm
İşlemden önce yukarıdaki kontrollerle nedeni ayırın. Tek belirti tek nedeni kanıtlamaz.
| Sorun | Olası neden | Önerilen işlem |
|---|---|---|
| Kararlı çalışmadan sonra ani kenar kırılması | Yeniden kesilen talaş, çarpışma, değişen temas veya ileri aşınma | Nedeni giderin, yedek takımı kontrol edip gözetimli ilk çalışma yapın |