
Funktionsweise
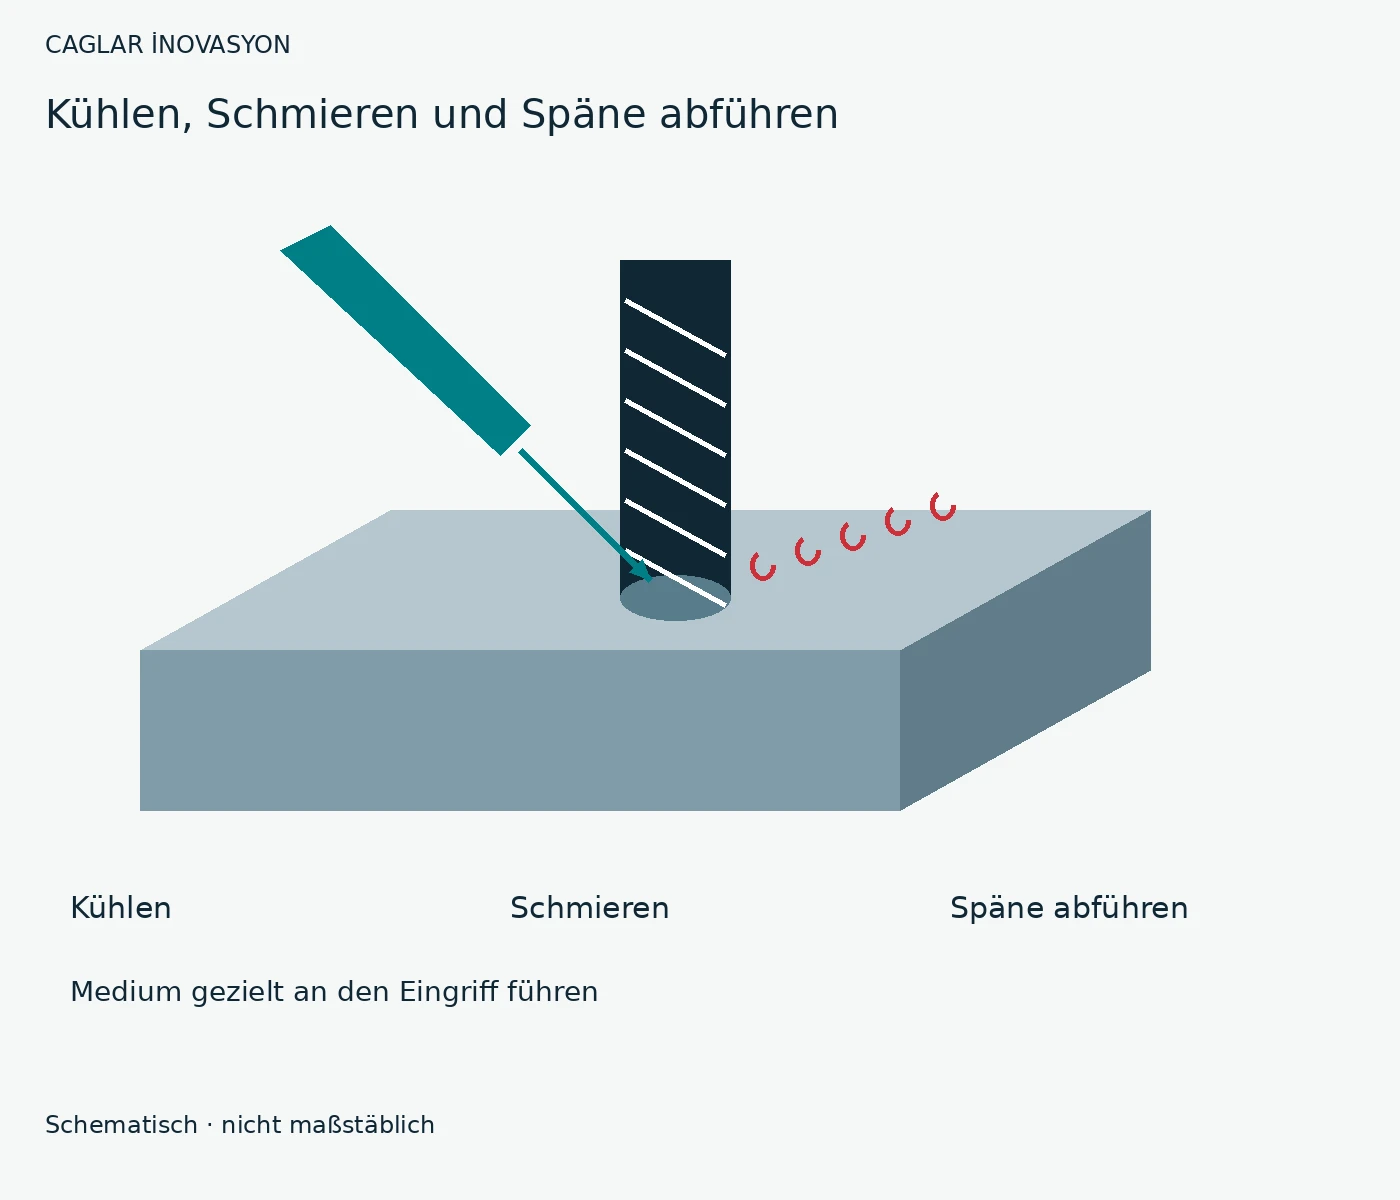
Kühlung führt Wärme ab; Schmierung beeinflusst Reibung und Anhaftung. Ein Strahl kann zusätzlich Späne aus der Eingriffszone transportieren. Diese drei Aufgaben sind getrennt zu beurteilen. Viel Flüssigkeit allein beweist keine wirksame Versorgung der Schneide.
Auswahl und Voraussetzungen
Trockenbearbeitung vermeidet den Flüssigkeitskreislauf, benötigt aber geeignete Werkzeuge und sichere Span-/Staubabfuhr. Überflutung und innere Zufuhr können Wärme und Späne abführen; sie benötigen geeignete Medien, Filterung und Pflege. MMS führt wenig Schmierstoff gezielt zu und ersetzt nicht automatisch die Kühlwirkung einer Überflutung.
Vorteile und Grenzen
Beim unterbrochenen Fräseingriff kann wechselnde Benetzung thermische Belastung erzeugen. Ob trocken oder nass günstiger ist, hängt von Schneidstoff, Beschichtung, Werkstoff und Operation ab. Eine pauschale Aussage für alle Werkzeuge wäre falsch.
Technische Zusammenhänge
Versorgung am Eingriff prüfen: Düsenlage, nutzbarer Durchfluss, Filterzustand und innere Kanäle. Für Emulsionen die Medienvorgaben und betriebliche Pflege beachten. Konzentration, Druck oder MMS-Menge nicht ohne konkrete Herstellerfreigabe übernehmen.
Praxisbeispiel
Hypothetisches Beispiel: In einer tiefen Tasche werden Späne mehrfach überfahren. Zuerst werden Werkzeugbahn, Ablagerungsstelle und Versorgung geprüft. Danach wird die Spanabfuhr gezielt verändert und die Oberfläche bei vergleichbarer Bearbeitung bewertet. Einfach mehr Vorschub ist keine Ursachenklärung.
Alternativen und Prüfung
Trocken, nass und MMS im kontrollierten Versuch vergleichen. Standzeit, Oberfläche, Maßhaltigkeit, Spanabfuhr und Medienaufwand zusammen bewerten. Aerosole, Staub und Späne über geeignete Einhausung und Absaugung beherrschen.
Probleme – Ursachen – Lösungen
Nur mögliche Ursachen: erst beobachten und eingrenzen, dann einzeln verändern und nachprüfen. Wirksame Maßnahmen als Prozessstandard dokumentieren.
| Problem | Mögliche Ursache | Prüfung / Abhilfe |
|---|---|---|
| Schlechte Oberfläche | Späne werden erneut geschnitten oder Schmierung erreicht den Eingriff nicht | Spanansammlung und Düsenlage prüfen; Zufuhr/Abfuhr korrigieren und Vergleichsteil messen. |
| Risse an der Schneide | Mögliche thermische Wechselbelastung | Risslage dokumentieren; Benetzung und Werkzeugeignung prüfen, Versorgung gemäß Hersteller stabilisieren. |